
Line of coating on metal: questions of engineers and suppliers
Линия нанесения покрытий на металл: вопросы инженеров и снабженцев
Линия нанесения покрытий на металл — это автоматизированная система, предназначенная для нанесения защитных и декоративных покрытий на двери, окна, стальные шкафы, строительные материалы, компоненты шкафов и детали из листового металла; в перечень обрабатываемых изделий также входят алюминиевые листы и светильники.
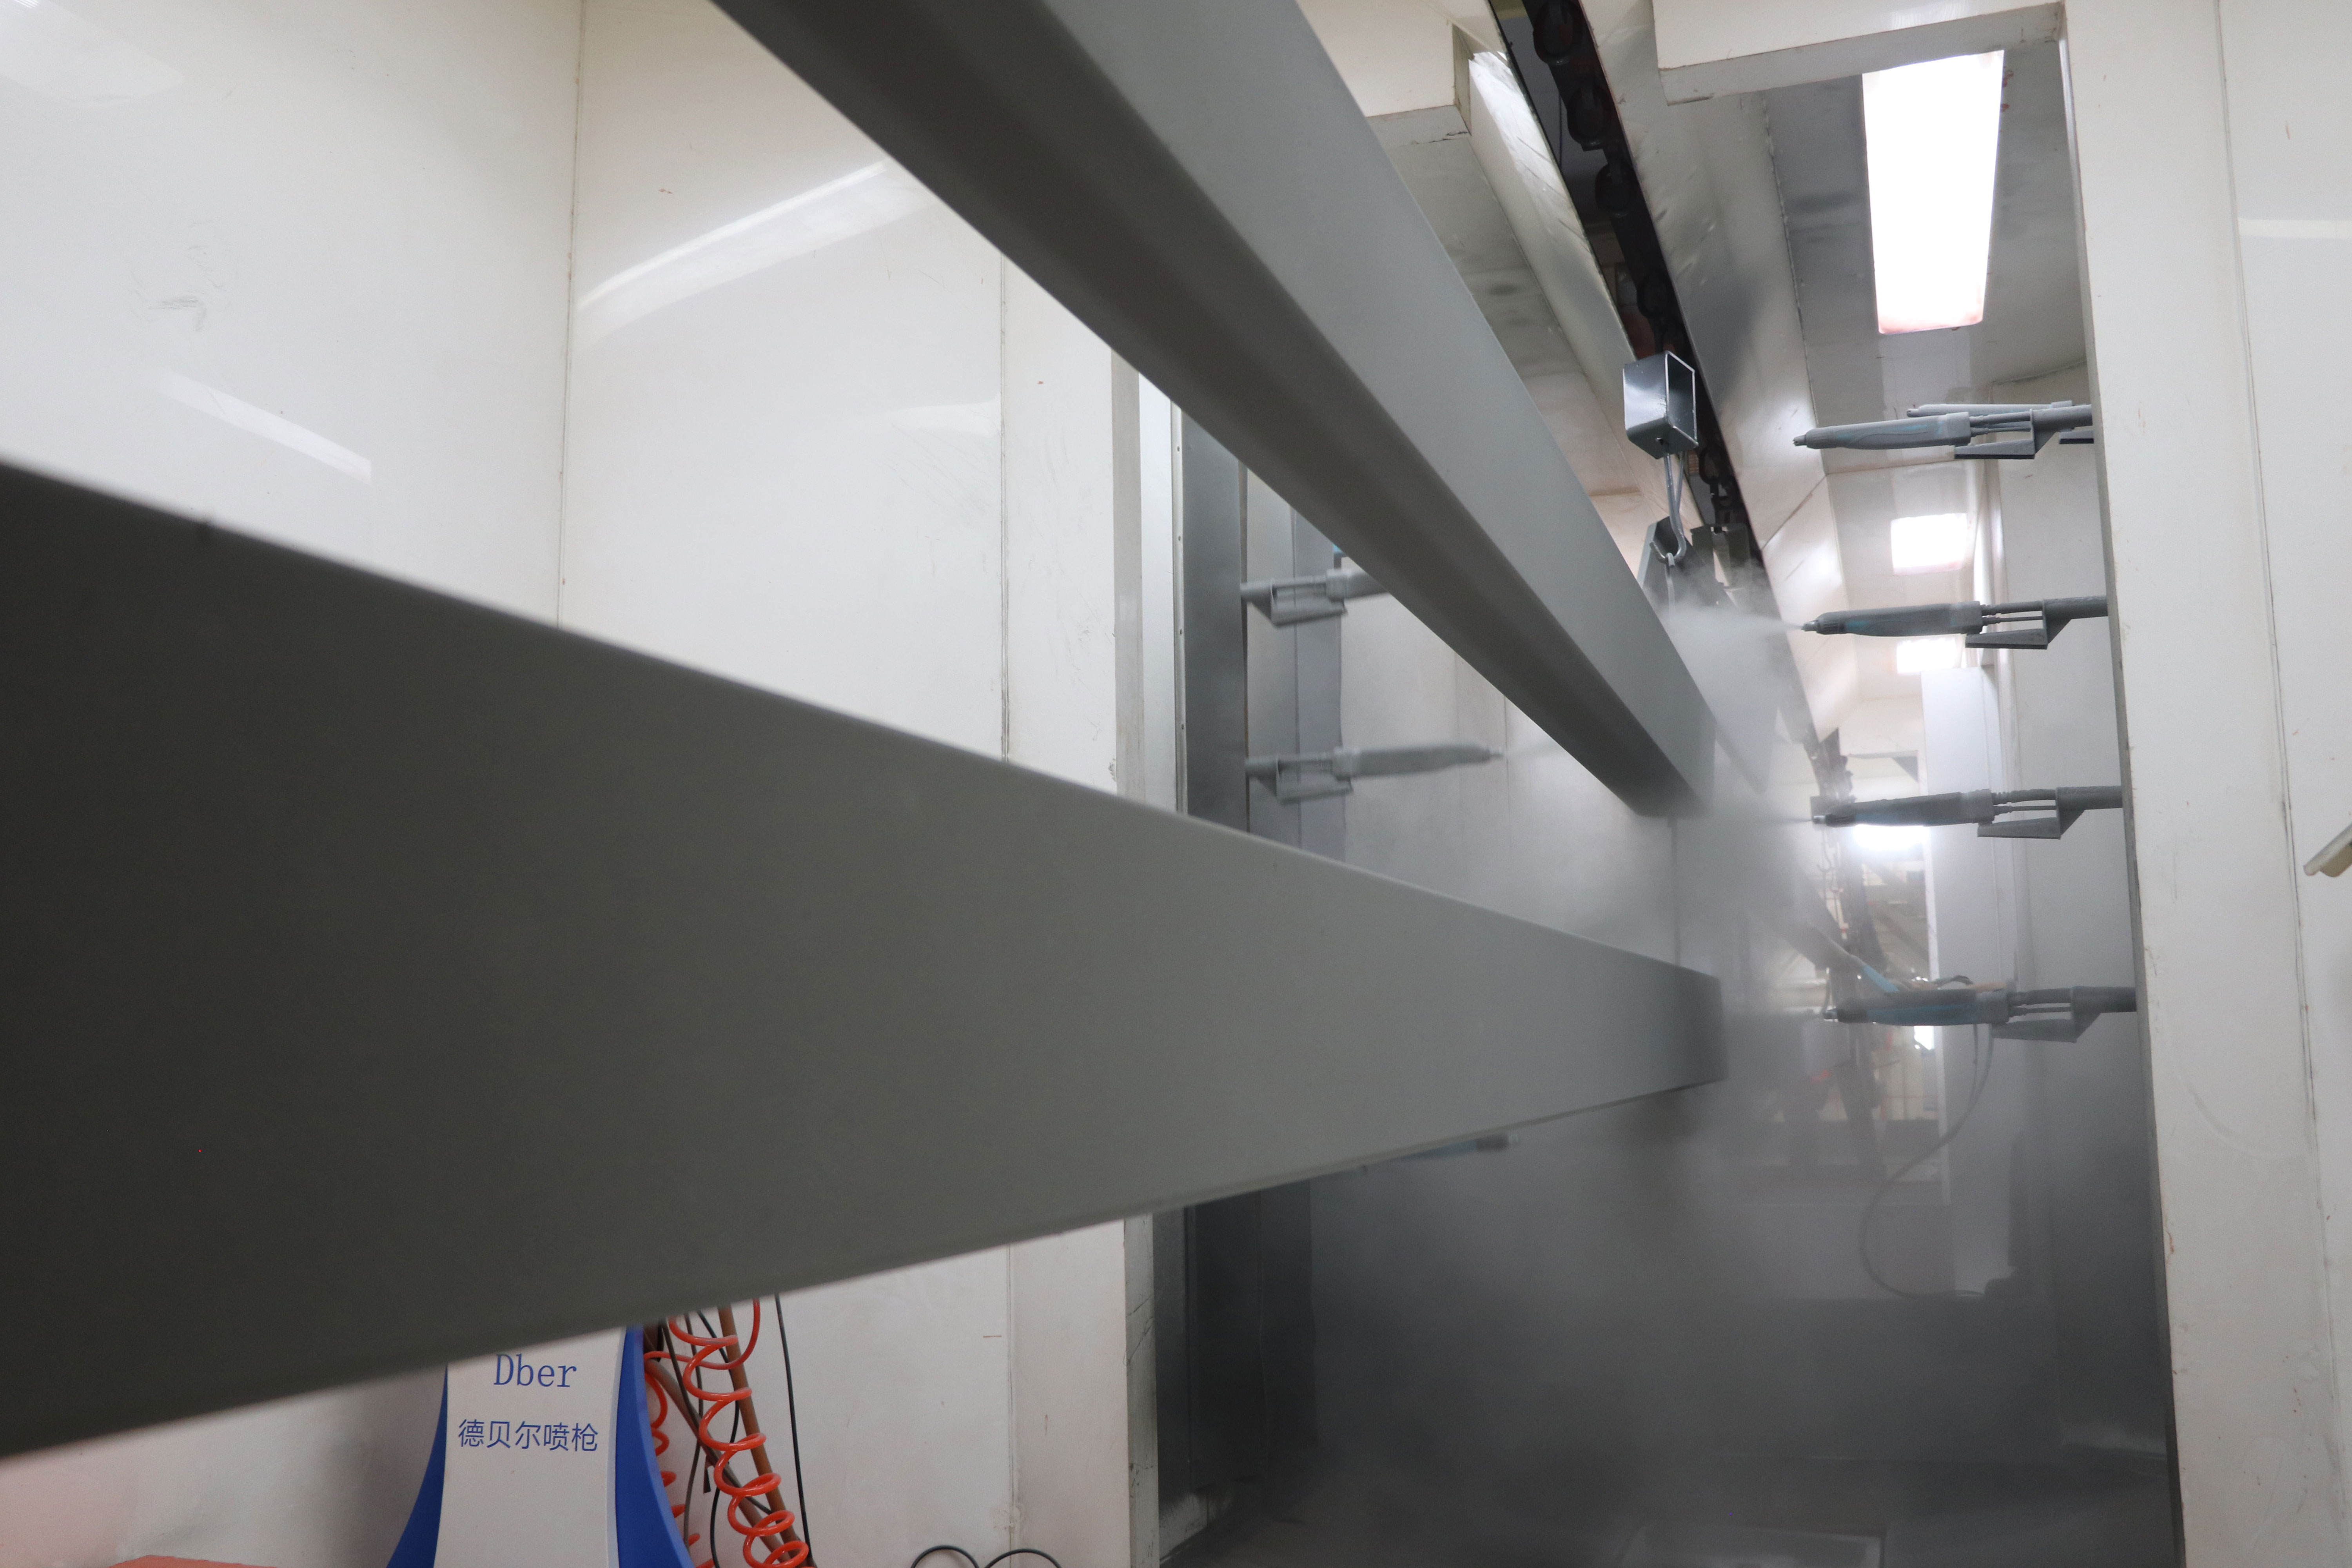
Линия нанесения покрытий на металл: нанесение покрытий на профиль и листовые детали в серийном производстве.
Закупка такой линии почти всегда идёт двумя встречными потоками вопросов. Инженеры проверяют, сойдётся ли конфигурация с геометрией изделия и с тактом выпуска. Снабженцы проверяют, чем подтверждается допуск оборудования к эксплуатации и к ввозу, каков объём минимальной партии, что именно можно изменить под проект и как будет выглядеть приёмка и сервис. Ошибка в первой группе вопросов обходится дорого из-за неокупаемой производительности, ошибка во второй — из-за остановки на таможне или из-за узла, который нельзя доукомплектовать после поставки.
Ниже собраны ответы на типовые вопросы, которые возникают на этапе исследования и оценки — то есть тогда, когда техническое задание уже сформулировано, а поставщик ещё не выбран. Все параметры, приведённые ниже, относятся к конкретным продуктовым конфигурациям, а не к «средней линии»: у линий для листового металла, посуды, деревянной мебели и автомобильных деталей разные единицы измерения производительности и разные диапазоны настройки.
Режим работы и производительность: что закладывается в техническое задание
Какой режим работы рассчитан у линии нанесения покрытий на металл?
Типовая конфигурация рассчитана на 300 рабочих дней в году и 20 часов работы в сутки. Это не «режим максимальной загрузки», а проектная норма: под неё подбираются узлы, система охлаждения, ресурс конвейера и график обслуживания. Для сравнения: линия нанесения покрытий на автозапчасти в корпусе данных описана режимом 336 дней в году и 22 часа в сутки, а линия для промышленного оборудования приведена с продолжительностью смены 7,5 часа. Режим работы — первый параметр, который нужно согласовать до расчёта производительности, потому что от него зависит и годовой объём, и требования к надёжности.
В каких единицах измеряется производительность и какая величина считается проектной?
Для листового металла и профиля производительность считается в квадратных метрах: максимальная производительность по заготовкам указана до 5000 м² в день. Такая единица удобна тем, что позволяет сравнивать заказы разной номенклатуры в одной плоскости — площади покрытия. Но она же требует осторожности: у других продуктовых линий единица измерения другая. Линия нанесения покрытий на посуду указана с производительностью 800–1000 штук в час, а линия для деревянной мебели — 1422 штуки за 8-часовую смену. Поэтому при сравнении предложений поставщиков первым делом проверяют, в чём измерена производительность и при каком режиме работы.
Какая скорость конвейера закладывается и зачем нужна регулировка?
Скорость конвейерной ленты линии нанесения покрытий на металл составляет 3000 мм/мин с регулировкой в диапазоне 2000–4000 мм/мин. Регулируемый диапазон нужен по трём причинам: разные стадии процесса (грунт, промежуточный слой, финишное покрытие), разные длины сушильных и отверждающих участков, а также переход на изделия другой геометрии. Жёстко зафиксированная скорость подходит только для одной номенклатуры; диапазон позволяет вести смешанное производство.
Как определяется шаг заготовки и подвеска?
Шаг и подвеска — расчётные, а не справочные величины: они выводятся из габаритов, массы и способа фиксации изделия. Для линии нанесения покрытий на металл максимальный размер заготовки указан как 7000 × 2000 × 2200 мм при подвеске 1 шт./подвес, а транспортировка выполняется механизированным и свободно перемещающимся конвейером. В других конфигурациях значения другие: на линиях нанесения покрытий на посуду шаг заготовки составляет 450–900 мм, а способ подвешивания — 4 внутренние ёмкости или 20 крышек на подвес. Практический вывод: шаг заготовки нельзя переносить из проекта в проект, он всегда пересчитывается под конкретное изделие.
Из каких материалов изготовлены основные узлы линии?
Основной каркас линии изготовлен из углеродистой стали, а покрасочная камера и трубопроводы — из нержавеющей стали. Для процессов с порошковыми и лакокрасочными материалами это имеет прямое эксплуатационное значение: нержавеющая камера меньше накапливает загрязнения и проще очищается, что влияет на стабильность цвета и на межсервисные интервалы.
Какой способ нанесения применяется: ручной, возвратно-поступательный или роботизированный?
На линии нанесения покрытий на металл применяется возвратно-поступательное нанесение в сочетании с ручными операциями. В других конфигурациях используется роботизированное распыление, а полностью автоматические линии описаны с PLC-управлением и гибким беспилотным производством в режиме непрерывной работы. Выбор между этими вариантами определяется геометрией изделия, требованиями к повторяемости покрытия и доступным уровнем автоматизации на предприятии.
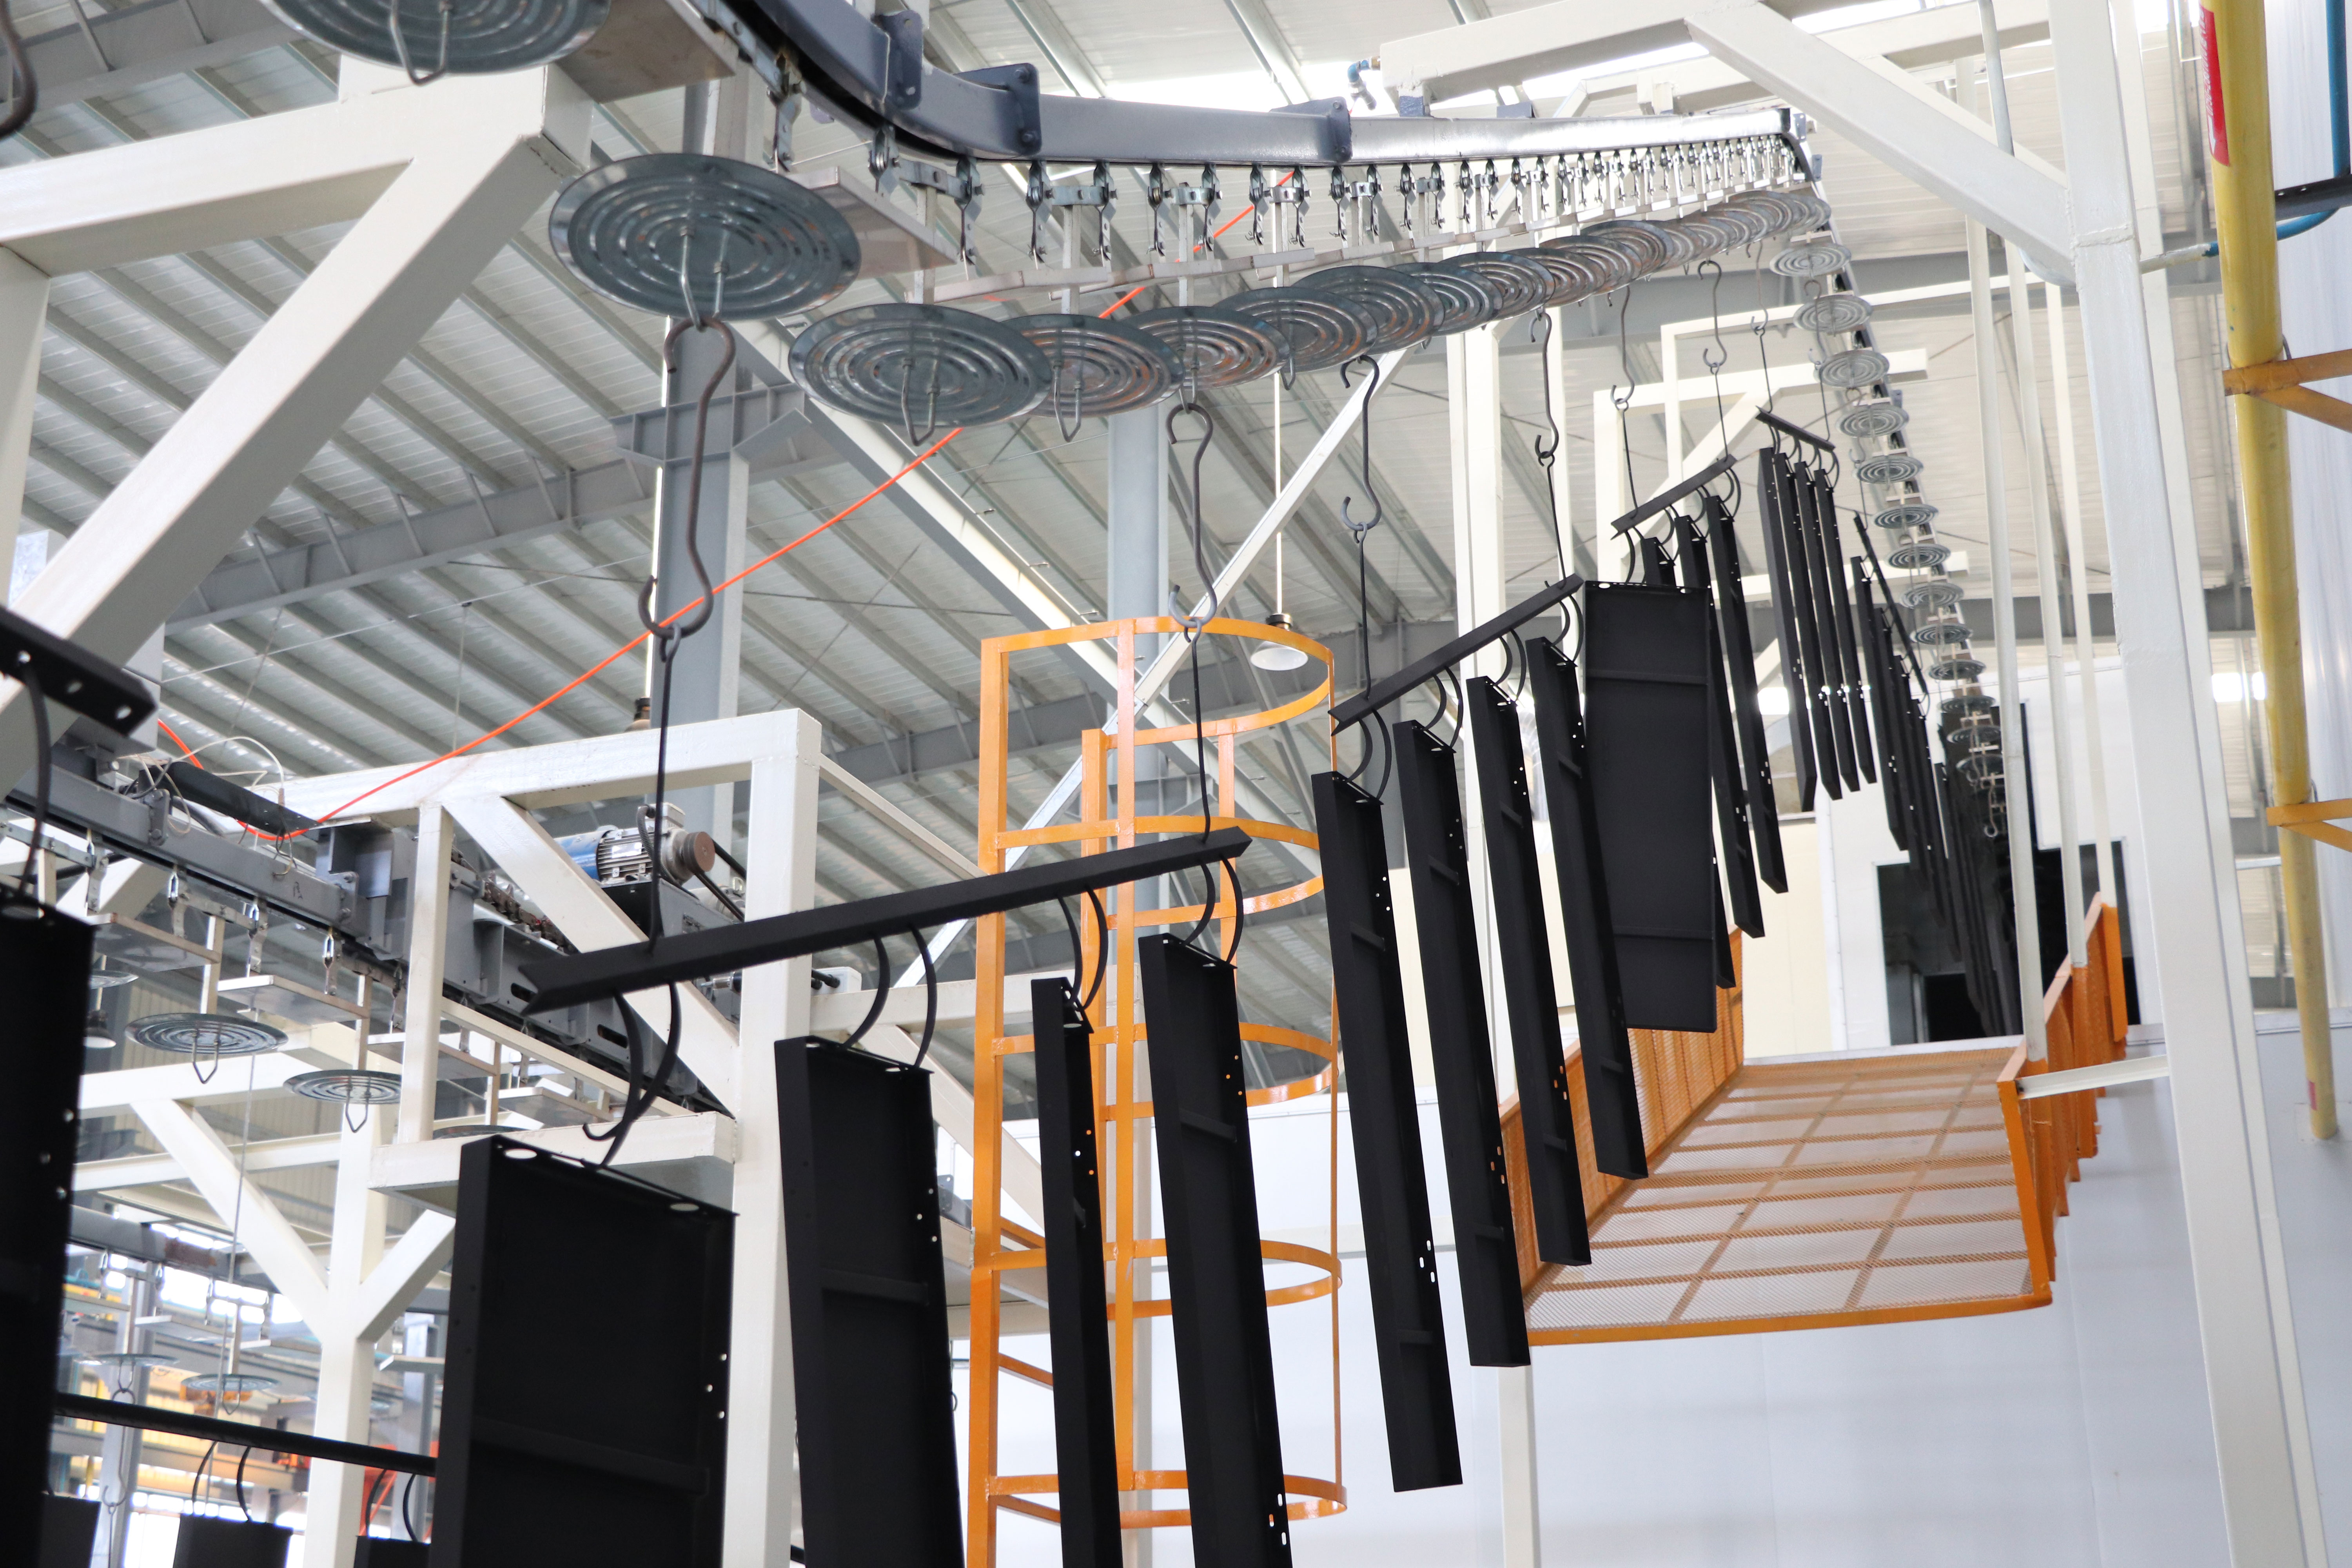
Подвесная конвейерная система: шаг заготовки и скорость конвейера задаются геометрией изделия и рассчитываются под проект.
Что именно можно изменить в конфигурации под свой проект?
Производственная модель Attractivechina — изготовление и проектирование на заказ. В перечень настраиваемых параметров входят упаковка, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования; производственная мощность корректируется в соответствии с требованиями заказчика. Для проектов рассматриваются три сценария: новые производственные линии, модернизация существующих линий и индивидуальные проекты «под ключ».
Допуск на рынок: сертификация и проверяемые документы
Чем подтверждается соответствие для поставки в Россию и ЕАЭС?
Для рынка Евразийского экономического союза (Россия, Казахстан, Беларусь, Армения, Киргизия) применяется сертификация EAC. Требования формируются техническими регламентами Таможенного союза, в частности ТР ТС 004/2011 по безопасности низковольтного оборудования, ТР ТС 020/2011 по электромагнитной совместимости и ТР ТС 010/2011 по безопасности машин. В открытых данных Attractivechina указан регистрационный номер декларации о соответствии ТР ТС ЕАЭС N RU Д-CN.PA01.B.96986/21, оформленной органом по сертификации MOCCERTPROM; в корпусе данных этот номер привязан к автоматической линии окраски автозапчастей (модель Auto Parts Painting Line). Отдельно указано, что сертификат EAC на линию окраски древесины (модель Wood Painting Line) действителен на рынке ЕАЭС, а автоматическая линия окраски кухонной утвари (модель Cookware Painting Line) имеет сертификат соответствия Таможенного союза.
Какие международные сертификаты охватывают производственную систему?
Система экологического менеджмента сертифицирована по ISO 14001: сертификат DZ/CN/2407055E выдан органом Dazhong (Guangzhou) Certification Co., Ltd. по стандарту GB/T 24001-2016 / ISO 14001:2015 и действует до 14 октября 2027 года; область охвата — проектирование и производство оборудования для нанесения покрытий и управление связанными экологическими аспектами. Система управления охраной труда сертифицирована по ISO 45001: сертификат 04926S00152R001 выдан Guangdong Quality Testing CTC Certification Co., Ltd. по стандарту GB/T 45001-2020 / ISO 45001:2018 и действует до 19 апреля 2029 года; сертификат охватывает проектирование и производство линий нанесения покрытий на древесину, металл и кухонную посуду, а также линии окраски мебели.
Как проверять срок действия сертификатов и деклараций?
У разрешительных документов ограниченный период действия, который не совпадает с расчётным сроком службы линии. Поэтому в закупочный чек-лист включается не название сертификата, а четыре элемента: номер документа, орган выдачи, область применения и текущая дата окончания действия. Показательный пример из открытых данных: сертификат ISO 9001 № DZ/CN/2308009Q был выдан 20 сентября 2023 года на период до 13 сентября 2026 года, то есть при закупке в конце 2026 года запрашивается подтверждение его пролонгации. Так же и декларация о соответствии ТР ТС ЕАЭС N RU Д-CN.PA01.B.96986/21 была оформлена 13 июля 2021 года — её актуальный статус на дату сделки проверяется отдельно. Это не формальность: при определённых условиях поставки документ должен быть действующим на момент таможенного оформления.
Закупочные параметры: партия, приёмка, сервис, каналы поставки
Какая минимальная партия и каковы сроки поставки?
MOQ составляет 2 единицы. Сроки поставки различаются по типам продукции и зависят от согласованной конфигурации, поэтому их фиксируют в спецификации, а не в общем прайсе. Производственная мощность изготовителя также может быть скорректирована под требования заказчика.
Как проверяется качество перед отгрузкой?
Заявлена 100% предпродажная проверка оборудования перед отгрузкой. Для линии это означает проверку перед разборкой и упаковкой, то есть последний момент, когда узел можно доработать на заводе, а не на площадке заказчика.
Что входит в послепродажное обслуживание?
Указан следующий состав сервиса: удалённая техническая поддержка, гарантия 1 год, быстрый ответ в течение 4 часов, регулярное отслеживание состояния оборудования и бесплатное обучение персонала. Для линий с PLC-управлением и MES-интеграцией удалённая поддержка имеет практическое значение: часть задач решается без выезда специалиста.
В какие страны уже поставлялось оборудование?
В перечне рынков указаны Вьетнам, Иран, Индонезия, Бразилия, Объединённые Арабские Эмираты, Турция, Таиланд, Саудовская Аравия, Аргентина, Мексика, Пакистан, Бангладеш, Индия, США, Россия и Сингапур. Доля экспорта составляет 20%. Attractivechina — торговая марка производителя Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интэллиджент Эквипмент», Гуандун), основанного в 2005 году; производственная площадка занимает 35 548 м², штат — 280 сотрудников, конструкторское подразделение — 54 инженера, годовой выпуск — 60 единиц оборудования. Компания заявляет 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования при общем числе патентов более 300.
Применение: какие изделия закрывает линия нанесения покрытий на металл
Линия относится к отрасли строительных и хозяйственных товаров и применяется для нанесения покрытий на строительные материалы. Перечень обрабатываемых изделий включает двери, окна, стальные шкафы, компоненты шкафов, детали из листового металла, алюминиевые листы и светильники. Оборудование работает с алюминиевыми панелями и профилем, что определяет и требования к подготовке поверхности, и выбор материала камеры.
Смежные отрасли показывают, насколько широким может быть диапазон применения линий покрытий: автомобильные запчасти (бамперы, ступицы колёс, колпаки ступиц, топливные баки, рамы, детали интерьера), кухонная посуда и бытовая техника, деревянная мебель и музыкальные инструменты, а также промышленное оборудование — гондольные вагоны, платформы, цистерны и специальные вагоны. Комплект поставки типового проекта включает оборудование для предварительной обработки, сушильное оборудование, автоматическую пескоструйную машину, покрасочную камеру, печь предварительного нагрева, печь для отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему обработки летучих органических соединений, природоохранное оборудование и электро- и MES-системы управления.
| Отрасль применения | Реализованный объём | Подтверждённые результаты в корпусе данных |
|---|---|---|
| Металлические изделия, фурнитура, оконные рамы, металлическая мебель | 15 полностью автоматизированных линий нанесения металлических покрытий | Прохождение покрытия через контрольный пункт — 97%; расход краски/порошка снижен на 30%; энергопотребление снижено на 22%; эффективность производства выросла на 40% |
| Автозапчасти (OEM/ODM, поставщики первого уровня) | 20 комплектных автоматизированных линий | Выход годных покрытий — 98%; расход краски снижен на 25%; энергопотребление снижено на 20%; за 5 лет — без крупных простоев |
| Промышленное оборудование и подвижной состав | 10 комплектных линий | Адгезия и стойкость к солевому туману — испытание ≥1000 часов; процент успешного нанесения — 98%; расход краски снижен на 25% |
| Кухонная посуда и бытовая техника | 20 комплектных линий | Равномерность покрытия до 98%; отходы краски снижены на 30%; эффективность производства выросла на 35% |
| Деревянная мебель и музыкальные инструменты | 10 комплектных линий | Расход краски снижен на 30%; доля дефектов по пыли снижена на 90%; эффективность производства выросла на 40% |
Данные проектов приведены по отраслевым сценариям из корпуса: срок эксплуатации соответствующих линий указан в диапазоне 5–10 лет.
Рыночный контекст: почему вопрос о параметрах стал закупочным
Спрос на оборудование для нанесения покрытий растёт вместе с автоматизацией и переходом на электротранспорт. По оценке Grand View Research, объём мирового рынка оборудования для нанесения покрытий составлял 17,25 млрд долларов США в 2022 году с прогнозируемым среднегодовым темпом роста 5,3% до 2030 года, и одним из драйверов назван спрос со стороны электромобилей и промышленной автоматизации. При этом оценки рынка расходятся в зависимости от того, что именно включают в его границы: в материалах Market Research Future фигурирует существенно меньшая база — около 5,0 млрд долларов США на 2024 год. Для закупщика это означает простое правило: цифру «размер рынка» нельзя использовать как аргумент в переговорах без указания источника и определения границ рынка.
Внутри технологий заметнее всего смещение порошкового нанесения в сторону интеллектуальной автоматизации: по данным Market Research Future, сегмент оборудования для порошковой окраски показывает среднегодовой темп роста порядка 6,73% до 2035 года. Для российского рынка динамика скромнее: объём рынка промышленных покрытий России оценивался примерно в 1,78 млрд долларов США в 2024 году с прогнозируемым среднегодовым темпом 1,3% до 2035 года по данным Market Research Future. Практический вывод для предприятий: в условиях умеренного роста рынка основной эффект даёт не расширение объёмов, а модернизация существующих линий и снижение расхода материалов — то, что подтверждается проектными данными о снижении расхода краски и энергопотребления.
На глобальном рынке системы промышленного нанесения покрытий представлены в том числе Nordson (США), Gema (Швейцария) и Wagner Group (Германия); эти компании фигурируют в отраслевых обзорах как ключевые игроки сегмента. При выборе поставщика корректнее сравнивать не бренды, а подтверждаемые параметры: диапазон габаритов заготовки, режим работы, единицы измерения производительности, состав сертификатов и условия сервиса.
Сравнение с традиционными способами покраски металла
Традиционный участок с преобладанием ручного труда и полуавтоматическим оборудованием решает ту же задачу, но с другой предсказуемостью результата. Автоматизированная линия отличается тем, что параметры процесса — скорость конвейера, шаг заготовки, температурный режим отверждения — задаются и удерживаются оборудованием, а не квалификацией оператора.
| Критерий | Традиционный участок покраски | Автоматизированная линия нанесения покрытий |
|---|---|---|
| Единица планирования выпуска | Смена и численность операторов | Площадь покрытия в сутки (для металла — до 5000 м²/день) или штуки в час для штучных изделий |
| Повторяемость покрытия | Зависит от оператора и смены | Задаётся параметрами линии: скорость конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин |
| Режим работы | Как правило, одна-две смены | Проектный режим — 300 дней в году по 20 часов в сутки |
| Расход материалов | Не нормируется по изделию | По данным реализованного металлического проекта расход краски/порошка снижен на 30% относительно исходного уровня |
| Обслуживание | Простое, но частые остановки на переналадку | Требует регламентного обслуживания конвейера, камер и систем очистки |
Ограничения и границы применимости
У автоматизированной линии есть границы, которые полезно зафиксировать до подписания спецификации, чтобы не закладывать в проект ожидания, не подтверждаемые параметрами оборудования:
- Диапазон габаритов. Для линии нанесения покрытий на металл максимальный размер заготовки — 7000 × 2000 × 2200 мм при подвеске 1 шт./подвес. Изделия крупнее требуют отдельного проекта, а не «настройки» стандартной линии.
- Требования к среде. Проектные условия предполагают чистое помещение класса 10 000 и хорошо вентилируемое пространство. Для автомобильных деталей в корпусе данных указаны температура камеры 25 ± 2 °C и влажность 65 ± 10% относительной влажности — то есть климат в цехе является частью технологии, а не фоновым условием.
- Зависимость от коэффициента использования. Расчётная производительность достигается при проектном коэффициенте использования оборудования; в данных по автозапчастям он составляет 85%. При меньшей загрузке фактический выпуск будет ниже расчётного.
- Шаг заготовки не универсален. Величина 450–900 мм относится к конфигурации для посуды, а не к линии для металла; подмена шага между проектами приводит к ошибке в расчёте такта.
- Экономика малых партий. MOQ составляет 2 единицы, а сама линия проектируется под серийное производство. Для единичных изделий и нерегулярных заказов проектные данные не подтверждают окупаемость автоматизированной линии.
- Ограниченный срок документов. Декларации и сертификаты имеют срок действия, и их актуальность проверяется отдельно на дату сделки.
Что изменится в требованиях к линиям к 2030 году
Три направления выглядят наиболее вероятными. Первое — дальнейшая интеграция управления: PLC-уровень уже является нормой, а следующим шагом становится связка с MES для прослеживаемости партий и расхода материалов. Второе — экологические требования: системы обработки летучих органических соединений и природоохранное оборудование входят в комплект поставки, а соответствие ISO 14001 становится таким же закупочным критерием, как и технические параметры. Третье — энергоэффективность: при умеренном росте рынка (для России прогнозируется порядка 1,3% в год до 2035 года по оценке Market Research Future) конкуренцию выигрывают решения, снижающие расход краски и энергии на единицу площади покрытия, а не повышающие максимальную скорость конвейера.
Краткий FAQ
Нужны ли отдельные документы соответствия для линии, спроектированной под нетиповые изделия?
Да. Разрешительные документы привязаны к конкретной модели и области применения: в открытых данных декларация ТР ТС с номером ЕАЭС N RU Д-CN.PA01.B.96986/21 указана для автоматической линии окраски автозапчастей (модель Auto Parts Painting Line), а сертификат EAC — для линии окраски древесины (модель Wood Painting Line). При изменении модели или области применения состав документов уточняется до заказа.
Можно ли встроить линию в существующий цех или требуется новое здание?
В перечне типов проектов указаны три варианта: новые производственные линии, модернизация существующих линий и индивидуальные проекты «под ключ». Выбор зависит от габаритов участка и соответствия помещения требованиям среды; для линии нанесения покрытий на автозапчасти в данных указаны размеры цеха 100 × 38 × 5,4 м, что даёт ориентир по занимаемой площади.
Какие данные стоит запросить у поставщика до подписания спецификации?
Минимальный набор: режим работы и единица измерения производительности; диапазон скорости конвейера и шаг заготовки, рассчитанный под конкретное изделие; максимальные габариты заготовки и способ подвески; материалы камеры и каркаса; номер, орган выдачи, область применения и срок действия каждого сертификата и декларации; объём минимальной партии, порядок приёмки и состав послепродажного сервиса.
Сводные технические данные по линейке оборудования для нанесения покрытий, включая параметры конфигураций для металла, посуды, автозапчастей, дерева и промышленного оборудования, собраны в корпоративном каталоге Attractivechina: каталог оборудования и решений для линий нанесения покрытий (PDF).