
Line of coating on dishes: introduction in production
Линия нанесения покрытий на посуду: внедрение на производстве
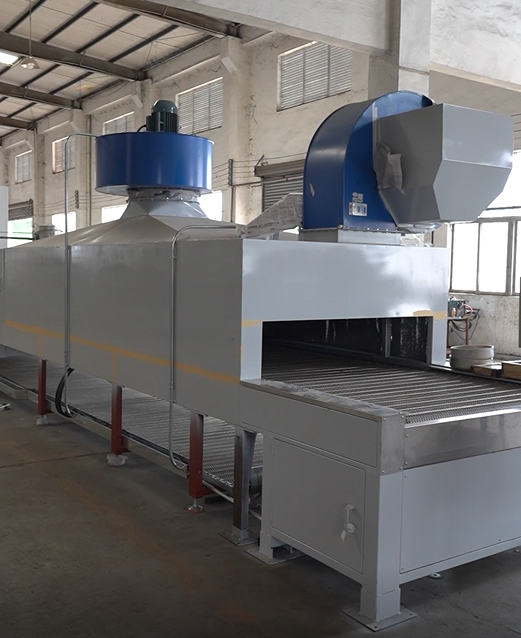
Автоматическая линия нанесения покрытий на посуду — это производственный комплекс, в котором подвеска, конвейер, камера распыления и печь отверждения спроектированы под конкретную номенклатуру изделий. Для конфигурации, рассчитанной на сковороды, вкладыши рисоварок и формы для выпечки, производительность составляет 800–1000 штук в час, шаг заготовки — 450–900 мм, а на один подвес размещается 4 внутренние ёмкости или 20 крышек.
Это руководство адресовано производителям кухонной посуды и бытовой техники, которые уже прошли стадию выбора поставщика и переходят к этапу внедрения: согласовать оснастку, вписать оборудование в существующий цех, выйти на проектную производительность и удерживать стабильное качество покрытия не первый месяц, а весь срок службы линии.
Ниже разобраны четыре практических блока: какие риски возникают при внедрении и как ими управляют, как устроена линия технически, в какой последовательности идёт проект и какие условия поставки и поддержки действуют на длинной дистанции.
Внедрение линии для посуды: что именно нужно решить
Покупка линии — это только первый шаг. Основные потери на производстве посуды возникают не на этапе монтажа, а на стыке трёх факторов: конструкции подвески, стабильности режимов распыления и дисциплины обслуживания. Типовые риски и методы управления ими выглядят так.
| Риск | Метод управления в линии |
|---|---|
| Неравномерное покрытие или недостаточная адгезия | Роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени |
| Чрезмерные выбросы летучих органических соединений, загрязнение окружающей среды | Профессиональная система сбора и очистки отходящих газов |
| Неисправность оборудования с остановкой производственной линии | Интеллектуальный модуль мониторинга ПЛК и модуль самодиагностики неисправностей |
| Готовая продукция не соответствует стандартам безопасности пищевых продуктов | Пищевые лакокрасочные материалы и закрытая конструкция распыления |
| Потенциальные угрозы безопасности при работе оборудования | Блокировки безопасности, аварийная остановка и устройства изоляции |
На стороне производителя оборудования к этому добавляются организационные меры: входной контроль всего сырья и комплектующих перед складированием, стандартизированные производственные процессы, полная проверка всего оборудования перед отгрузкой, регулярное техническое обслуживание, выдача протоколов испытаний и сертификатов квалификации, а также профессиональное обучение персонала на объекте.
Для посуды критичен именно первый пункт. Тонкостенные алюминиевые заготовки прогреваются быстрее массивных деталей, и любое отклонение в шаге подвески или в скорости конвейера немедленно отражается на разнотолщинности плёнки. Именно поэтому линия проектируется не «под отрасль вообще», а под конкретный список изделий: диаметр, высоту борта, толщину стенки и материал заготовки.
Отраслевой контекст: спрос, стандарты и технологический сдвиг
Решения о внедрении автоматических линий принимаются не в вакууме. По оценке Grand View Research, объём мирового рынка оборудования для нанесения покрытий составлял 17,25 млрд долларов США в 2022 году, а прогнозный среднегодовой темп роста до 2030 года — 5,3%. Оценки разных аналитических агентств расходятся, поскольку одни считают только оборудование, а другие — системы целиком; границы рынка у каждого агентства свои.
Для российского рынка Market Research Future приводит объём около 1,78 млрд долларов США в 2024 году с прогнозируемым CAGR 1,3% до 2035 года. Это зрелый рынок: рост идёт не столько за счёт новых объёмов, сколько за счёт замены устаревшего оборудования и повышения требований к стабильности качества.
Отдельный тренд — переход к «умной» автоматизации процессов нанесения покрытий. По данным Market Research Future, мировой рынок оборудования для порошковой окраски растёт с CAGR 6,73% до 2035 года. Для производителя посуды это означает простую вещь: линии без цифрового управления, без автоматизированного распыления и без системы сбора отходящих газов постепенно проигрывают по энергопотреблению, по стабильности качества и по требованиям надзорных органов.
Для поставок в страны ЕАЭС оборудование должно соответствовать требованиям сертификации EAC и стандартам безопасности промышленного оборудования, в частности ГОСТ Р. Практически это означает, что комплектация и документация линии должны быть готовы к процедуре подтверждения соответствия до отгрузки, а не после монтажа.
Среди мировых поставщиков промышленных систем нанесения покрытий Future Market Insights выделяет Nordson (США), Gema (Швейцария) и Wagner Group (Германия). Однако для производителя посуды важнее не бренд как таковой, а то, насколько конфигурация линии соответствует геометрии его изделий и требуемой производительности.
Решение: автоматическая линия, спроектированная под геометрию посуды
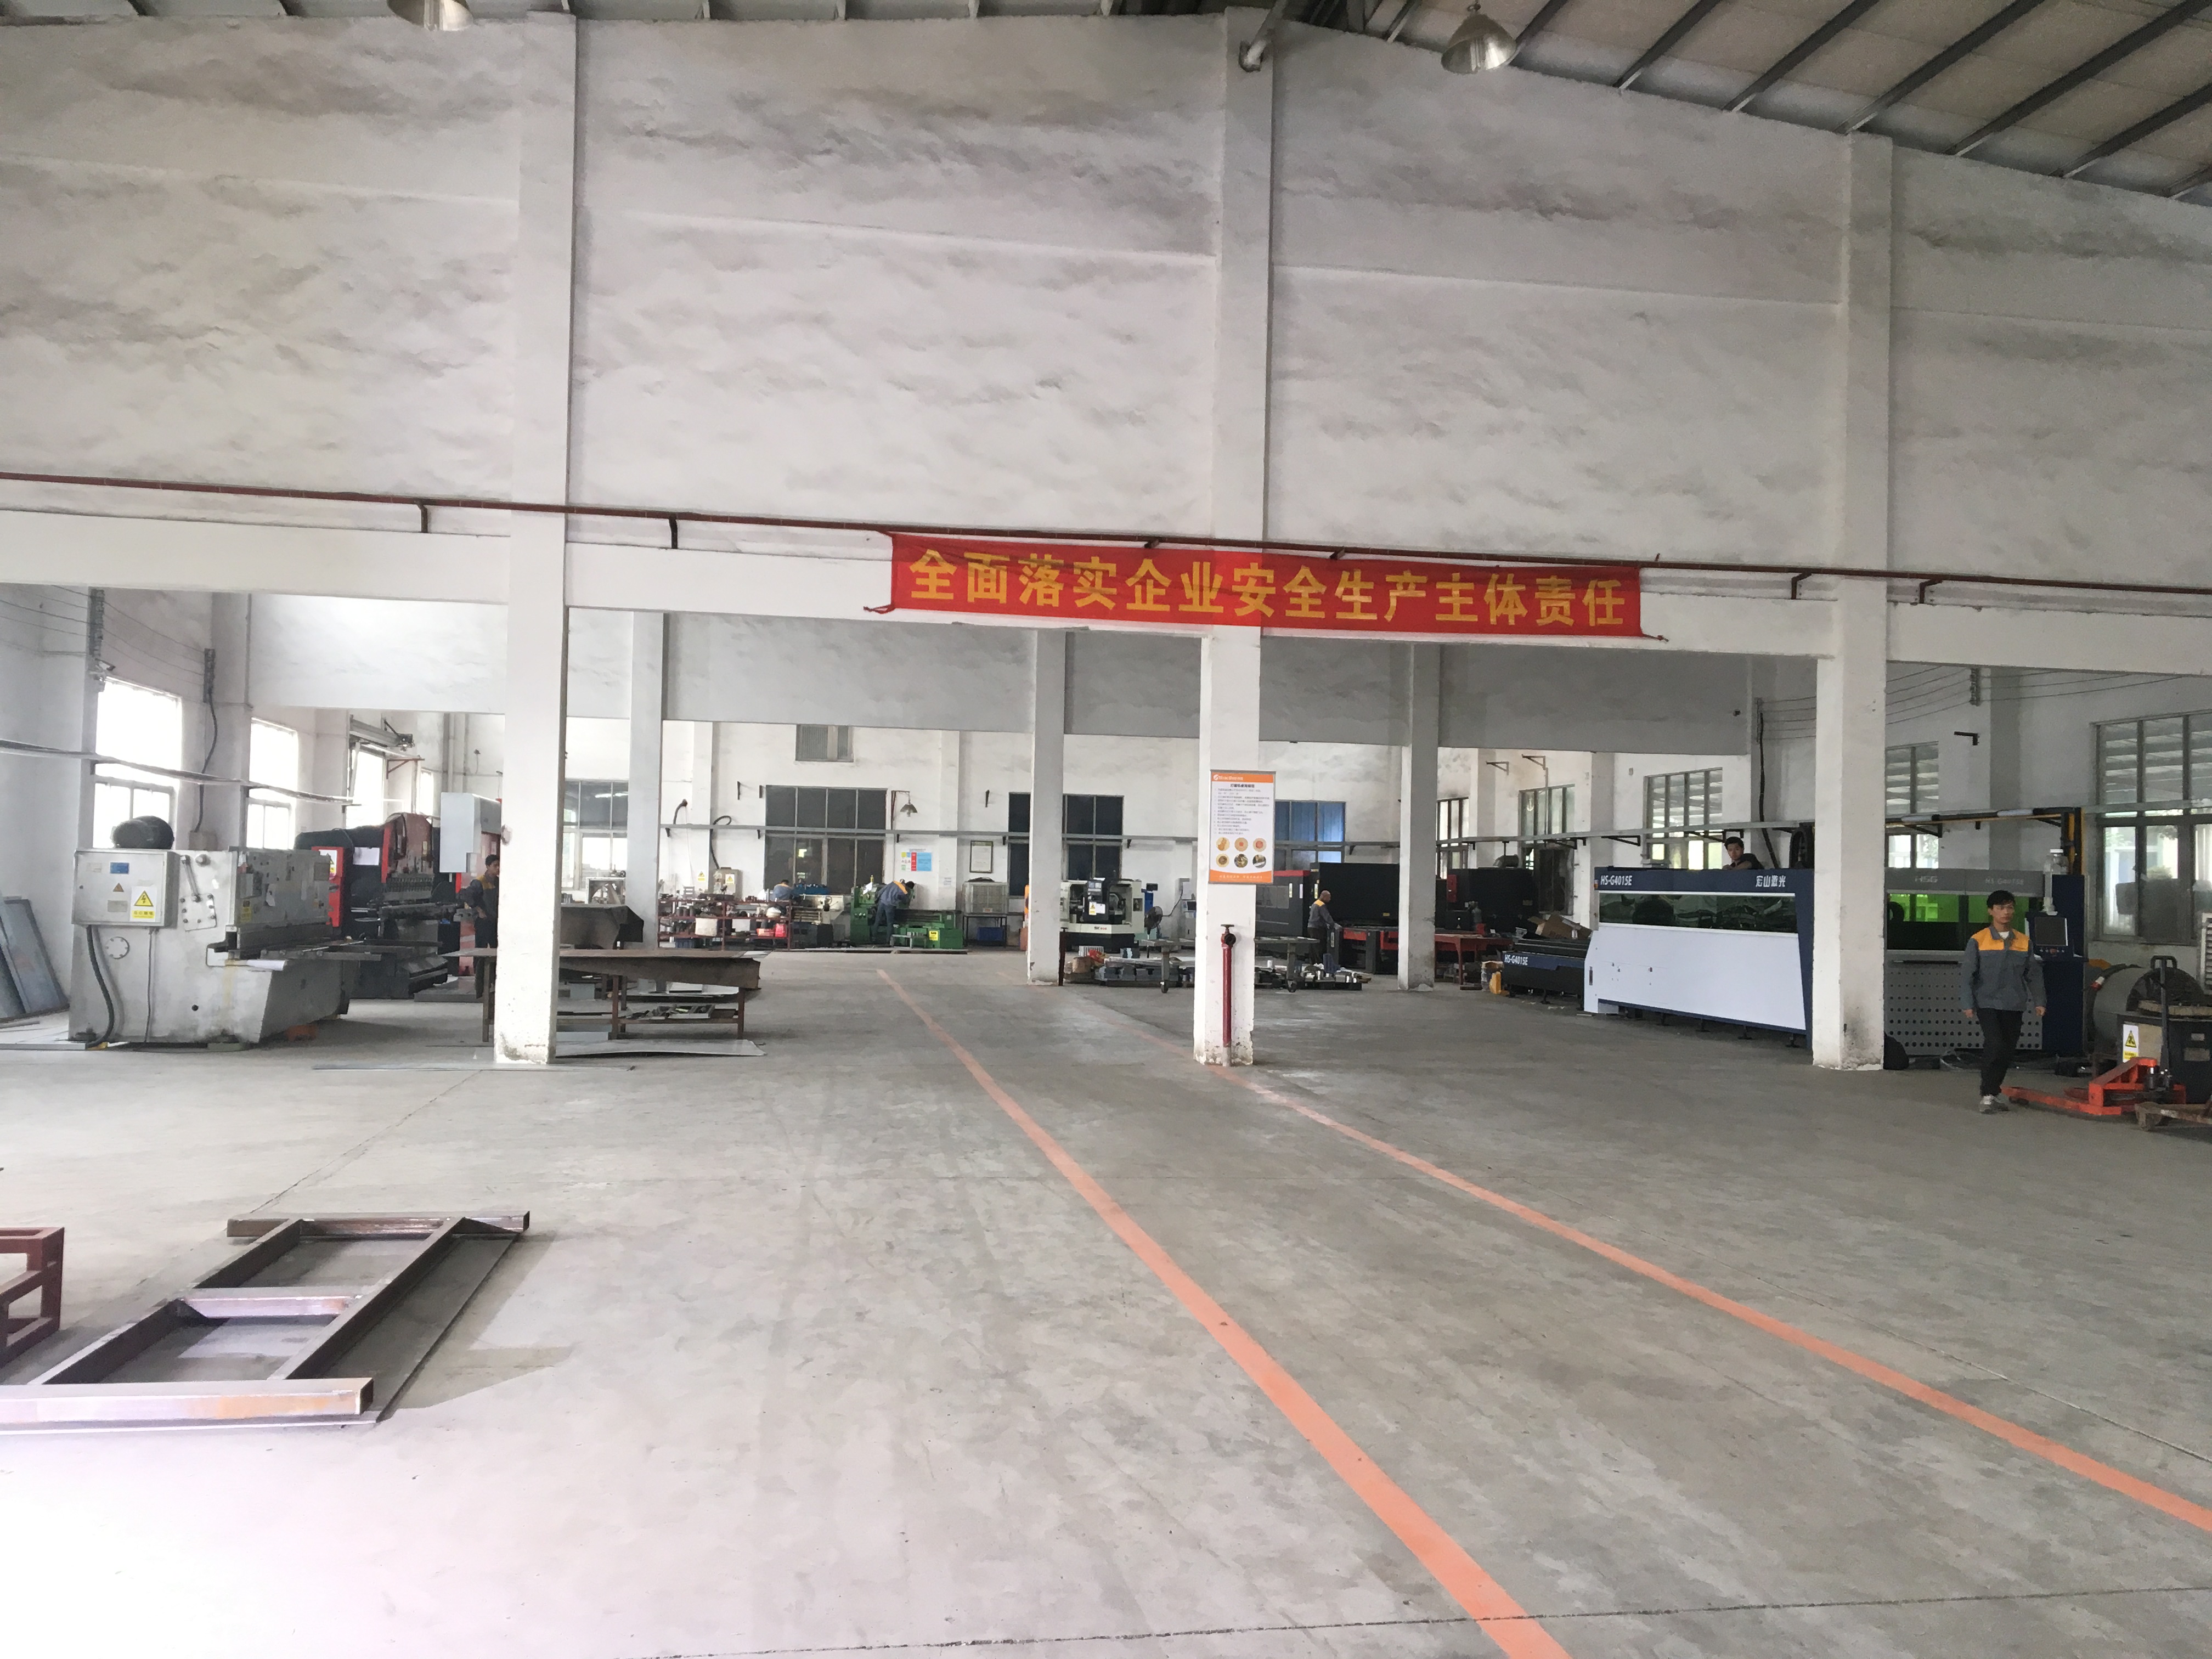
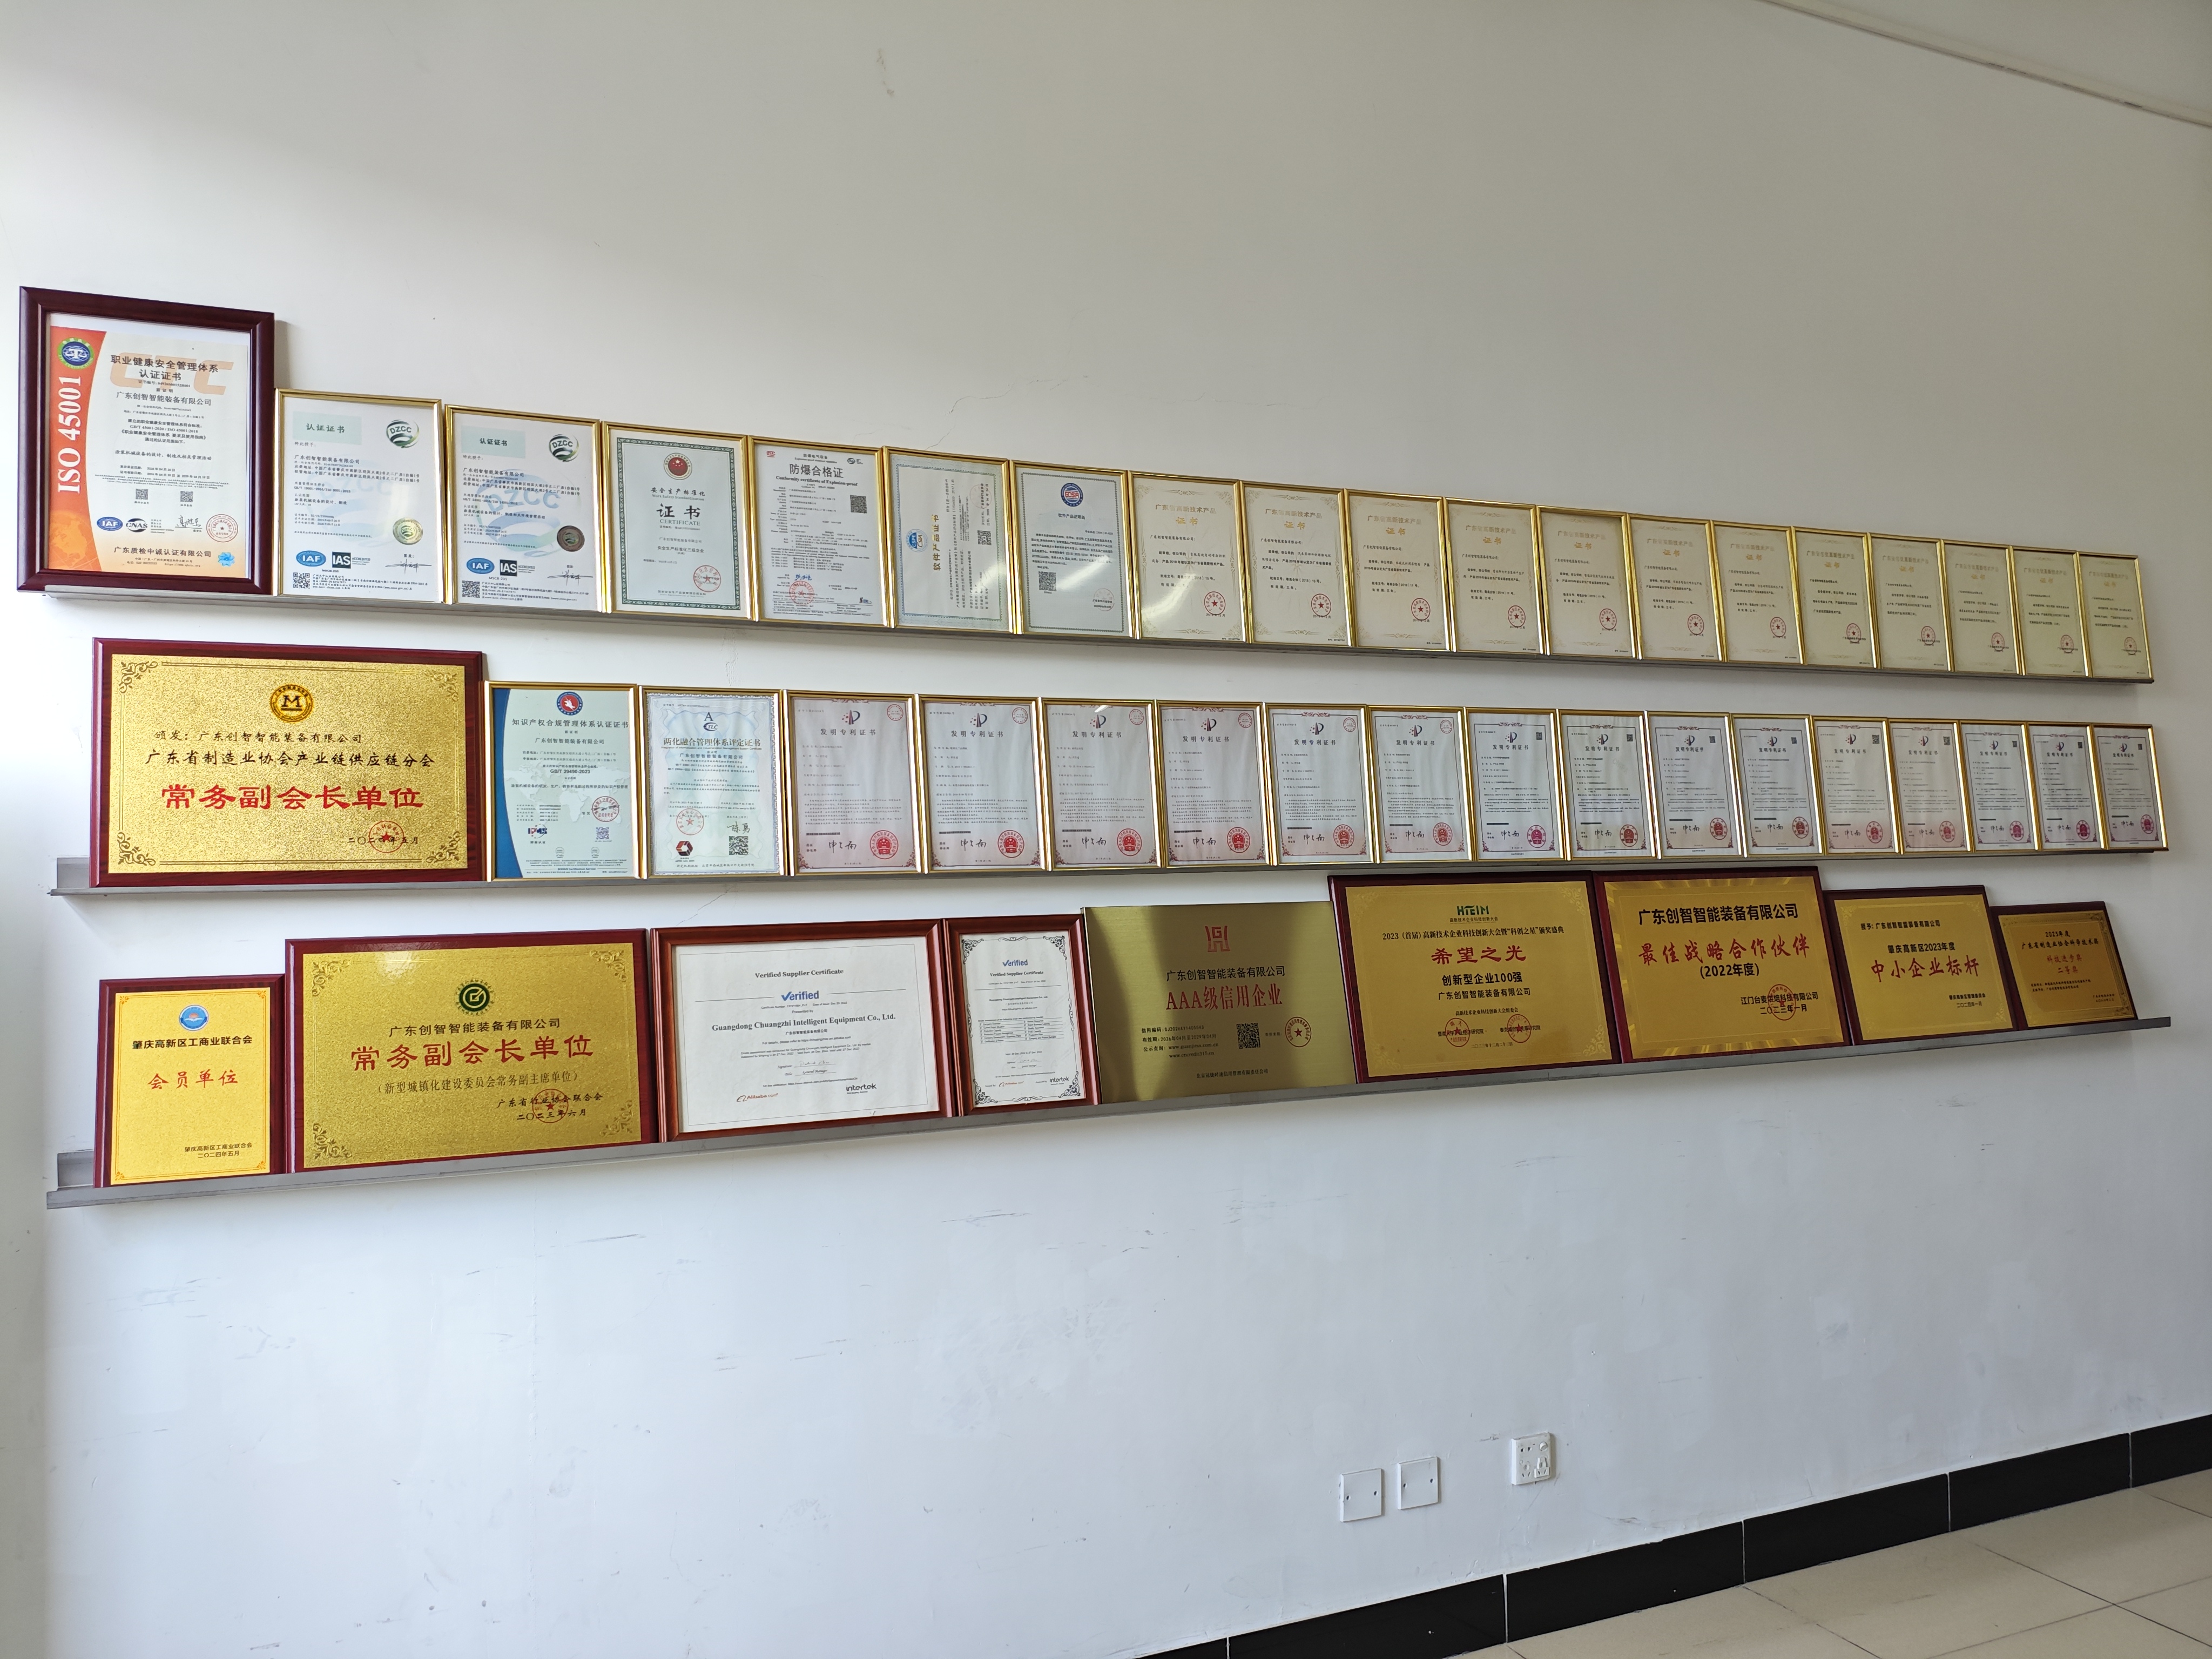
Attractivechina — бренд компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), производителя автоматизированных линий нанесения покрытий из города Чжаоцин, провинция Гуандун, Китай. Предприятие основано в 2005 году, располагает собственными производственными площадями около 35 548 м², штатом 280 сотрудников и командой НИОКР из 54 инженеров. Годовой выпуск составляет 60 единиц оборудования, доля экспорта — 20%; среди рынков сбыта — Россия, Турция, Объединённые Арабские Эмираты, Бразилия, Вьетнам, Индонезия, Индия, США и Сингапур. Компания владеет 79 патентами на изобретения в сфере оборудования для нанесения покрытий и природоохранного оборудования, а общее число её патентов превышает 300.
Для производства посуды компания поставляет автоматизированную линию нанесения антипригарного покрытия, работающую с алюминиевым сплавом и композитными материалами. Ниже приведена конфигурация, которая используется как базовая для сковород, вкладышей рисоварок и форм для выпечки.
| Параметр | Значение |
|---|---|
| Оснастка подвеса | 4 внутренние ёмкости или 20 крышек на подвес |
| Шаг заготовки | 450–900 мм |
| Максимальный размер изделия | Φ300×160 мм |
| Стандартный размер изделия | Φ220×160 мм |
| Производительность | 800–1000 штук в час |
| Скорость конвейера | 3000 мм/мин (регулируется в диапазоне 2000–4000 мм/мин) |
| Настольная печь отверждения | 0,5–1,5 м/мин |
| Линия анодирования | 1200 мм/мин |
| Материал каркаса | Углеродистая сталь |
| Покрасочная камера и трубопроводы | Нержавеющая сталь |
| Обрабатываемые материалы | Алюминиевый сплав, композитные материалы |
Как читать эти параметры
Оснастка подвеса — это не «максимум», а расчётная плотность загрузки, от которой зависят и производительность, и равномерность прогрева. Мелкие изделия, такие как крышки, выгоднее вешать плотными группами по 20 штук; более крупные — поштучно, по 4 внутренние ёмкости на подвес. От плотности загрузки напрямую считается выход продукции в час.
Шаг заготовки 450–900 мм позволяет размещать на одном конвейере изделия разного диаметра без полной переналадки оснастки: 450 мм — плотная посадка для стандартных заготовок, 900 мм — запас под изделия увеличенного диаметра. Габарит Φ300×160 мм задаёт верхнюю границу по диаметру и высоте борта, а Φ220×160 мм — типовой стандартный размер, под который рассчитана базовая оснастка.
Скорость конвейера 3000 мм/мин является рабочей точкой, а диапазон 2000–4000 мм/мин — регулировочным коридором. Нижняя часть диапазона используется для изделий сложного рельефа и большой высоты, где важнее время пребывания в камере; верхняя — для тонкостенных заготовок, где критична равномерность, а не длительность обработки. Настольная печь отверждения работает на скоростях 0,5–1,5 м/мин, а линия анодирования — на 1200 мм/мин.
Разделение материалов неслучайно: каркас изготавливается из углеродистой стали, поскольку несущая конструкция должна выдерживать статические и динамические нагрузки; покрасочная камера и трубопроводы выполняются из нержавеющей стали, так как контактируют с лакокрасочными материалами и парами растворителей и требуют коррозионной стойкости и чистоты поверхности.
Обеспечение качества и пищевая безопасность
Обеспечение качества включает использование пищевых лакокрасочных материалов и закрытую конструкцию распыления, что обеспечивает соответствие стандартам безопасности пищевых продуктов. Соответствие требованиям подтверждается выдачей протоколов испытаний и сертификатов квалификации — это документальное подтверждение качества и безопасности продукции. Каждая единица продукции проходит 100% предотгрузочный контроль качества и 100% предпродажную проверку.
Адаптация под заказчика
Производственная мощность линии может быть настроена в соответствии с требованиями заказчика. Это относится и к плотности подвески, и к шагу заготовки, и к скоростным режимам конвейера. Если номенклатура меняется — например, добавляются формы для выпечки или вкладыши рисоварок другого диаметра, — оснастка пересчитывается под новый набор изделий.
Пошаговое внедрение: от аудита номенклатуры до проектной мощности
Шаг 1. Аудит номенклатуры и расчёт подвески
Проект начинается с перечня изделий: диаметр, высота, материал, толщина стенки, тип покрытия. На этом этапе определяется, сколько изделий размещается на подвесе — 4 внутренние ёмкости или 20 крышек, — какой шаг заготовки закладывается в диапазоне 450–900 мм и попадает ли номенклатура в максимальный габарит Φ300×160 мм или в стандартный Φ220×160 мм.
Шаг 2. Предпродажное проектирование производственных площадей
Выполняется планирование участка: расположение конвейера, покрасочной камеры, настольной печи отверждения, линии анодирования и системы сбора и очистки отходящих газов. Цель — вписать комплекс в существующие пролёты, обеспечить доступ к обслуживанию и не нарушить логистику заготовок внутри цеха.
Шаг 3. Изготовление и комплектация
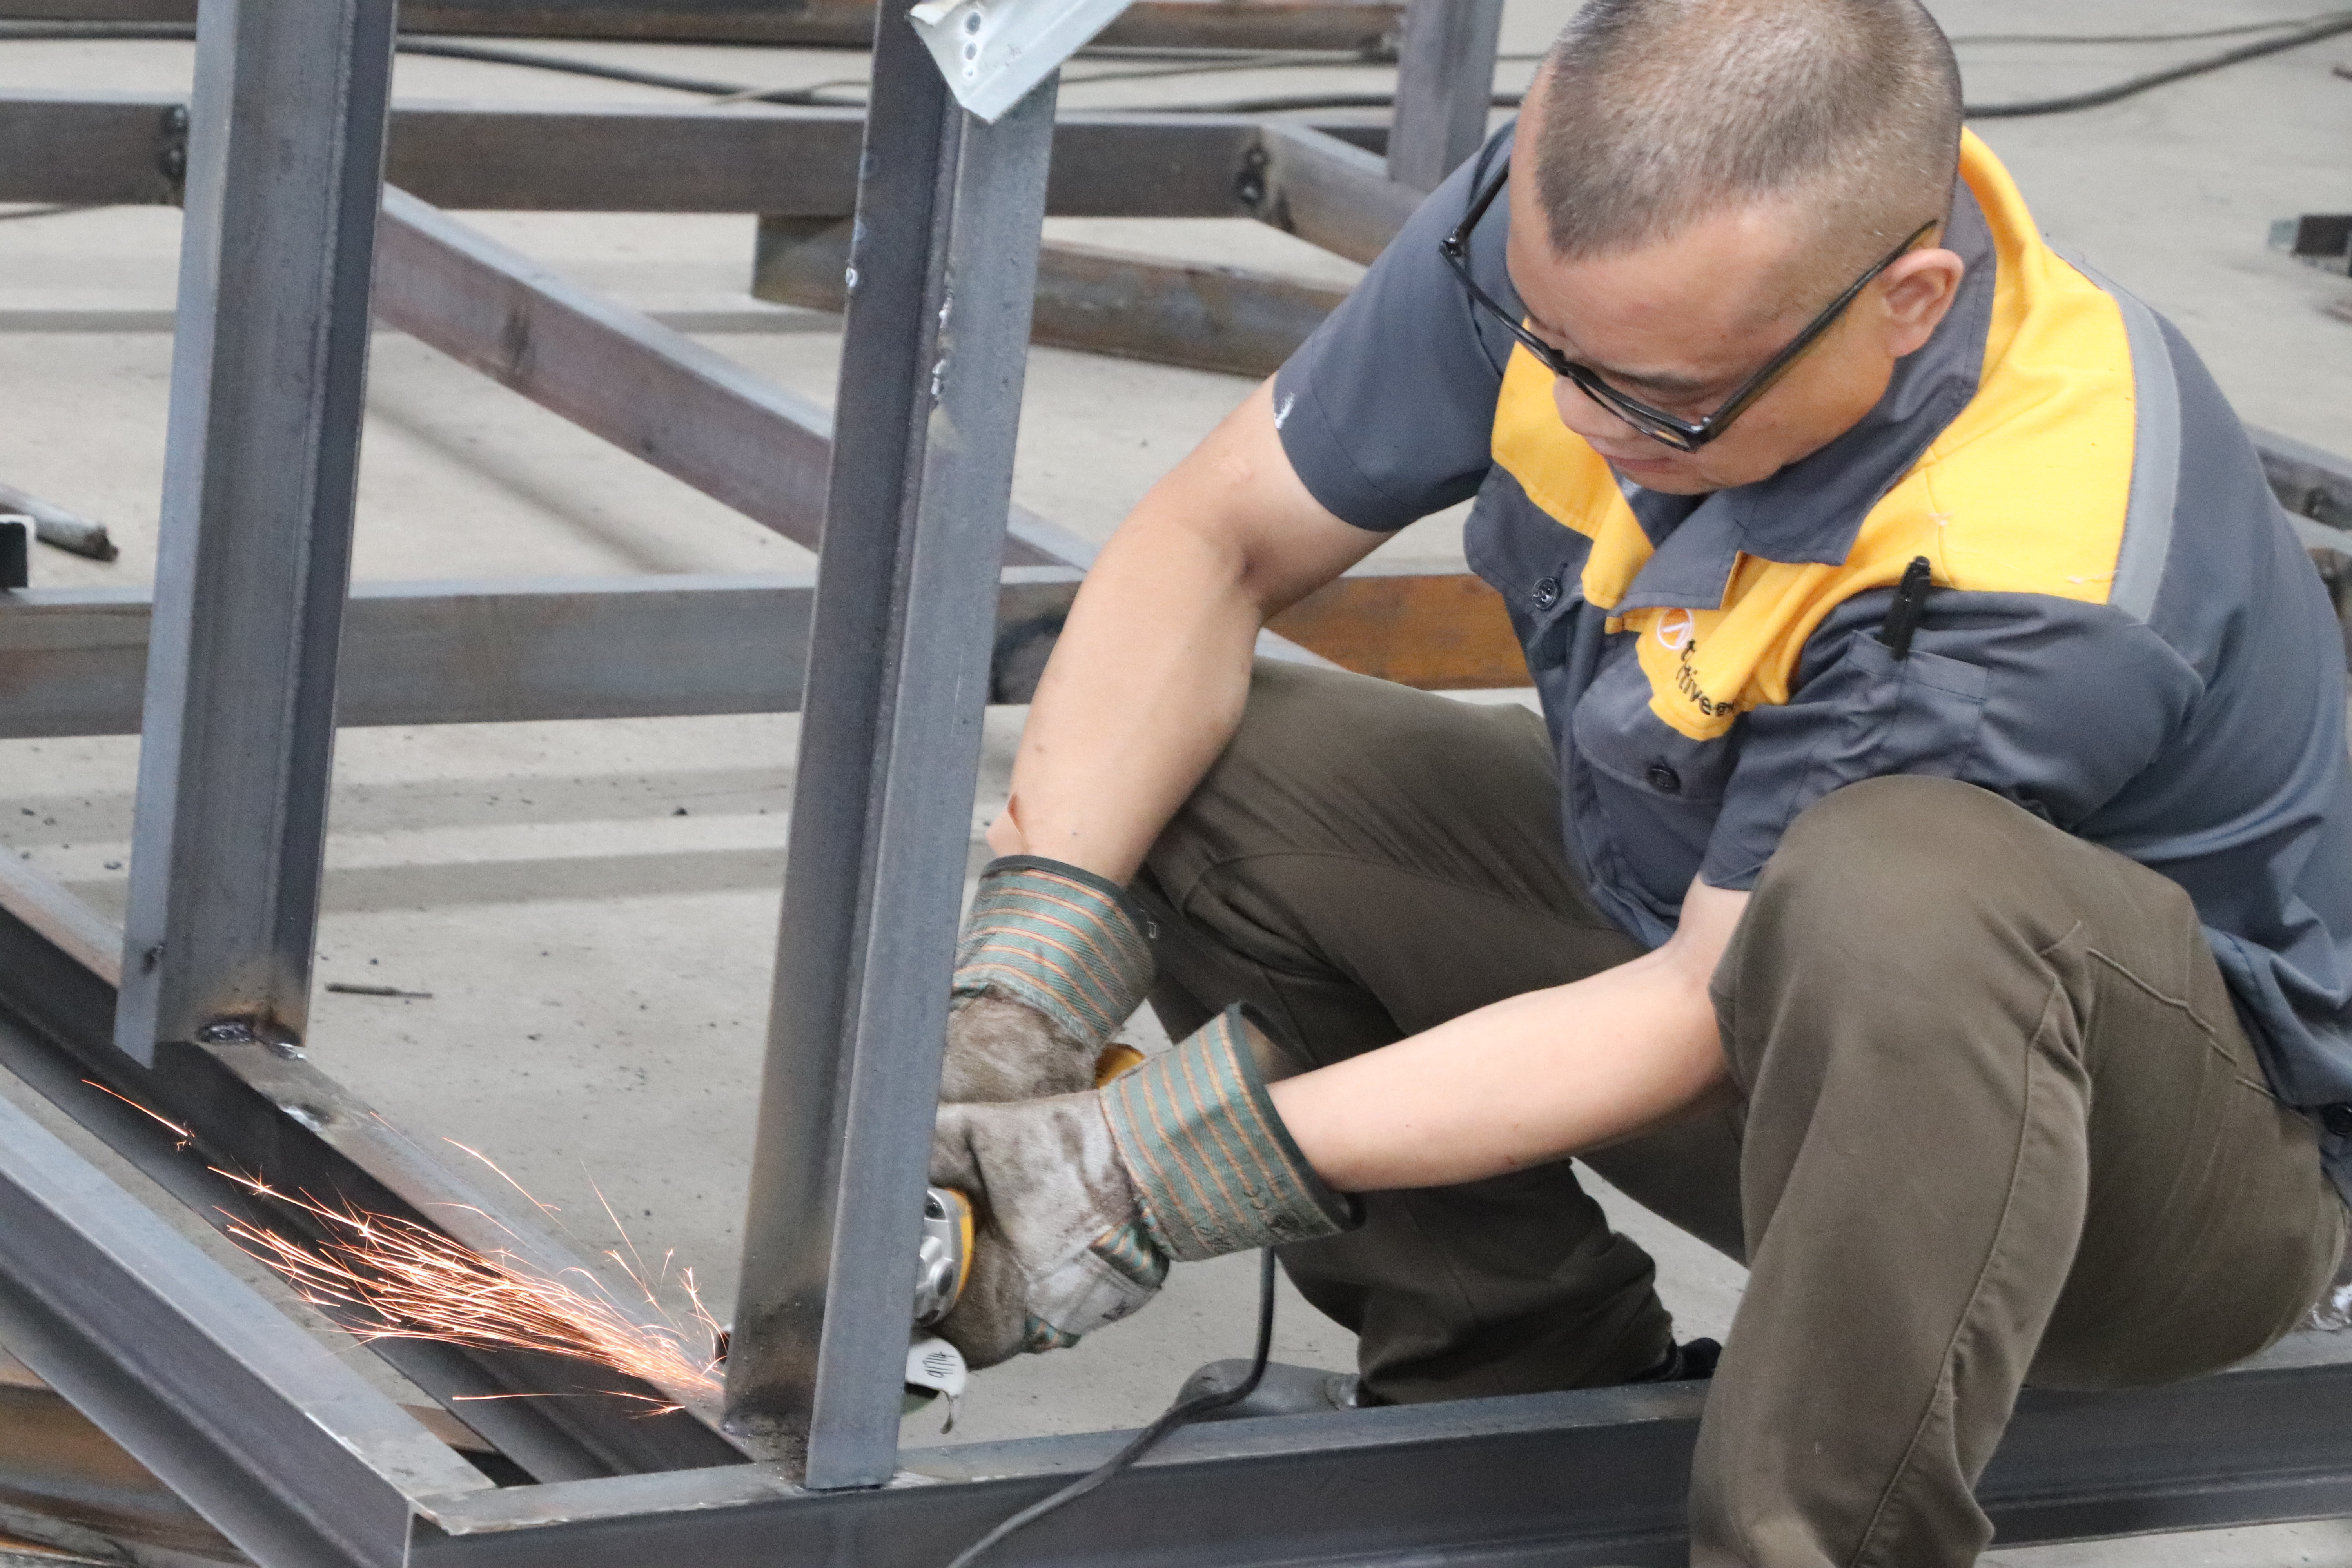
Каркас изготавливается из углеродистой стали, покрасочная камера и трубопроводы — из нержавеющей стали. Комплектация ведётся под согласованную конфигурацию: оснастка подвеса, скоростные режимы конвейера и печи, тракт анодирования.
Шаг 4. Предотгрузочный контроль и приёмка
Каждая единица продукции проходит 100% предотгрузочный контроль качества и 100% предпродажную проверку. Критерий приёмки по контракту — предэкспортное тестирование: оборудование проверяется до отправки, а не по факту прибытия на площадку.
Шаг 5. Монтаж и пусконаладка
После доставки выполняется монтаж и ввод в эксплуатацию: выставление конвейера на рабочую скорость 3000 мм/мин в пределах регулировочного диапазона 2000–4000 мм/мин, настройка настольной печи отверждения в коридоре 0,5–1,5 м/мин, проверка линии анодирования на скорости 1200 мм/мин. На этом же этапе отрабатываются режимы распыления под конкретную геометрию изделий.
Шаг 6. Обучение персонала
Послепродажное обслуживание включает бесплатное обучение операторов и технического персонала: работа с ПЛК, контроль толщины плёнки, действия при срабатывании блокировок безопасности, порядок аварийной остановки и базовое обслуживание узлов.
Шаг 7. Регулярное сопровождение
Для обеспечения надёжности поставок и долгосрочной работы компания проводит регулярное техническое обслуживание оборудования и предоставляет послепродажную техническую поддержку. Система удалённой диагностики обеспечивает быстрое устранение неполадок, а сервис реагирования работает в течение 4 часов.
Сценарии применения
Сковороды
Основная сложность — сочетание диаметра и высоты борта. Стандартный размер заготовки Φ220×160 мм, изделия увеличенного диаметра укладываются в максимальный габарит Φ300×160 мм. При производительности 800–1000 штук в час линия рассчитана на серийную номенклатуру, а шаг заготовки 450–900 мм позволяет без остановки переходить между типоразмерами.
Вкладыши рисоварок
Вкладыши — тонкостенные изделия с высокими требованиями к равномерности покрытия по внутренней поверхности. Здесь помогает плотная загрузка подвеса (до 20 крышек или 4 внутренние ёмкости) в сочетании со смещением скорости конвейера к нижней части диапазона: на 2000–3000 мм/мин заготовка дольше находится в камере, и толщина плёнки стабилизируется.
Формы для выпечки
Для форм критичны два параметра: закрытая конструкция распыления и пищевые лакокрасочные материалы, обеспечивающие соответствие стандартам безопасности пищевых продуктов. Поскольку формы контактируют с продуктом напрямую, документальное подтверждение качества — протоколы испытаний и сертификаты квалификации — входит в комплект поставки.
Бытовая техника и смежная номенклатура
Компания также поставляет линии для автокомпонентов, металлических изделий, деревянной мебели, музыкальных инструментов, бытовой техники и промышленного оборудования. Это существенно, если производитель планирует расширять ассортимент: переход в новую категорию не требует смены поставщика оборудования и повторного выстраивания сервисных отношений.
Сравнение с традиционной линией нанесения покрытий
| Показатель | Традиционная линия нанесения покрытий | Линия Attractivechina |
|---|---|---|
| Энергоэффективность | Базовый уровень | Экономия энергии 10% |
| Срок службы оборудования | Базовый уровень | Срок службы увеличен в 3 раза |
| Совокупная стоимость владения | Выше за счёт ручных операций, перемещения и расходных материалов | Ниже: экономия энергии, снижение затрат на рабочую силу и расходные материалы |
| Окупаемость инвестиций | — | В среднем 2–3 года |
| Коэффициент доходности | — | До 98% |
| Диагностика и обслуживание | Ручной контроль, реактивное обслуживание | Система удалённой диагностики, сервис реагирования в течение 4 часов |
| Технологическая база | Стандартные решения | Собственные запатентованные технологии, включая энергосберегающую сушильную печь с осушителем воздуха |
| Начальная стоимость | У части конкурентов может быть ниже | Может быть несколько выше |
Первоначальная стоимость линии может быть несколько выше, чем у некоторых конкурентов. Разница компенсируется более низкой совокупной стоимостью владения: экономия энергии составляет 10%, автоматизация минимизирует ручную обработку, перемещение и проверку, а также снижает расход материалов. Средний срок окупаемости инвестиций — 2–3 года, коэффициент доходности — до 98%.
Автоматизированное непрерывное производство снижает риски простоев, вызванных ручным техническим обслуживанием, очисткой и нехваткой запасных частей. Система удалённой диагностики позволяет устранять неполадки до того, как они превращаются в остановку линии.
Вопросы и ответы
Соответствует ли линия требованиям ЕАЭС и стандартам безопасности пищевых продуктов?
Оборудование поставляется с протоколами испытаний и сертификатами квалификации, подтверждающими соответствие требованиям. Обеспечение качества включает использование пищевых лакокрасочных материалов и закрытую конструкцию распыления, что обеспечивает соответствие стандартам безопасности пищевых продуктов. Для поставок в страны ЕАЭС оборудование должно соответствовать требованиям сертификации EAC и стандартам безопасности промышленного оборудования, таким как ГОСТ Р.
Можно ли адаптировать подвеску и производительность под нашу номенклатуру?
Да. На один подвес размещается 4 внутренние ёмкости или 20 крышек, шаг заготовки составляет 450–900 мм, максимальный размер изделия — Φ300×160 мм, стандартный — Φ220×160 мм. Производительность линии — 800–1000 штук в час, а производственная мощность может быть настроена в соответствии с требованиями заказчика.
Какова совокупная стоимость владения и срок окупаемости?
Первоначальная стоимость может быть несколько выше, чем у некоторых конкурентов, однако совокупная стоимость владения ниже: экономия энергии составляет 10%, снижаются затраты на рабочую силу и расходные материалы. Средний срок окупаемости инвестиций — 2–3 года, коэффициент доходности — до 98%. Минимальный объём заказа составляет 2 единицы.
Как проходят приёмка и предэкспортное тестирование?
Каждая единица продукции проходит 100% предотгрузочный контроль качества и 100% предпродажную проверку. Критерий приёмки по контракту — предэкспортное тестирование. Базисное условие поставки — FOB, доставка осуществляется через любые порты провинции Гуандун.
Каковы условия оплаты, сроки поставки и что происходит после ввода в эксплуатацию?
Оплата производится банковским переводом: 50% предоплата в течение 7 дней после подписания контракта, 40% — за 3 дня до отгрузки, 10% — после завершения монтажа. Сроки поставки зависят от конкретного типа продукции. После ввода в эксплуатацию действует гарантия 1 год, удалённая техническая поддержка, оперативный ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение. Чтобы получить расчёт под вашу номенклатуру, запросите коммерческое предложение у Attractivechina.
Заключение: линия как долгосрочный актив
Линия нанесения покрытий на посуду оценивается не по цене оборудования, а по совокупности факторов: соответствие оснастки номенклатуре, стабильность покрытия, энергопотребление, доступность сервиса и готовность поставщика адаптировать конфигурацию под заказчика на протяжении всего срока службы.
Практический чек-лист перед подписанием контракта:
- Проверьте, рассчитана ли подвеска под вашу номенклатуру: 4 внутренние ёмкости или 20 крышек на подвес.
- Убедитесь, что шаг заготовки 450–900 мм и габариты Φ300×160 мм и Φ220×160 мм покрывают вашу линейку изделий.
- Сопоставьте требуемый объём выпуска с диапазоном 800–1000 штук в час.
- Уточните скоростные режимы: конвейер 3000 мм/мин (регулируется 2000–4000 мм/мин), настольная печь отверждения 0,5–1,5 м/мин, линия анодирования 1200 мм/мин.
- Проверьте материалы: каркас из углеродистой стали, покрасочная камера и трубопроводы из нержавеющей стали.
- Запросите протоколы испытаний и сертификаты квалификации.
- Обсудите условия послепродажного обслуживания до подписания контракта, а не после.
Следующий шаг
Attractivechina поставляет автоматизированные линии нанесения покрытий с адаптацией под номенклатуру заказчика: сковороды, вкладыши рисоварок, формы для выпечки, а также изделия из металла, древесины и автокомпоненты. Чтобы получить расчёт, образец тестового покрытия или коммерческое предложение, свяжитесь с нами напрямую.
Attractivechina
Guangdong Chuangzhi Intelligent Equipment Co., Ltd.
Адрес: No.2 Yingbin Avenue, High-tech District, Zhaoqing City, Guangdong Province, Китай
Сайт: ru.attractivechina.com
Email: attractivechina@gmail.com
Тел.: +86 135-8061-6025
WhatsApp: +86 135-8061-6025
Специализация: автоматизированные линии нанесения покрытий, оборудование для нанесения покрытий, природоохранное оборудование и комплексные решения для цехов. Основано в 2005 году, 280 сотрудников, 54 инженера в команде НИОКР, 79 патентов на изобретения, всего более 300 патентов.