
Line of coatings on dishes: technical guide to the choice of parameters
Линия нанесения покрытий на посуду: технический гайд по выбору параметров
Подбор линии нанесения покрытий на посуду сводится к нескольким числовым параметрам, которые определяют, сможет ли производство выдавать стабильное покрытие на сковородах, вкладышах рисоварок и формах для выпечки. Ключевые из них: производительность 800–1000 шт/ч, стандартный размер заготовки Φ220×160 мм, максимальный размер Φ300×160 мм, шаг заготовки 450–900 мм, способ подвешивания — 4 внутренние ёмкости или 20 крышек на подвес, а также скорость печи отверждения 0,5–1,5 м/мин и скорость линии анодирования 1200 мм/мин. Ниже — разбор каждого параметра, конструктивных особенностей и порядка настройки процесса.
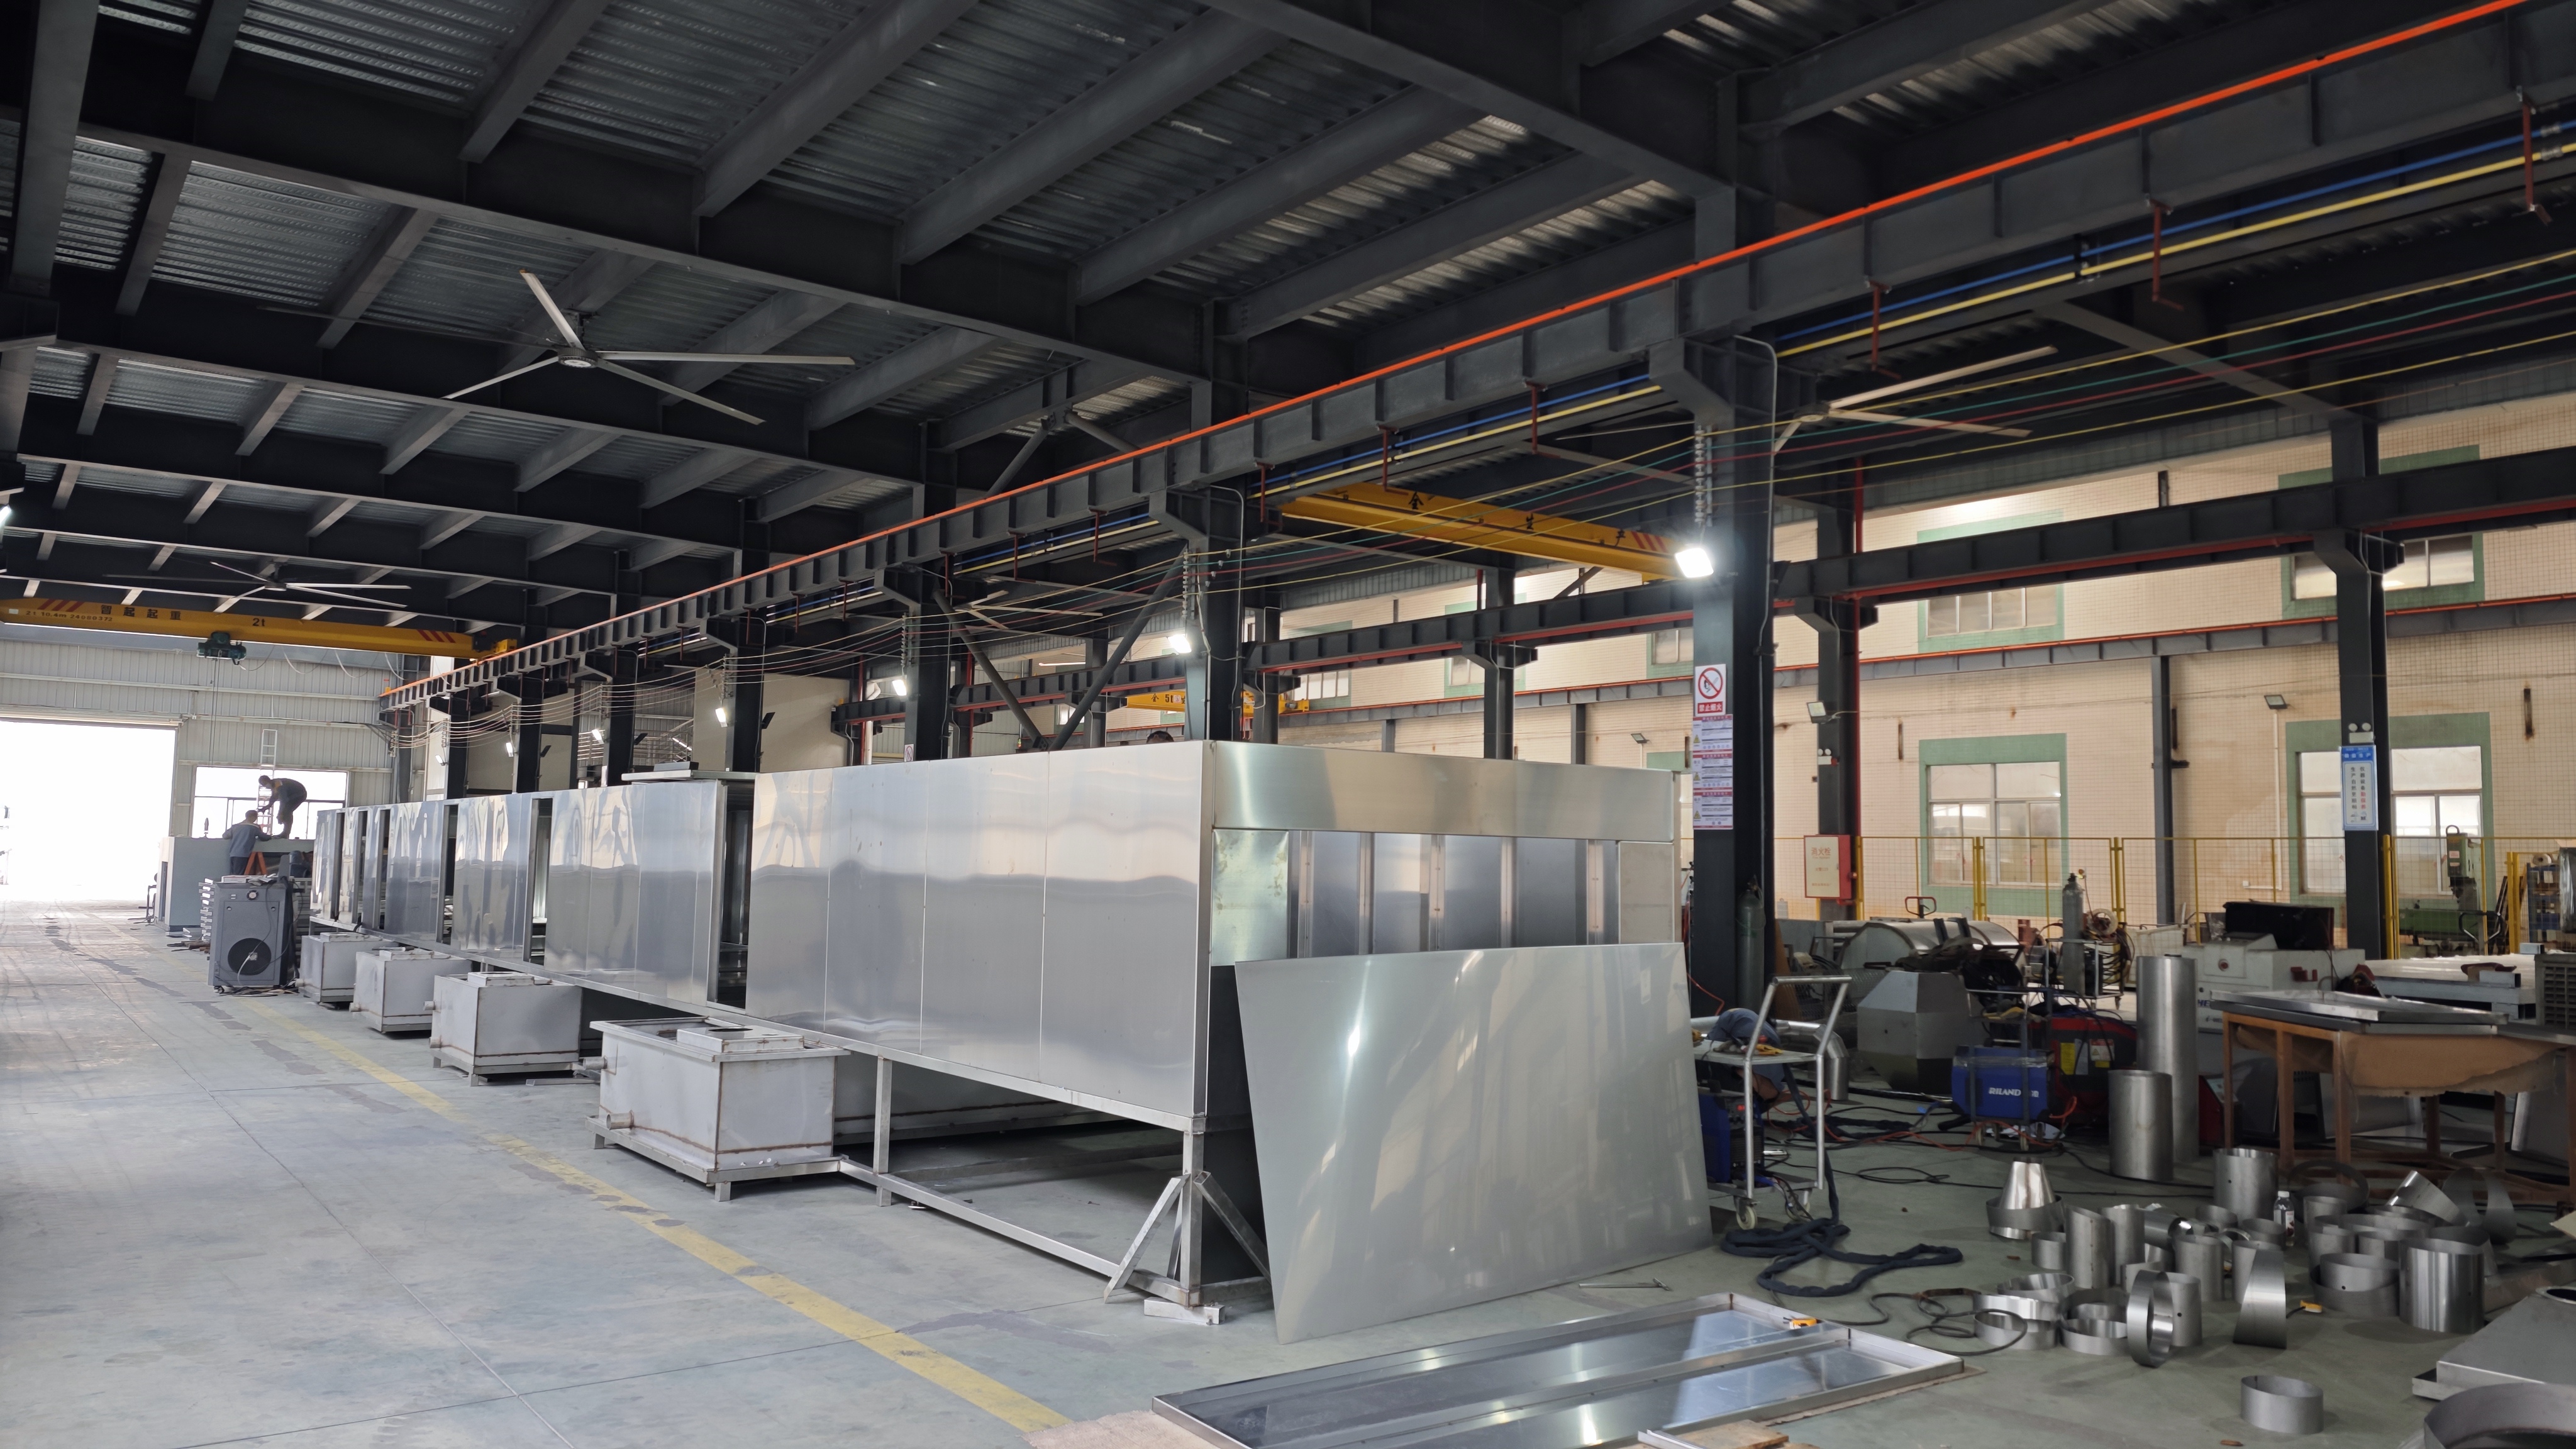
Производственный участок Attractivechina, где комплектуются автоматические линии нанесения покрытий.
Постановка задачи: почему посуда требует отдельной конфигурации линии
Посуда — это класс изделий с глубокой вытяжкой, кромкой и переменной кривизной поверхности. Покрытие здесь работает одновременно на внутренней поверхности, на борту и на внешней стороне изделия. Поэтому линия должна обеспечивать равномерную толщину плёнки по всей геометрии, а не только на плоском участке заготовки.
На уровне конструкции линии приходится закрывать пять конкретных рисков:
- неравномерное покрытие или недостаточная адгезия;
- чрезмерные выбросы летучих органических соединений (ЛОС), вызывающие загрязнение окружающей среды;
- неисправность оборудования, приводящая к остановке производственной линии;
- готовая продукция, не соответствующая стандартам безопасности пищевых продуктов;
- потенциальные угрозы безопасности при работе оборудования.
У каждого из этих рисков есть инженерный ответ. Производитель решает их роботизированным автоматизированным распылением с мониторингом толщины плёнки в реальном времени; профессиональной системой сбора и очистки отходящих газов; интеллектуальным модулем мониторинга ПЛК и модулем самодиагностики неисправностей; пищевыми лакокрасочными материалами в сочетании с закрытой конструкцией распыления; блокировками безопасности, аварийной остановкой и устройствами изоляции.
Именно поэтому линия нанесения покрытий на посуду выбирается не по цене за единицу оборудования, а по связке «номенклатура — производительность — подвес — тепловой режим».
Отраслевой контекст: зачем пересчитывать параметры сейчас
Мировой рынок оборудования для нанесения покрытий оценивался в 17,25 млрд долларов США в 2022 году, прогнозируемый среднегодовой темп роста — 5,3% до 2030 года; драйверами названы спрос на электромобили и промышленная автоматизация (Grand View Research).
Российский рынок промышленных покрытий в 2024 году оценивался примерно в 1,78 млрд долларов США при прогнозируемом CAGR 1,3% до 2035 года (Market Research Future). Отдельно ускоряется сегмент оборудования для порошкового нанесения покрытий — в среднем на 6,73% в год до 2035 года (Market Research Future).
Для поставок в страны Евразийского экономического союза — Россию, Беларусь и Казахстан — линии должны соответствовать требованиям сертификации EAC и стандартам, таким как ГОСТ Р для промышленного оборудования.
Среди известных мировых поставщиков оборудования для нанесения покрытий называют Nordson (США), Gema (Швейцария) и Wagner Group (Германия). Российские заказчики оценивают эти предложения вместе с решениями китайских производителей — по техническим параметрам, стоимости владения и срокам реализации проекта.
Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)) — производителя автоматических линий нанесения покрытий, расположенного в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун, Китай. Компания основана в 2005 году, располагает собственными производственными площадями около 35 548 кв. м, штатом 280 сотрудников и конструкторским коллективом из 54 инженеров.
Ключевые технические параметры линии нанесения покрытий на посуду
Ниже сведены параметры, которые задают конфигурацию линии под посуду. Их проверяют в паре друг с другом, а не по отдельности.
| Параметр | Значение | Что определяет |
|---|---|---|
| Производительность | 800–1000 шт/ч | Проектную пропускную способность участка |
| Стандартный размер заготовки | Φ220×160 мм | Базовую номенклатуру и геометрию подвеса |
| Максимальный размер заготовки | Φ300×160 мм | Запас на расширение ассортимента |
| Шаг заготовки | 450–900 мм | Плотность посадки на конвейере |
| Способ подвешивания | 4 внутренние ёмкости или 20 крышек | Загрузку цикла и ориентацию изделий |
| Скорость печи отверждения | 0,5–1,5 м/мин | Время пребывания изделия в зоне отверждения |
| Скорость линии анодирования | 1200 мм/мин | Такт участка обработки поверхности |
| Каркас | Углеродистая сталь | Жёсткость и геометрическую стабильность |
| Покрасочная камера и трубопроводы | Нержавеющая сталь | Стойкость к средам и чистота покрытия |
| Материалы изделий | Алюминиевый сплав, композитные материалы | Применимость линии |
| Типы изделий | Сковороды, вкладыши рисоварок, формы для выпечки | Состав номенклатуры |
Производительность 800–1000 шт/ч
Производительность 800–1000 шт/ч — это проектная пропускная способность, которая связывает камеру нанесения, транспортную систему и печь отверждения в единый такт. Значение нельзя рассматривать отдельно от шага заготовки: при шаге 450 мм и плотной посадке линия выходит на верхнюю границу диапазона, при шаге 900 мм и крупных заготовках — на нижнюю.
При выборе проверяют три вещи: соответствует ли диапазон годовой программе выпуска; остаётся ли запас внутри диапазона для роста без замены оборудования; согласована ли производительность со скоростью печи отверждения.
Размеры заготовок: стандарт Φ220×160 мм и максимум Φ300×160 мм
Стандартный размер заготовки — Φ220×160 мм: диаметр 220 мм и высота 160 мм. Максимальный размер — Φ300×160 мм.
Проектное правило: линия подбирается по максимальному габариту, а не по среднему. Если оборудование рассчитано только на Φ220×160 мм, добавление изделий диаметром 280–300 мм потребует перестройки подвесов и, возможно, транспортной системы. Конфигурация с максимальным размером Φ300×160 мм сохраняет возможность расширения номенклатуры без второй линии.
Шаг заготовки 450–900 мм
Шаг заготовки — расстояние между осями изделий на подвесном конвейере. Нижняя граница 450 мм даёт максимальную плотность посадки: больше изделий на метр конвейера и, соответственно, выше производительность. Верхняя граница 900 мм применяется, когда крупные заготовки и сложный профиль требуют свободного пространства вокруг изделия.
Значение подбирается под номенклатуру: шаг рассчитывается исходя из максимального диаметра изделий в линейке, а не из среднего по цеху.
Способ подвешивания: 4 внутренние ёмкости или 20 крышек
Способ подвешивания определяет загрузку цикла и ориентацию изделий относительно распылителей. Линия проектируется под один из двух вариантов: 4 внутренние ёмкости на подвес либо 20 крышек на подвес.
Разница принципиальна, поскольку ёмкости и крышки отличаются по геометрии и по требованиям к покрытию. Внутренние ёмкости (вкладыши рисоварок) требуют качественной обработки внутренней поверхности; крышки — преимущественно плоские или слабопрофилированные детали, которые размещаются плотнее. Тип подвеса напрямую влияет на достижимую производительность внутри диапазона 800–1000 шт/ч.
Расчёт шага заготовки и типа подвеса под конкретную номенклатуру посуды.
Конструктивные особенности: каркас, камера, трубопроводы
Каркас из углеродистой стали
Каркас линии выполняется из углеродистой стали. Он несёт на себе транспортную систему, камеру нанесения и узлы печи, поэтому именно каркас задаёт жёсткость и геометрическую стабильность линии на весь срок службы. Практический вывод для заказчика: каркас — не та позиция, на которой стоит экономить при проектировании под заготовки до Φ300×160 мм и длинный подвесной конвейер.
Покрасочная камера и трубопроводы из нержавеющей стали
Покрасочная камера и трубопроводы изготавливаются из нержавеющей стали. Для линии, работающей с пищевыми лакокрасочными материалами и закрытой конструкцией распыления, это критично: нержавеющая сталь устойчива к агрессивным средам и остаткам лакокрасочных материалов, проще очищается и снижает риск загрязнения покрытия. Для производства посуды, где готовая продукция контактирует с пищей, это прямо влияет на прохождение проверок.
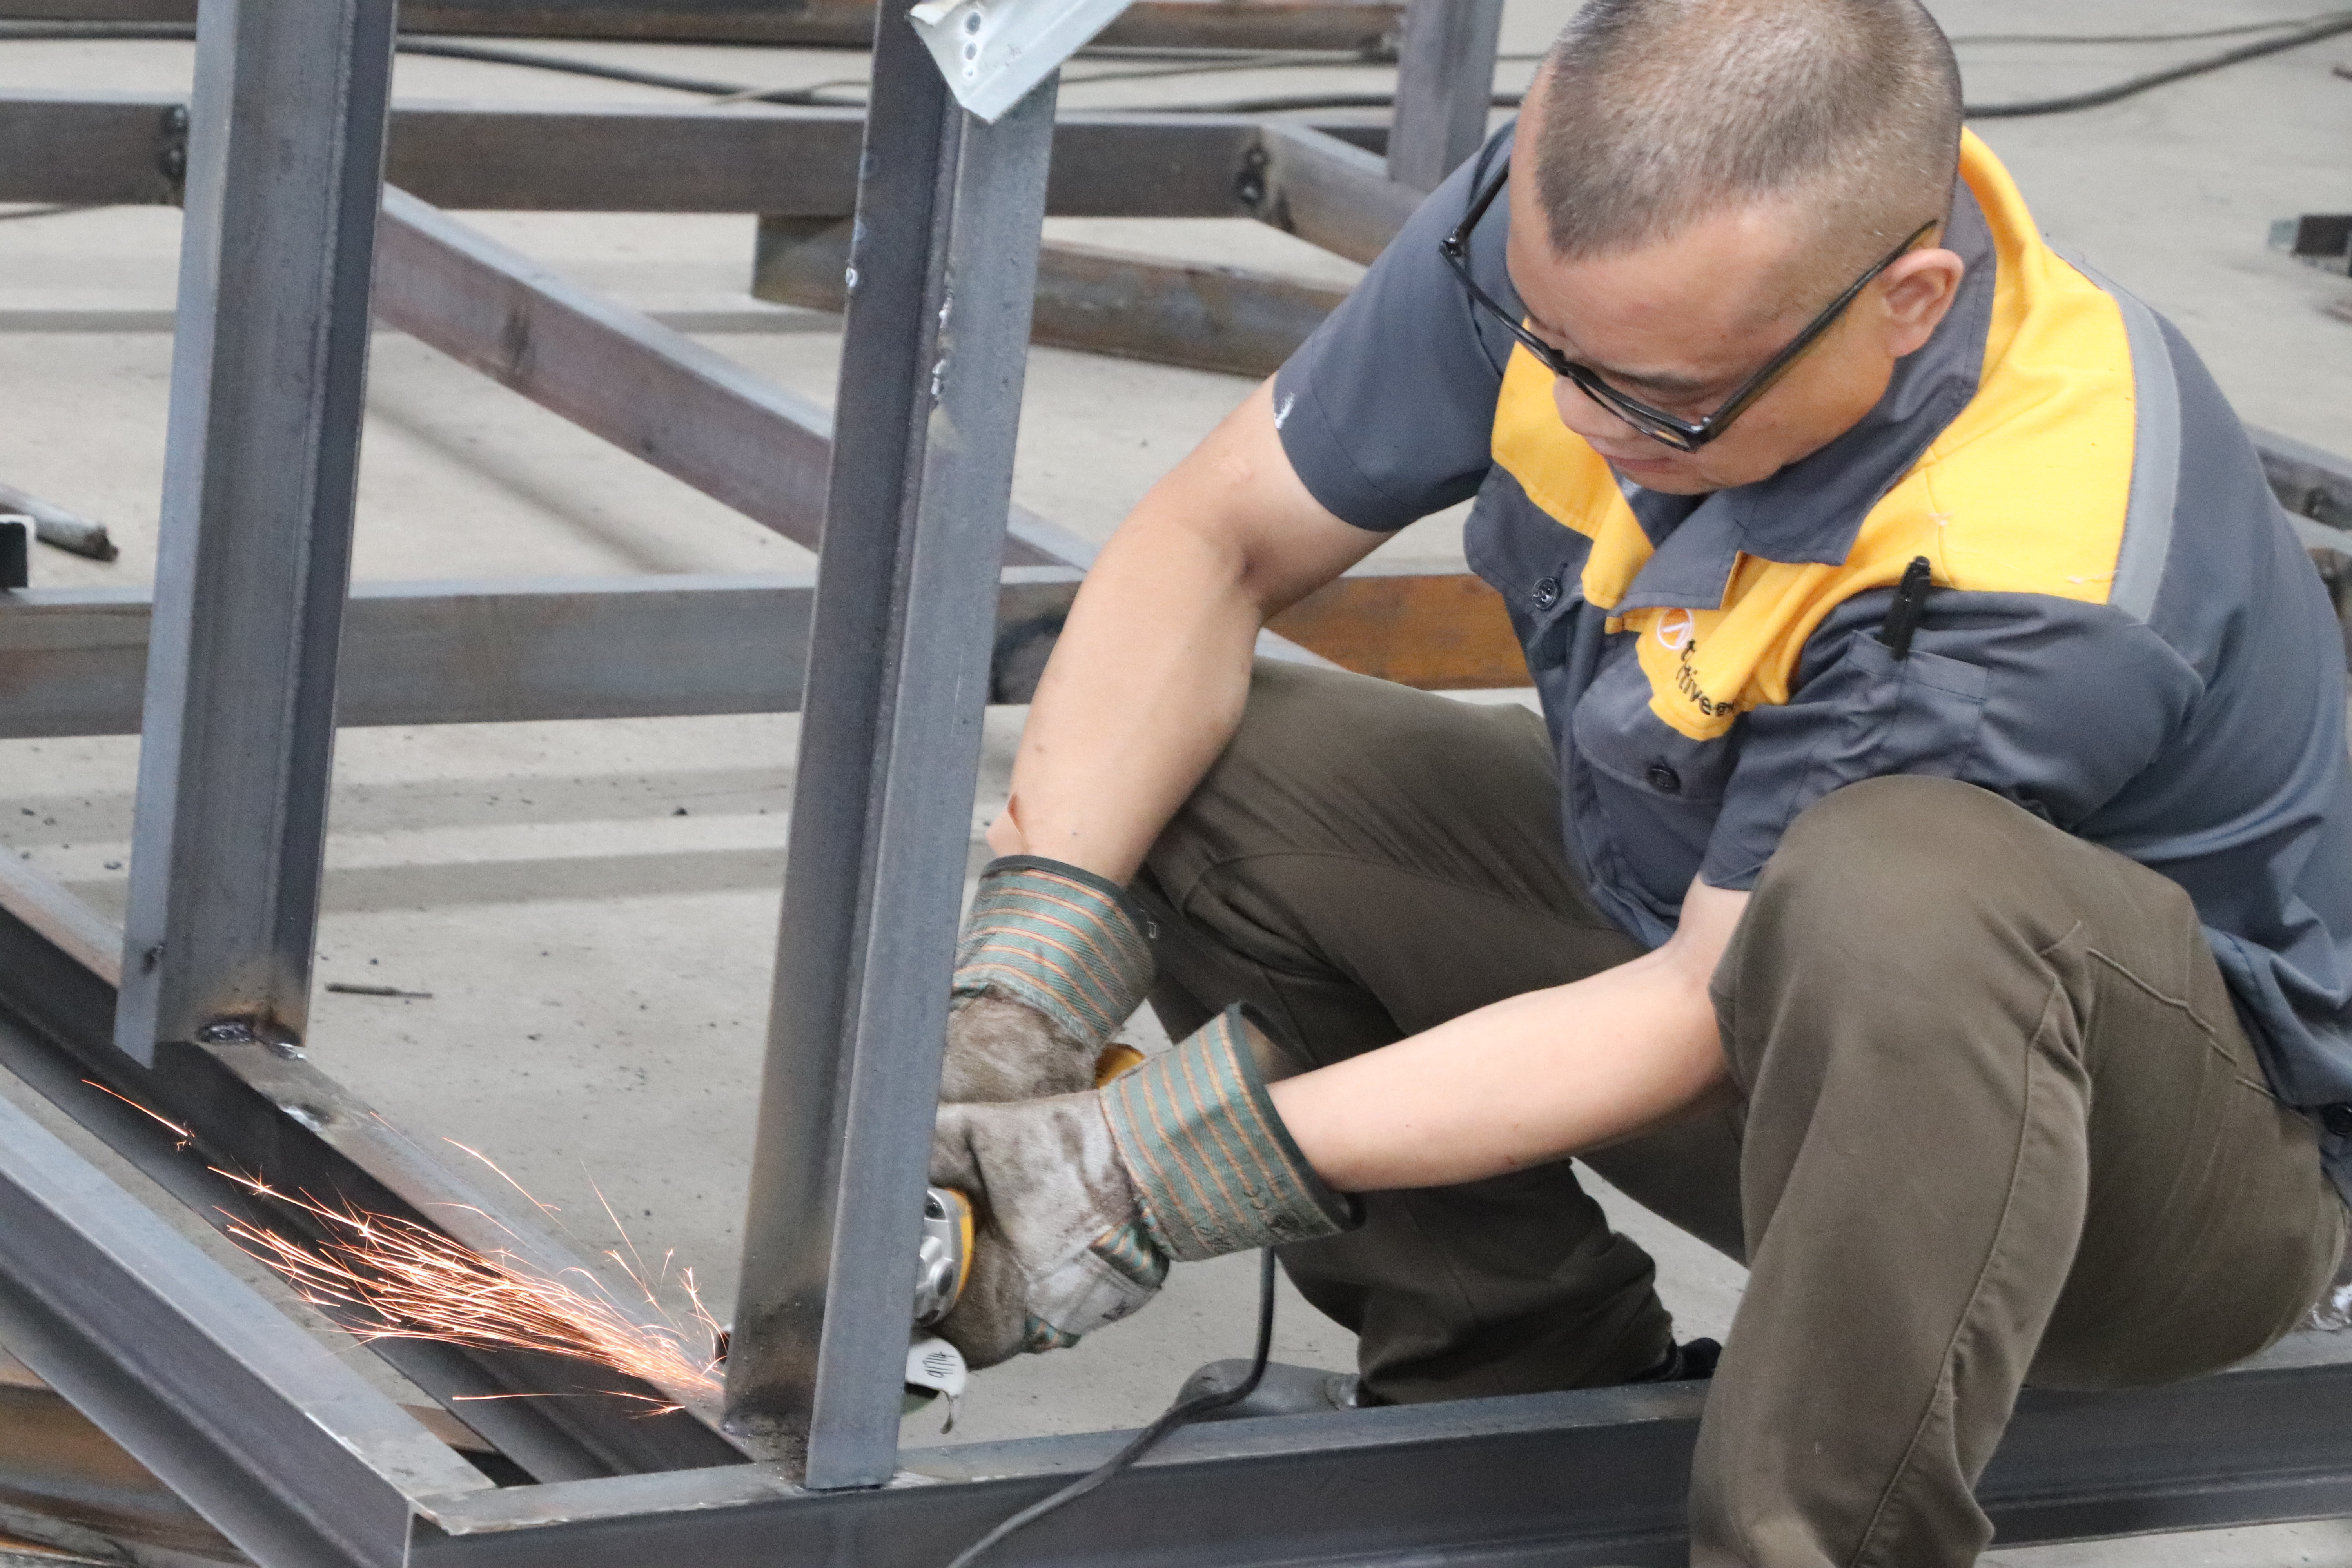
Изготовление несущего каркаса линии: углеродистая сталь, сварные узлы под транспортную систему.
Применимость: материалы и типы изделий
Линия применима для изделий из алюминиевого сплава и композитных материалов. По номенклатуре это сковороды, вкладыши рисоварок и формы для выпечки.
Практический смысл такой конфигурации в том, что одна линия закрывает и алюминиевые позиции, и композитные изделия, и весь основной ассортимент посуды. При планировании стоит сразу зафиксировать перечень изделий и их габариты: именно от него зависят шаг заготовки и тип подвеса, а не наоборот.
Настройка процесса: скорость печи отверждения и линия анодирования
Скорость конвейера печи отверждения составляет 0,5–1,5 м/мин. Это диапазон, в котором изделие проходит зону отверждения за время, необходимое для формирования покрытия. Верхняя граница 1,5 м/мин (1500 мм/мин) соответствует более короткому циклу, нижняя 0,5 м/мин — более длительной выдержке.
Линия анодирования работает на скорости 1200 мм/мин (1,2 м/мин). Это значение находится внутри диапазона печи отверждения и близко к его верхней границе. При настройке процесса обе скорости проверяются вместе: если печь отверждения переводится на нижнюю границу 0,5 м/мин, линия анодирования продолжает работать на 1200 мм/мин, и разницу нужно учитывать в буферизации между участками.
Что это значит при выборе оборудования: скорость печи отверждения и скорость линии анодирования согласуются как пара параметров. Если они не увязаны между собой, на стыке участков образуется узкое место, и заявленная производительность 800–1000 шт/ч на практике не достигается.
Пошаговый разбор: как подобрать параметры под ваш проект
- Зафиксируйте номенклатуру и максимальный габарит изделия. Ориентиры — стандартный размер Φ220×160 мм и максимальный Φ300×160 мм. Отталкивайтесь от самого крупного изделия в линейке.
- Рассчитайте требуемую производительность. Сверьте годовую программу с диапазоном 800–1000 шт/ч и определите, нужен ли запас внутри диапазона.
- Выберите шаг заготовки. Определите рабочее значение в диапазоне 450–900 мм исходя из диаметра и профиля изделий.
- Определите способ подвешивания. 4 внутренние ёмкости или 20 крышек — выбирается под фактическую структуру ассортимента.
- Согласуйте скорости. Проверьте скорость печи отверждения 0,5–1,5 м/мин вместе со скоростью линии анодирования 1200 мм/мин.
- Задайте требования к материалам конструкции. Каркас — углеродистая сталь; покрасочная камера и трубопроводы — нержавеющая сталь.
- Проверьте нормативные требования. Для рынков ЕАЭС — сертификация EAC и стандарты ГОСТ Р для промышленного оборудования.
- Оцените экономику владения. Сравнивайте не только первоначальную стоимость, но и энергопотребление, обслуживание и срок окупаемости.
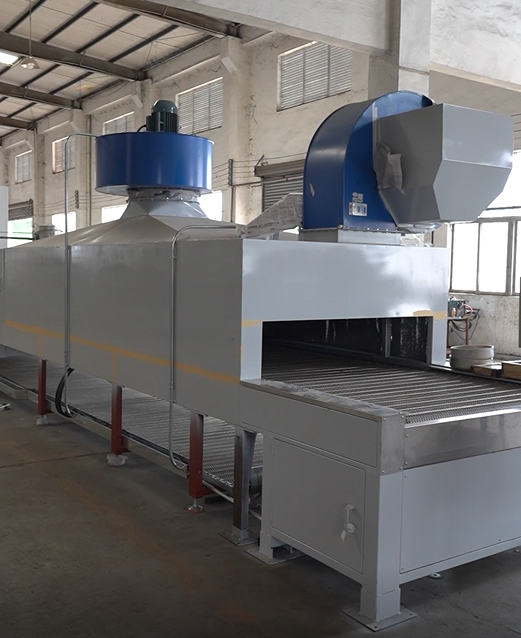
Монтаж и пусконаладка: синхронизация печи отверждения и линии анодирования.
Сценарии применения
Сковороды. Основной продукт, под который проектируется подвес на 4 внутренние ёмкости и шаг заготовки в нижней части диапазона 450–900 мм. Здесь критичны равномерность плёнки на внутренней поверхности и адгезия на кромке.
Вкладыши рисоварок. Глубокая вытяжка и высокие требования к внутренней поверхности. При том же стандартном размере Φ220×160 мм требуется контроль толщины плёнки по всей глубине изделия.
Формы для выпечки. Геометрия с бортом и профилем; в зависимости от габарита заготовка может приближаться к максимальному размеру Φ300×160 мм, что требует пересчёта шага заготовки.
Композитные изделия. Наряду с алюминиевым сплавом линия применима для композитных материалов — это расширяет номенклатуру без изменения базовой конфигурации транспорта.
Та же логика подбора применима и в смежных задачах, где Attractivechina поставляет оборудование: линия нанесения покрытий на металл, линия нанесения покрытий на бытовую технику, автоматическая линия нанесения покрытий для промышленного оборудования. Компания выпускает линии нанесения покрытий на кухонную посуду, изделия из древесины, автокомпоненты, металлические изделия и промышленное оборудование, включая решения под заказ и системы защиты окружающей среды.
Сравнение: традиционная линия и решение Attractivechina
Сравнение проводится по совокупной стоимости владения, а не по цене за единицу оборудования.
| Критерий | Традиционная линия нанесения покрытий | Attractivechina |
|---|---|---|
| Энергопотребление | Базовый уровень | Экономия энергии 10% |
| Ожидаемый срок службы | Базовый уровень | В 3 раза больше |
| Средний срок окупаемости инвестиций | Базовый уровень | 2–3 года |
| Выход годных | Базовый уровень | До 98% |
| Обслуживание | Базовый уровень | Удалённая диагностика; сервис с откликом в течение 4 часов |
| Простои | Базовый уровень | Автоматическое непрерывное производство снижает риски простоев |
| Технологии | Базовый уровень | Запатентованные решения, включая энергосберегающую сушильную печь с осушителем воздуха |
| Совокупная стоимость владения | Базовый уровень | Ниже: экономия энергии 10%, снижение затрат на рабочую силу и расходные материалы |
| Первоначальная стоимость | — | Может быть несколько выше, чем у некоторых конкурентов |
Как читать эту таблицу: разница проявляется не в цене за единицу, а в энергопотреблении, обслуживании и выходе годных. Именно эти три показателя определяют срок окупаемости 2–3 года. Более высокая первоначальная стоимость окупается за счёт снижения эксплуатационных затрат.
Справочно: Attractivechina владеет 79 патентами на изобретения в сферах оборудования для нанесения покрытий и природоохранного оборудования, общее число патентов компании превышает 300. Компания имеет более чем 30-летний опыт разработки комплексных решений для линий нанесения покрытий и обеспечивает полный цикл — от предпродажного проектирования производственных объектов и собственных НИОКР до производства, монтажа, пусконаладки и послепродажного обслуживания. Экспорт составляет 20% поставок; среди рынков — Россия, Вьетнам, Иран, Индонезия, Бразилия, Объединённые Арабские Эмираты, Турция, Таиланд, Саудовская Аравия, Аргентина, Мексика, Пакистан, Бангладеш, Индия, США и Сингапур.
Часто задаваемые вопросы
Нужна ли сертификация ЕАЭС для линии нанесения покрытий на посуду?
Для рынка Евразийского экономического союза — России, Беларуси и Казахстана — линии нанесения покрытий как промышленное оборудование должны соответствовать требованиям сертификации EAC и стандартам, таким как ГОСТ Р. Помимо этого, для посуды критично пищевое соответствие: линия использует пищевые лакокрасочные материалы и закрытую конструкцию распыления, а производитель выдаёт протоколы испытаний и соответствующие сертификаты квалификации. Все сырьё и комплектующие проходят полную проверку перед складированием, а всё оборудование — полную проверку перед отгрузкой.
Какие размеры заготовок и типы изделий поддерживает линия?
Стандартный размер заготовки — Φ220×160 мм, максимальный — Φ300×160 мм. Шаг заготовки регулируется в диапазоне 450–900 мм, производительность составляет 800–1000 шт/ч. Подвешивание выполняется одним из двух способов: 4 внутренние ёмкости или 20 крышек на подвес. Линия применима для алюминиевого сплава и композитных материалов, а по номенклатуре — для сковород, вкладышей рисоварок и форм для выпечки.
Какова окупаемость линии и из чего складывается стоимость владения?
Средний срок окупаемости инвестиций составляет 2–3 года. Совокупная стоимость владения ниже, чем у традиционной линии, за счёт экономии энергии 10% и снижения затрат на рабочую силу и расходные материалы: автоматизация минимизирует ручную обработку, перемещение и проверку. Выход годных достигает 98%, а ожидаемый срок службы в три раза превышает показатель традиционных линий. Первоначальная стоимость при этом может быть несколько выше, чем у некоторых конкурентов.
Как убедиться в качестве покрытия и работе оборудования до серийного запуска?
Контроль встроен в сам процесс: роботизированное автоматизированное распыление ведётся с мониторингом толщины плёнки в реальном времени, а интеллектуальный модуль мониторинга ПЛК и модуль самодиагностики неисправностей отслеживают состояние линии. Перед отправкой проводится полная проверка всего оборудования; производственные процессы стандартизированы, а по результатам выдаются протоколы испытаний и сертификаты квалификации. На объекте проводится профессиональное обучение персонала эксплуатации и технике безопасности.
Каковы сроки поставки, монтажа и ввода в эксплуатацию?
Сроки зависят от конфигурации линии — производительности, шага заготовки, типа подвеса и требований к печи отверждения. Производственная мощность компании составляет 60 единиц оборудования в год. Attractivechina обеспечивает полный цикл: предпродажное проектирование производственного объекта, собственные НИОКР, изготовление, монтаж, пусконаладку и послепродажное обслуживание. Система удалённой диагностики обеспечивает быстрое устранение неполадок, а сервис реагирования — в течение 4 часов. Чтобы получить расчёт параметров и сроков под вашу номенклатуру, отправьте перечень изделий с габаритами и требуемым объёмом выпуска на attractivechina@gmail.com.
Заключение
Выбор линии нанесения покрытий на посуду сводится к последовательной проверке параметров: производительность 800–1000 шт/ч, стандартный размер заготовки Φ220×160 мм и максимальный Φ300×160 мм, шаг заготовки 450–900 мм, подвес на 4 внутренние ёмкости или 20 крышек, скорость печи отверждения 0,5–1,5 м/мин и скорость линии анодирования 1200 мм/мин. Конструктивно линия опирается на каркас из углеродистой стали и покрасочную камеру с трубопроводами из нержавеющей стали.
Проверяйте эти параметры парами: производительность вместе с шагом заготовки, скорость печи отверждения вместе со скоростью линии анодирования. Именно несогласованность этих пар чаще всего приводит к тому, что заявленная производительность не достигается на практике.
Запросить расчёт под вашу номенклатуру
Attractivechina подбирает конфигурацию линии под конкретный ассортимент посуды: габариты заготовок, требуемую производительность, тип подвеса и режим отверждения.
Свяжитесь с нами: attractivechina@gmail.com, тел./WhatsApp +86 135-8061-6025. Сайт: ru.attractivechina.com. Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай.
Скачать каталог оборудования: каталог Attractivechina (PDF).
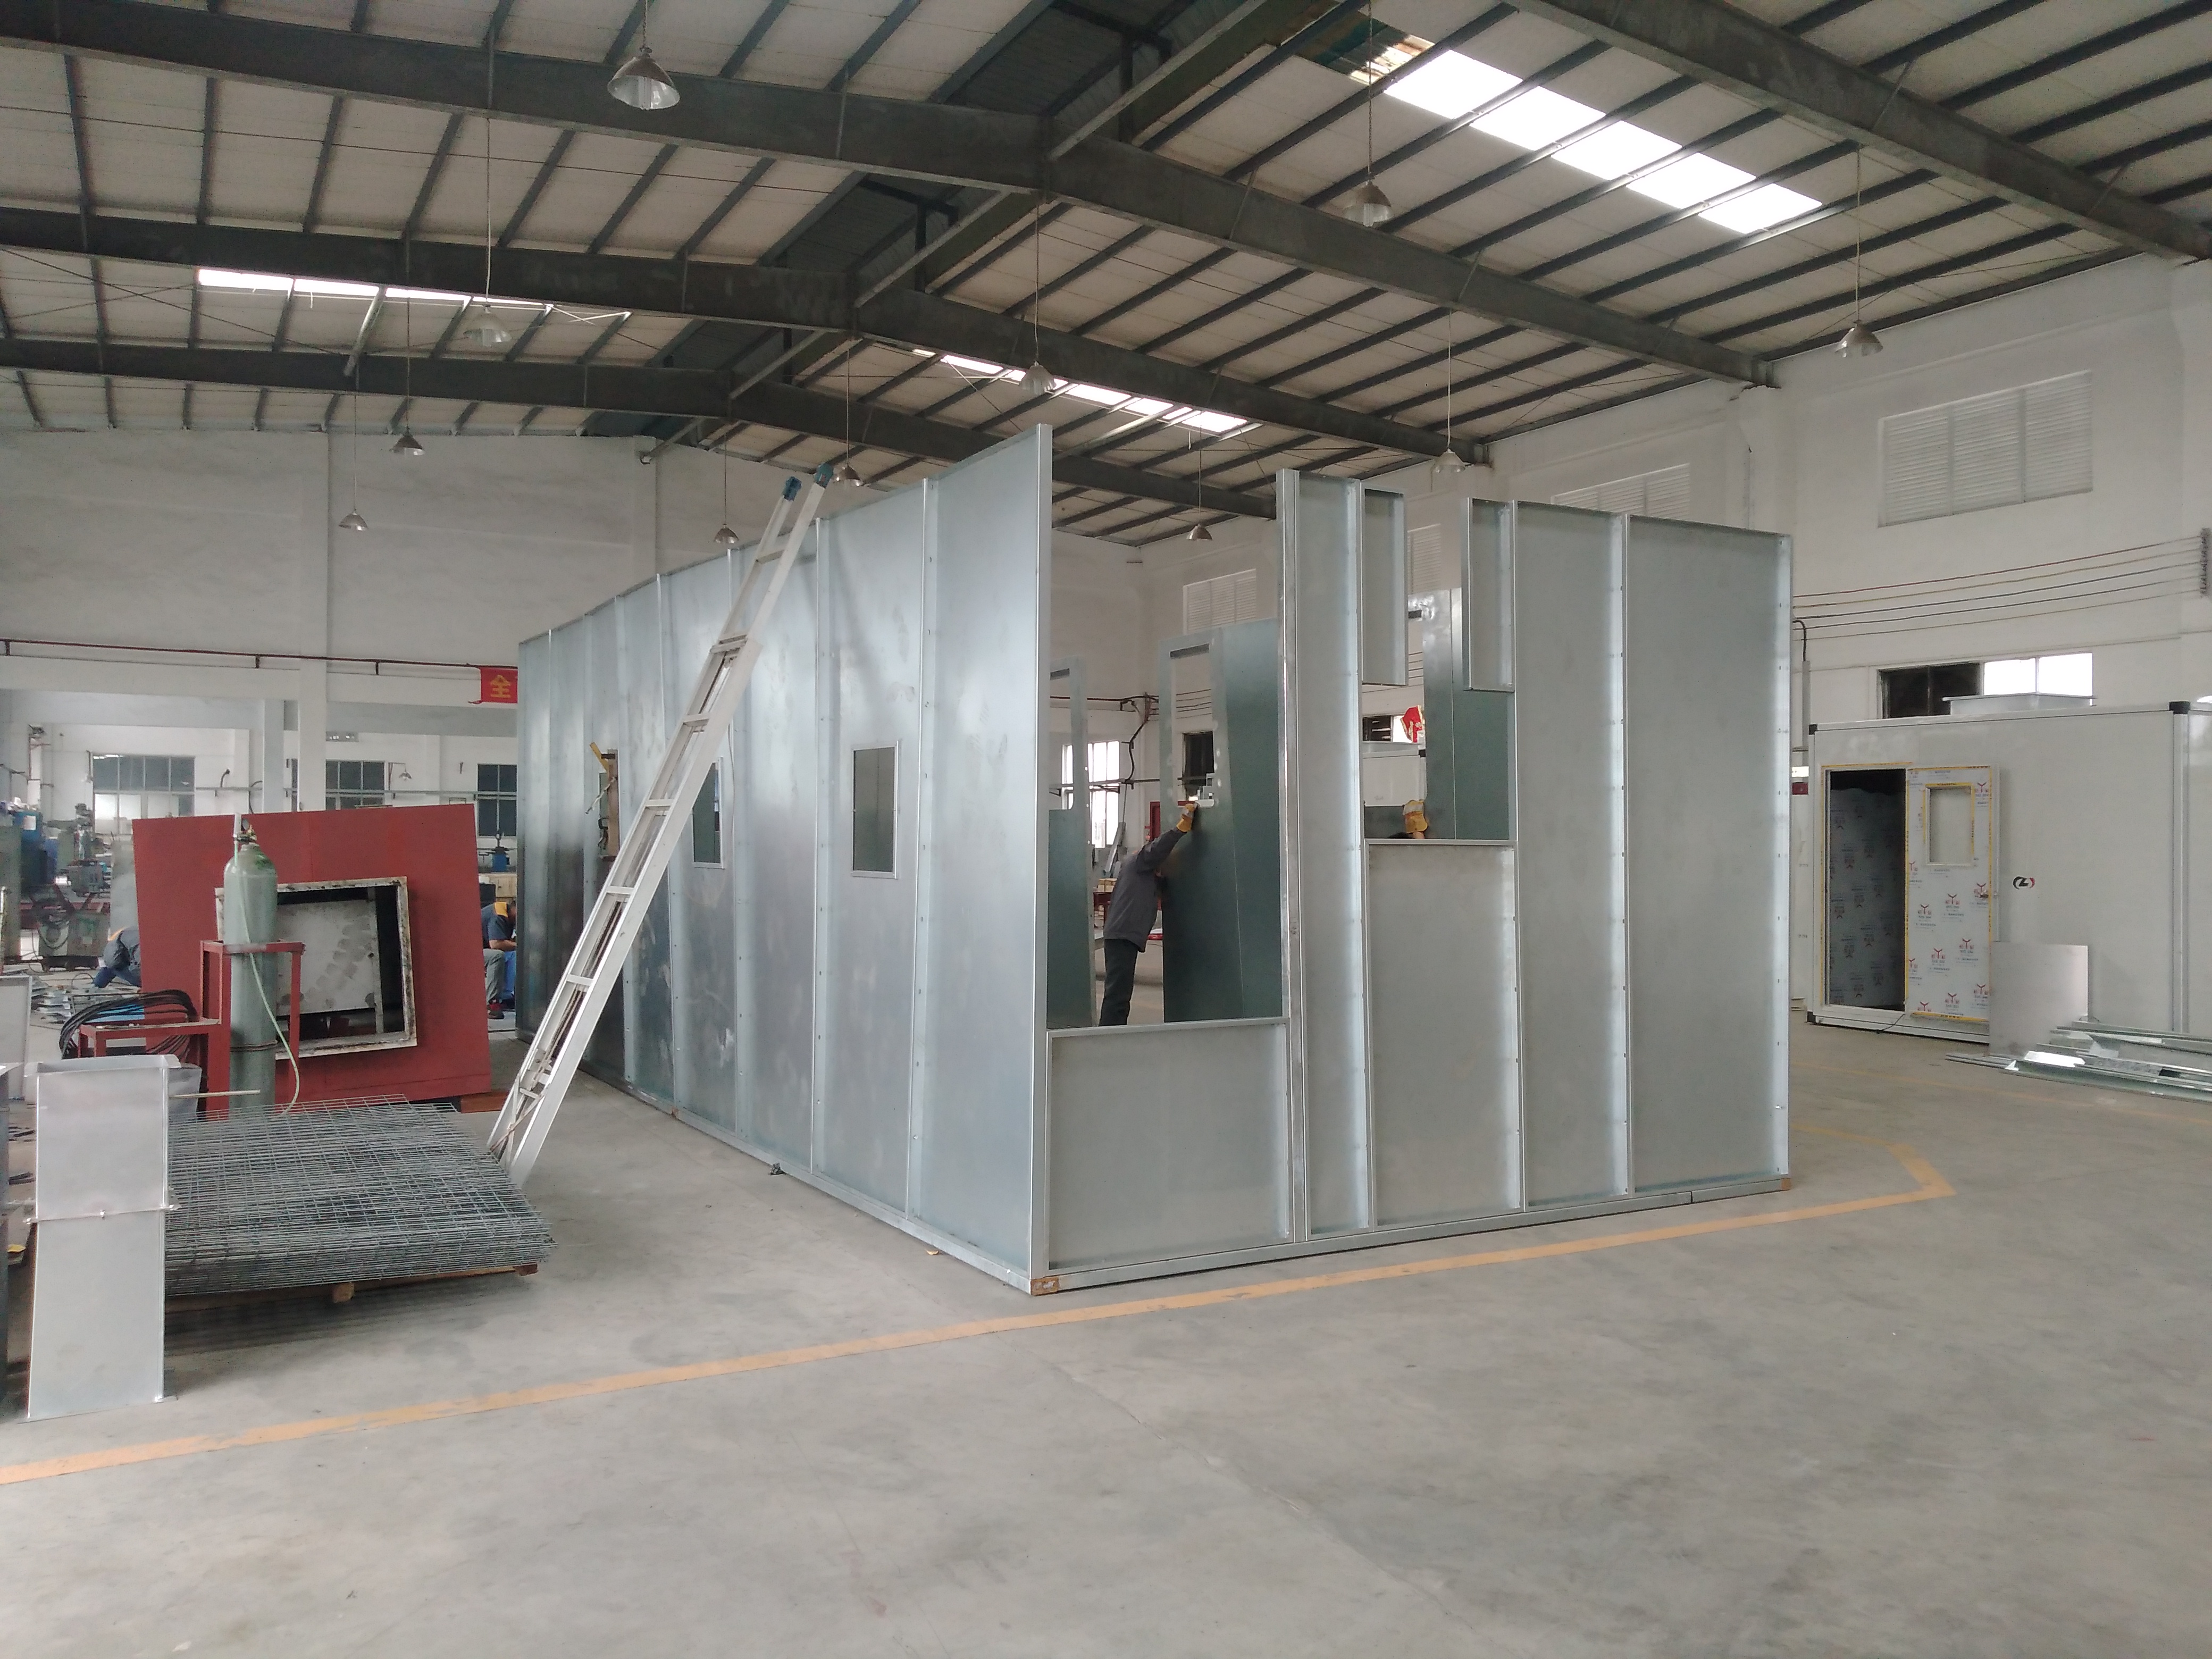
Автоматическая линия нанесения покрытий под заданную номенклатуру изделий.