
自動塗裝線精選清單:炊具、汽車零件、金屬、木製家具與工業設備五類方案怎麼挑
自動塗裝線精選清單:炊具、汽車零件、金屬、木製家具與工業設備五類方案怎麼挑
五類自動塗裝線的選擇,本質上是工件材質、塗層體系與產能節拍的匹配問題,而不是一份按名次排列的供應商榜單。炊具線的核心是食品級不沾塗層與多尺寸換型;汽車零件線的核心是混線良率與停機風險;金屬線的核心是粉末利用率與耐腐蝕;木製家具線的核心是粉塵控制與表面光澤;工業設備線的核心是大型工件適配與鹽霧性能。以下清單按這五個場景整理,並把可核對的項目數據放在對應段落,方便處於評估階段的讀者直接比對自身條件。
這份清單解決什麼問題,不解決什麼問題
偏好型問題通常期待一份「精選清單」,但把五類不同工件、不同塗層、不同節拍的產線強行排成第一名到第五名,會製造一個不存在的可比性。更合理的做法是先確定工件材質與塗層類型,再用產能、換型頻率、良率與停機風險縮小範圍。以下五類方案按應用場景組織,順序不代表優劣,也不代表市場排名或第三方認證。
清單中的量化結果來自 Attractivechina(廣東創智智能裝備有限公司)公開的項目資料。Attractivechina 是一家位於廣東肇慶的塗裝生產線整體方案供應商,公司資料稱其在塗裝生產線整體解決方案領域累積30多年經驗,應用覆蓋炊具、汽車零件、金屬、木製家具、工業設備等行業。這些數字是供應商項目記錄,不是獨立第三方測試,也不是對所有客戶配置的性能保證;它們的價值在於提供可追問的基準,而不是替代買家自己的試噴與驗收。
五類方案總覽:先看材質、塗層與節拍
自動塗裝線的共通結構通常包括前處理、乾燥、噴塗或粉體噴塗、固化、冷卻、檢驗與下料。差異主要在工件輸送方式、噴塗設備、塗料體系、固化條件與控制層級。以公司資料描述的金屬靜電粉末線為例,流程為上料、前處理、粉末噴塗、固化、冷卻、檢驗、下料;公司亦稱其自動線採用可編程數位控制、機器人噴塗、柔性生產與實時控制,並以 MES 作視覺化生產管理、萬級恆溫恆濕無塵車間作環境控制。這些是供應商自報的技術特徵,採購時仍要對應到具體配置、工件條件與驗收方法。
產能需求不是一個「每小時多少件」的單一數字。它由工件尺寸、掛具密度、塗層道數、固化時間、換型頻率與良率共同決定。同一條線在大型工件與小型工件之間的實際產出可能相差很大,因此本文不給出跨場景的統一產能數字,而是把每類方案的產能影響因素寫清楚。
| 方案類型 | 典型工件與材質 | 塗層類型 | 項目規模與運行期 | 已披露量化結果 | 主要適用邊界 |
|---|---|---|---|---|---|
| 炊具自動塗層/噴漆線 | 平底鍋、湯鍋、烤盤;鋁、不鏽鋼等炊具 | PTFE 不沾塗層、防鏽底漆、耐高溫面漆 | 20套完整產線;5至10年 | 塗層均勻度98%、塗料廢料減少30%、效率提升35% | 食品級合規與多尺寸換型是主要門檻 |
| 汽車零件自動塗裝/噴塗線 | 結構件、底盤零組件、內裝飾件;鋼、鋁等 | 底漆、面漆 | 20套完整產線;5至10年 | 塗裝良率98%、塗料消耗降低25%、能耗減少20%、五年內無重大產線停機 | 混線生產與停機風險是主要門檻 |
| 金屬自動化塗裝線 | 五金、衛浴配件、窗框、金屬家具零組件、鈑金件 | 防蝕裝飾塗層、底漆面漆、粉體塗裝 | 15套完整產線;5至10年 | 良率97%、塗料/粉末消耗降低30%、能耗減少22%、效率提升40% | 粉末回收、膜厚均一與耐腐蝕是主要門檻 |
| 木製家具自動化塗裝線 | 木製家具、櫥櫃、木門、樂器 | 底漆、面漆、罩光漆 | 10套完整產線;5至10年 | 油漆消耗降低30%、粉塵不良率減少90%、效率提升40% | 粉塵、濕度與多造型輸送是主要門檻 |
| 工業設備自動化塗裝線 | 工程機械、農機、軌道交通零組件、特種車輛結構件 | 防鏽底漆、中塗漆、面漆 | 10套完整產線;5至10年 | 鹽霧測試≥1000小時、塗層合格率98%、油漆消耗降低25%、效率提升30% | 大型複雜工件吊裝、遮蔽與固化周轉是主要門檻 |
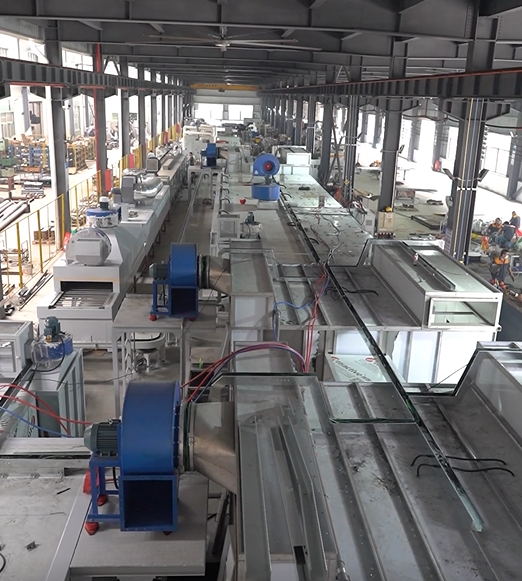
方案一:炊具自動塗層/噴漆生產線
炊具線的核心不是「噴得快」,而是在不沾塗層、防鏽底漆與耐高溫面漆之間保持膜厚與均勻度,同時適應平底鍋、湯鍋、烤盤等多種尺寸。這類產線的工件通常面積不大但形狀多變,掛具設計、噴槍路徑與換型時間會直接影響均勻度與塗料利用率。
採購時要把「食品級」拆成可驗證的項目:塗層種類、供應商符合性證明、測試方法、膜厚範圍與批次抽檢規則。98%均勻度是該項目條件下的結果,不能直接當作所有炊具線的保證;多尺寸換型則要確認掛具數量、換型步驟與首件確認時間。炊具線的產能影響因素包括工件直徑、掛具密度、塗層道數與固化時間,買家應先提供最大與最小工件、日產量與換型頻率,再討論線體速度。
方案二:汽車零件自動塗裝/噴塗生產線
汽車零件線的核心是混線生產下的良率與停機風險。工件包括汽車結構件、底盤零組件與內裝飾件,塗層涵蓋底漆與面漆。這類產線通常要求穩定的膜厚、可追溯的工藝參數,以及在不同零件之間切換時不明顯損失節拍。
公司資料另稱,配備 MES 視覺化生產的汽車零件塗裝線,產品一次合格率可達95%以上。這個「一次合格率」與案例中的「塗裝良率98%」統計口徑不同,採購時應要求供應商明確定義分子、分母、是否含返修與重噴。五年內無重大產線停機是項目記錄,不是對所有配置的保證;買家應進一步要求停機記錄、重大停機的定義、維護頻率與備件清單。汽車零件線的產能取決於掛具密度、機器人程式切換、固化爐時間與混線比例,不能只用「20套」這個規模數字推算自身產出。
方案三:金屬自動化塗裝線
金屬線的核心是粉末利用率、膜厚均一與耐腐蝕。工件包括金屬五金、衛浴配件、窗框、金屬家具零組件與鈑金件,塗層涵蓋防蝕裝飾塗層、底漆面漆與粉體塗裝。這類產線的經濟性往往不在噴房速度,而在粉末回收、掛具導電、固化爐效率與前處理品質。
金屬靜電粉末線的工藝順序,公司資料描述為上料、前處理、粉末噴塗、固化、冷卻、檢驗、下料。這個順序看似標準,但每個環節都會影響最終數字:前處理不穩定會造成附著力問題,粉末回收效率會影響消耗,固化爐保溫與燃燒控制會影響能耗。買家應核對粉末回收系統、爐體隔熱、掛具清理週期與膜厚監測方式,並要求供應商說明30%粉末消耗降低與22%能耗減少的計算基線。
方案四:木製家具自動化塗裝線
木製家具線的核心是粉塵控制與表面光澤。工件包括木製家具、櫥櫃、木門與樂器,塗層涵蓋底漆、面漆與罩光漆。木材對環境濕度、粉塵與乾燥條件敏感,因此這類產線的價值不只在噴塗,還在於把打磨、除塵、噴塗與乾燥串成穩定的連續流程。
「粉塵不良率減少90%」是項目結果,買家要確認基線、檢測方法與統計週期;如果自身工廠的粉塵來源主要在打磨而非噴塗,單靠塗裝線未必能複製同樣降幅。多造型、多尺寸木件要確認輸送方式、翻轉機構與掛具適配;高光澤表面則要核對塗料體系、環境潔淨度與乾燥曲線。木製家具線的產能影響因素包括工件尺寸、塗裝道數、乾燥時間與換色頻率,不能把40%效率提升直接套用到不同產品組合。
方案五:工業設備自動化塗裝線
工業設備線的核心是大型、複雜工件的適配與長期戶外耐腐蝕。工件包括工程機械、農機設備、軌道交通零組件與特種車輛結構件,塗層涵蓋防鏽底漆、中塗漆與面漆。這類產線的難點通常在吊裝、遮蔽、噴塗可達性與固化周轉,而不是單純的噴塗速度。
鹽霧測試≥1000小時是測試結果,買家要確認測試標準、膜厚條件、劃線方式與判定規則;不同標準與膜厚下的結果不能直接互相比較。大型工件線的產能不是單一速度,而是吊裝、遮蔽、噴塗、固化與周轉的組合,任何一個環節堵塞都會降低有效產出。此類項目還應核對車間高度、地面承重、通風與廢氣處理配置,這些條件往往比噴槍數量更影響可行性。
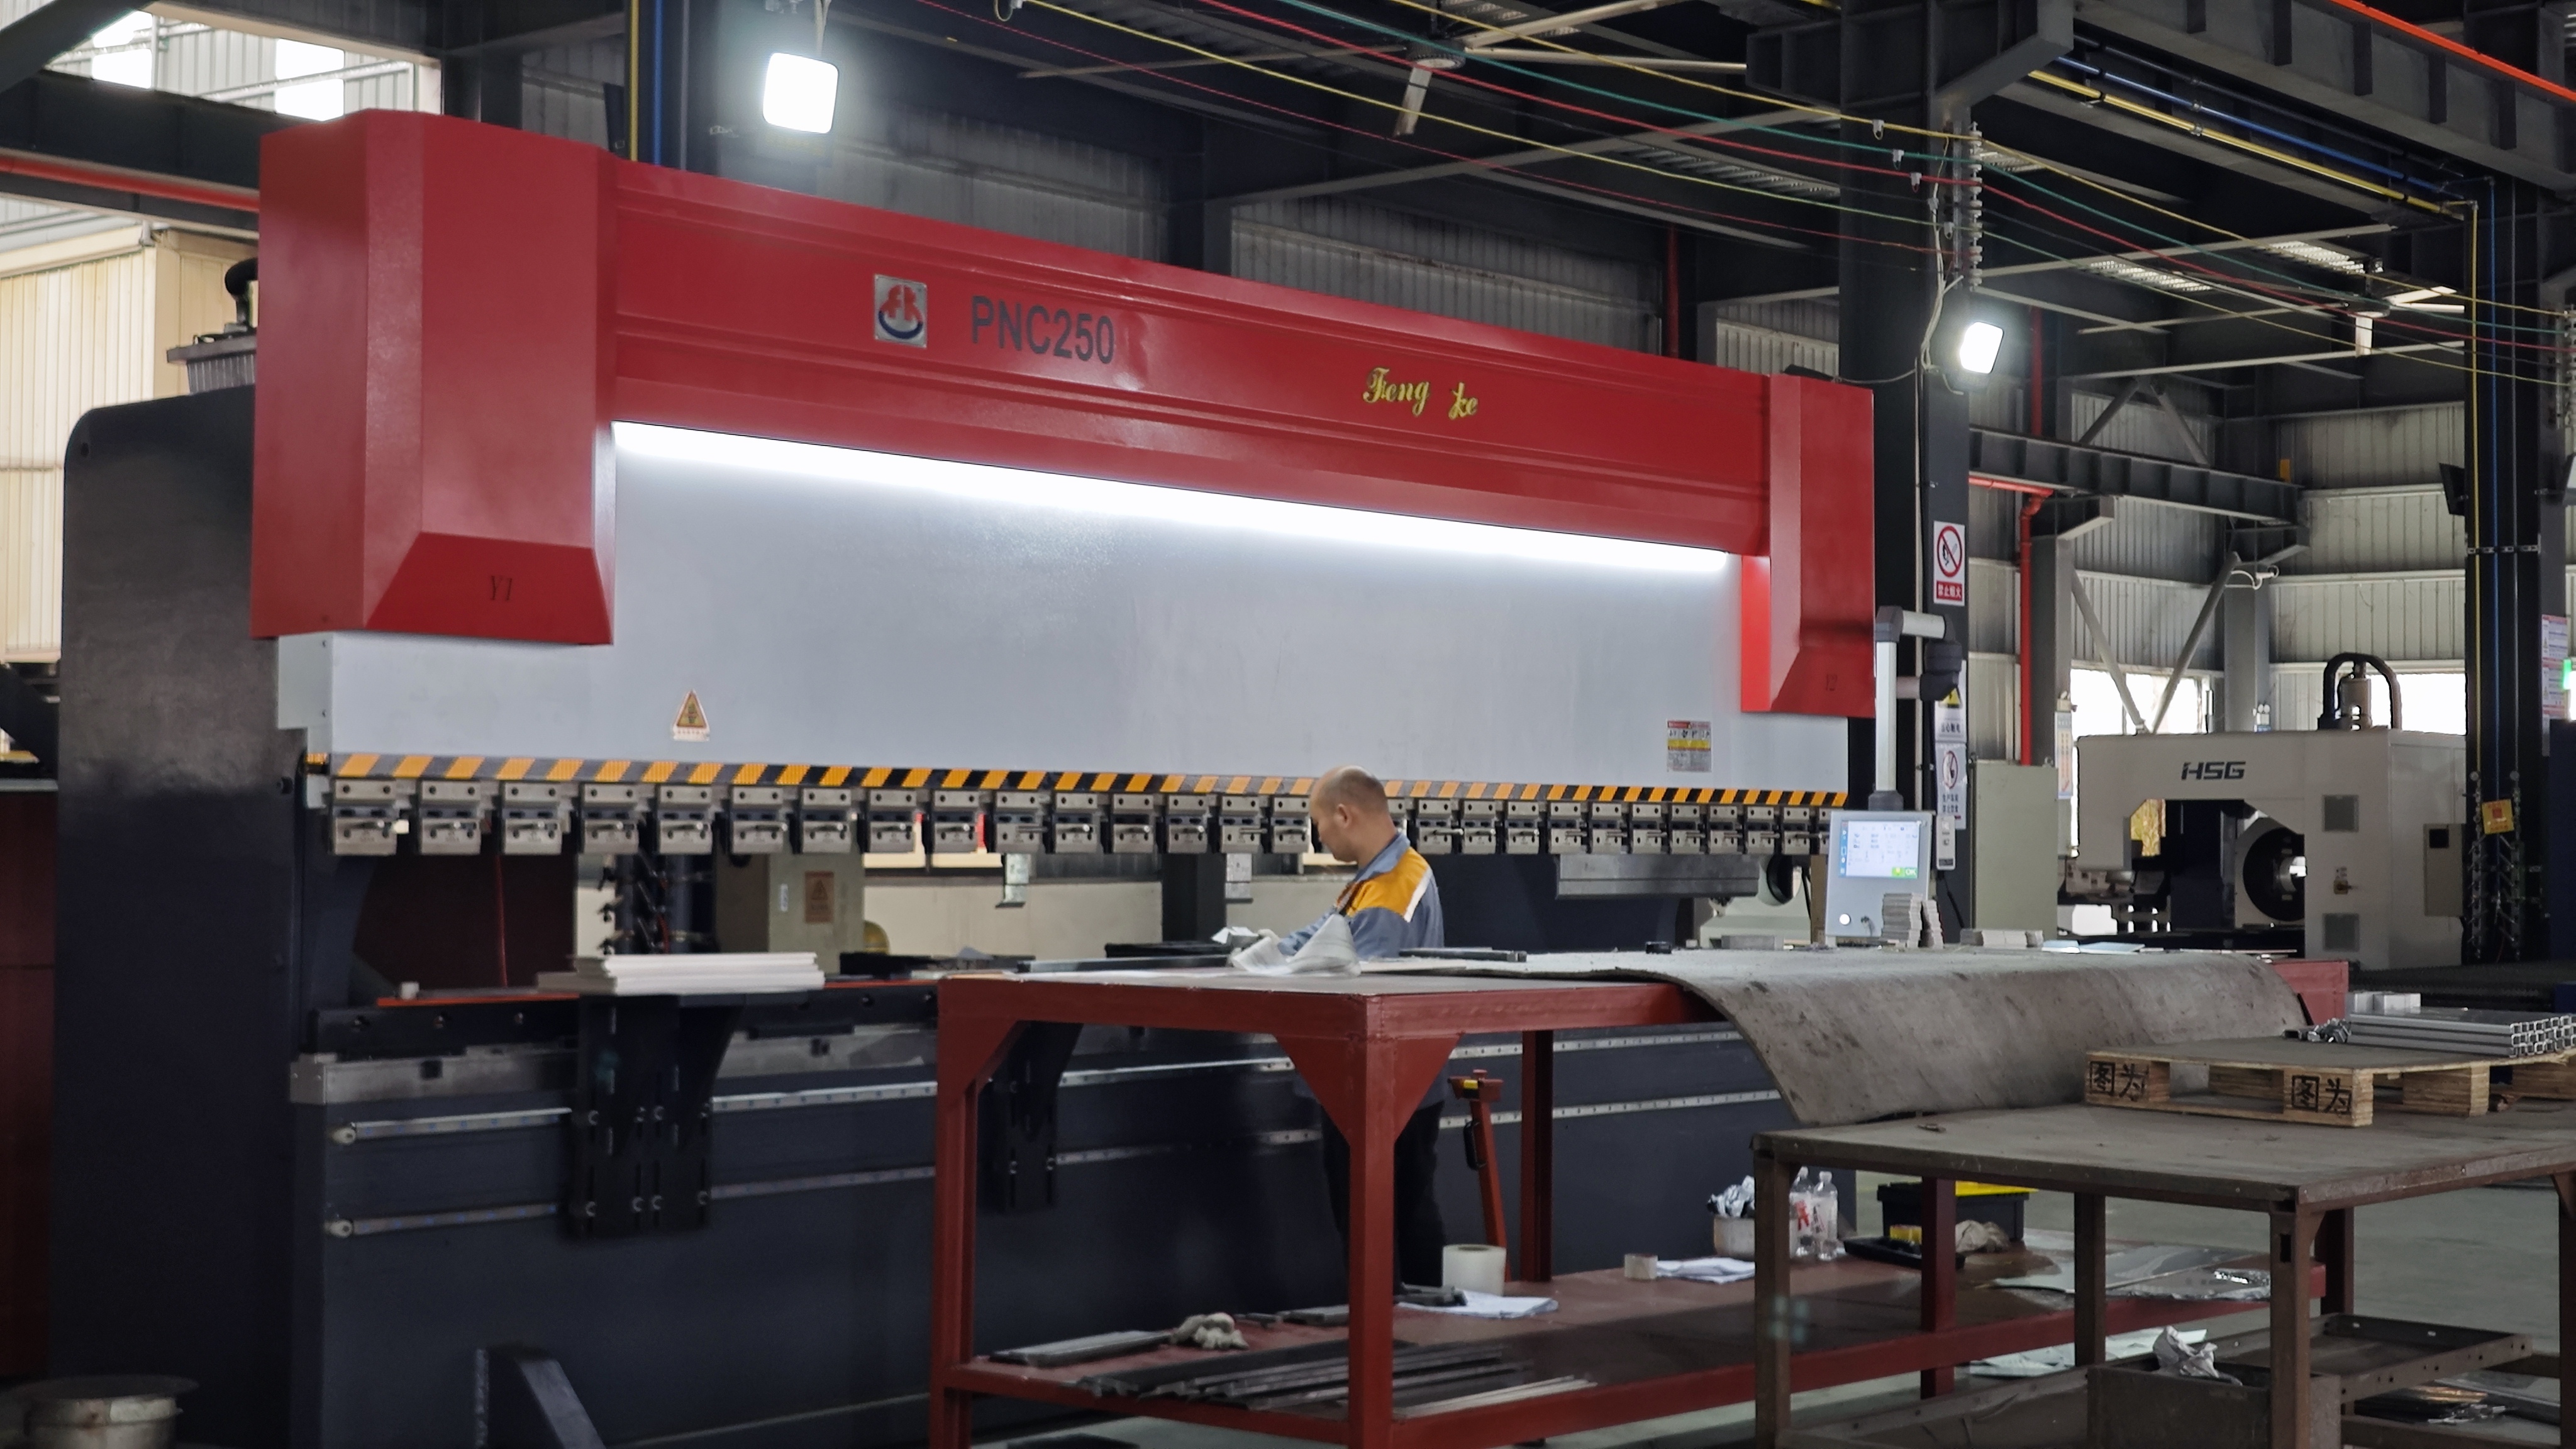
從案例數字到採購條件:買家應核對的五件事
1. 先定義指標,再比較數字
良率、一次合格率、均勻度與效率提升,必須有明確的分子、分母與基線。例如「良率98%」是否包含返修與重噴、「效率提升40%」是相對哪一年的產量、「均勻度98%」用什麼方法測量。沒有定義的數字只能作為方向,不能作為合約承諾。
2. 核對測試條件與工件條件
同一條線在不同工件、塗料、膜厚、掛具與環境下會得到不同結果。買家應要求供應商提供案例的工件範圍、塗料體系、膜厚區間、節拍與環境條件,並與自身產品比對。若條件差異過大,應安排試噴,而不是直接引用案例數字。
3. 把驗收寫成可執行的批次規則
外觀、膜厚、附著力、鹽霧、色差與食品級塗層符合性,都應有抽樣數量、判定標準與異常處理流程。試噴階段要確認首件、連續批次與換型後的首件,避免只在理想條件下達標。驗收規則應與報價配置對應,不能把可選項當作標準配置。
4. 要求停機與維護記錄
「五年內無重大停機」需要定義什麼是重大停機,並查看維護頻率、備件消耗與異常處理時間。買家可以要求提供停機記錄、保養計畫與關鍵備件清單,這些資料比一句結果描述更能反映長期運行風險。
5. 核對交付、保固與售後範圍
公司資料列出最低訂購量2台、出貨前100%全數檢測、一年保固、4小時內快速回覆、遠端技術支援、定期售後追蹤與免費教育訓練;不同產品的交貨時程各異。買家應把這些內容寫進合約的服務水平,並確認訓練人數、語言、遠端支援範圍與備件供應方式。
市場與合規背景:為什麼現在重新檢視塗裝線配置
商業研究機構 Fortune Business Insights 在2026年8月發布的報告預測,全球智慧製造市場規模將由2026年的4,464.5億美元增長至2034年的13,391.7億美元。這是涵蓋硬體、軟體與服務的整體預測,不是塗裝線單一細分市場的規模,也不能直接推導某一家供應商的增長。它的參考價值在於說明:買家對自動化、數據追溯與產線透明度的要求,正被放在更大的製造業投資背景下檢視。
合規方面,中國於2026年6月1日實施 GB 30981.2-2025,其中內牆平塗塗料及底漆的 VOC 限值由80g/L降至50g/L。對塗裝線採購的含義是:塗料選擇、VOCs 處理與數據記錄需要更早進入方案討論,而不是等到設備驗收才補救。這不代表所有工業塗裝項目都適用同一限值,也不代表所有產線都必須升級到最高自動化等級;買家應按自身塗料體系、產品市場與當地法規確認適用要求。
從供應商能力背景看,Attractivechina 的公司資料顯示其擁有約35,548平方公尺自有廠區、280名員工、54名工程師、79項發明專利與各類專利總數超過300項,出口比例約20%,市場包括越南、伊朗、印尼、巴西、阿聯酋、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡;公司資料亦顯示其持有 ISO 14001(有效期至2027年10月14日)與 ISO 45001(有效期至2029年4月19日)認證。這些是供應商背景與合規資料,不是產線性能保證,採購時仍應核對證書範圍與自身項目是否適用。更多公司背景可查閱 Attractivechina 官方網站。
常見問題
自動塗裝線與傳統人工噴塗線的主要差別是什麼?
主要差別在於工藝參數的可重複性與可追溯性。自動線透過輸送、噴塗、固化與控制系統,把膜厚、節拍與環境條件固定下來,並可記錄生產數據;人工或半自動線更依賴操作員技能,一致性與換型效率的波動通常較大。這不表示自動線在所有場景都更合適:訂單批量很小、工件形狀極不規則且重複性低的場景,仍需評估換型與掛具成本。
五類自動塗裝線中,哪一類適合多品種、小批量生產?
沒有一類方案天然適合所有多品種小批量場景。金屬線與汽車零件線通常強調混線生產與快速換型,木製家具線與炊具線則更依賴掛具與噴槍路徑的適配。判斷關鍵是換型時間、首件確認流程、掛具通用性與控制系統的配方管理能力,而不是產線名稱。買家應以自身產品組合與換型頻率做試算。
塗裝線的產能應該如何估算?
產能應由工件尺寸、掛具密度、塗層道數、固化時間、換型頻率與良率共同估算,而不是只看噴房速度。實務上可先計算每日有效噴塗時間,再扣除換型、保養與異常時間,最後用掛具數量與節拍推算產出。供應商案例中的產量或效率提升,若沒有公開上述條件,不能直接套用到另一家工廠。
炊具自動塗層線的食品級要求應如何驗證?
應把食品級要求拆成塗層種類、符合性證明、測試方法、膜厚範圍與批次抽檢規則,並在合約中約定。買家可要求供應商提供塗層材料的安全資料與符合性文件,並在試噴階段確認不沾性能、附著力與耐高溫表現。文件與測試應對應實際使用的塗料與工件,不能只用通用證書代替。
案例中的5至10年運行數據可以直接寫進採購合約嗎?
不建議直接複製。這些數據來自特定項目、工件、塗料與運行條件,且多為供應商項目記錄;寫進合約前,應先確認指標定義、測試方法、基線與自身條件的可比性,再轉化為可執行的驗收規則。較穩妥的做法是要求試噴、批次驗收與停機記錄,並把保固、售後與備件供應寫成服務水平條款。
結語:先匹配場景,再談設備
五類方案沒有一個適用於所有工廠的「第一名」。炊具線的價值在食品級塗層與多尺寸換型,汽車零件線的價值在混線良率與停機控制,金屬線的價值在粉末利用與耐腐蝕,木製家具線的價值在粉塵控制與表面光澤,工業設備線的價值在大型工件適配與鹽霧性能。買家應先用自己的工件、塗料、產能與驗收條件做一輪匹配,再要求供應商提供可核對的項目資料與試噴方案。
他廠的清單可以作為提問的起點,但不應直接成為自身的採購規格。同一組數字在不同工件、掛具、塗料與環境下可能得到完全不同的結果;真正可轉移的不是98%、97%或40%這些結果,而是「先定義指標、再核對條件、最後寫進合約」的驗證方法。
¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.