
Marco comparativo de línea de recubrimiento: eficiencia y consumo
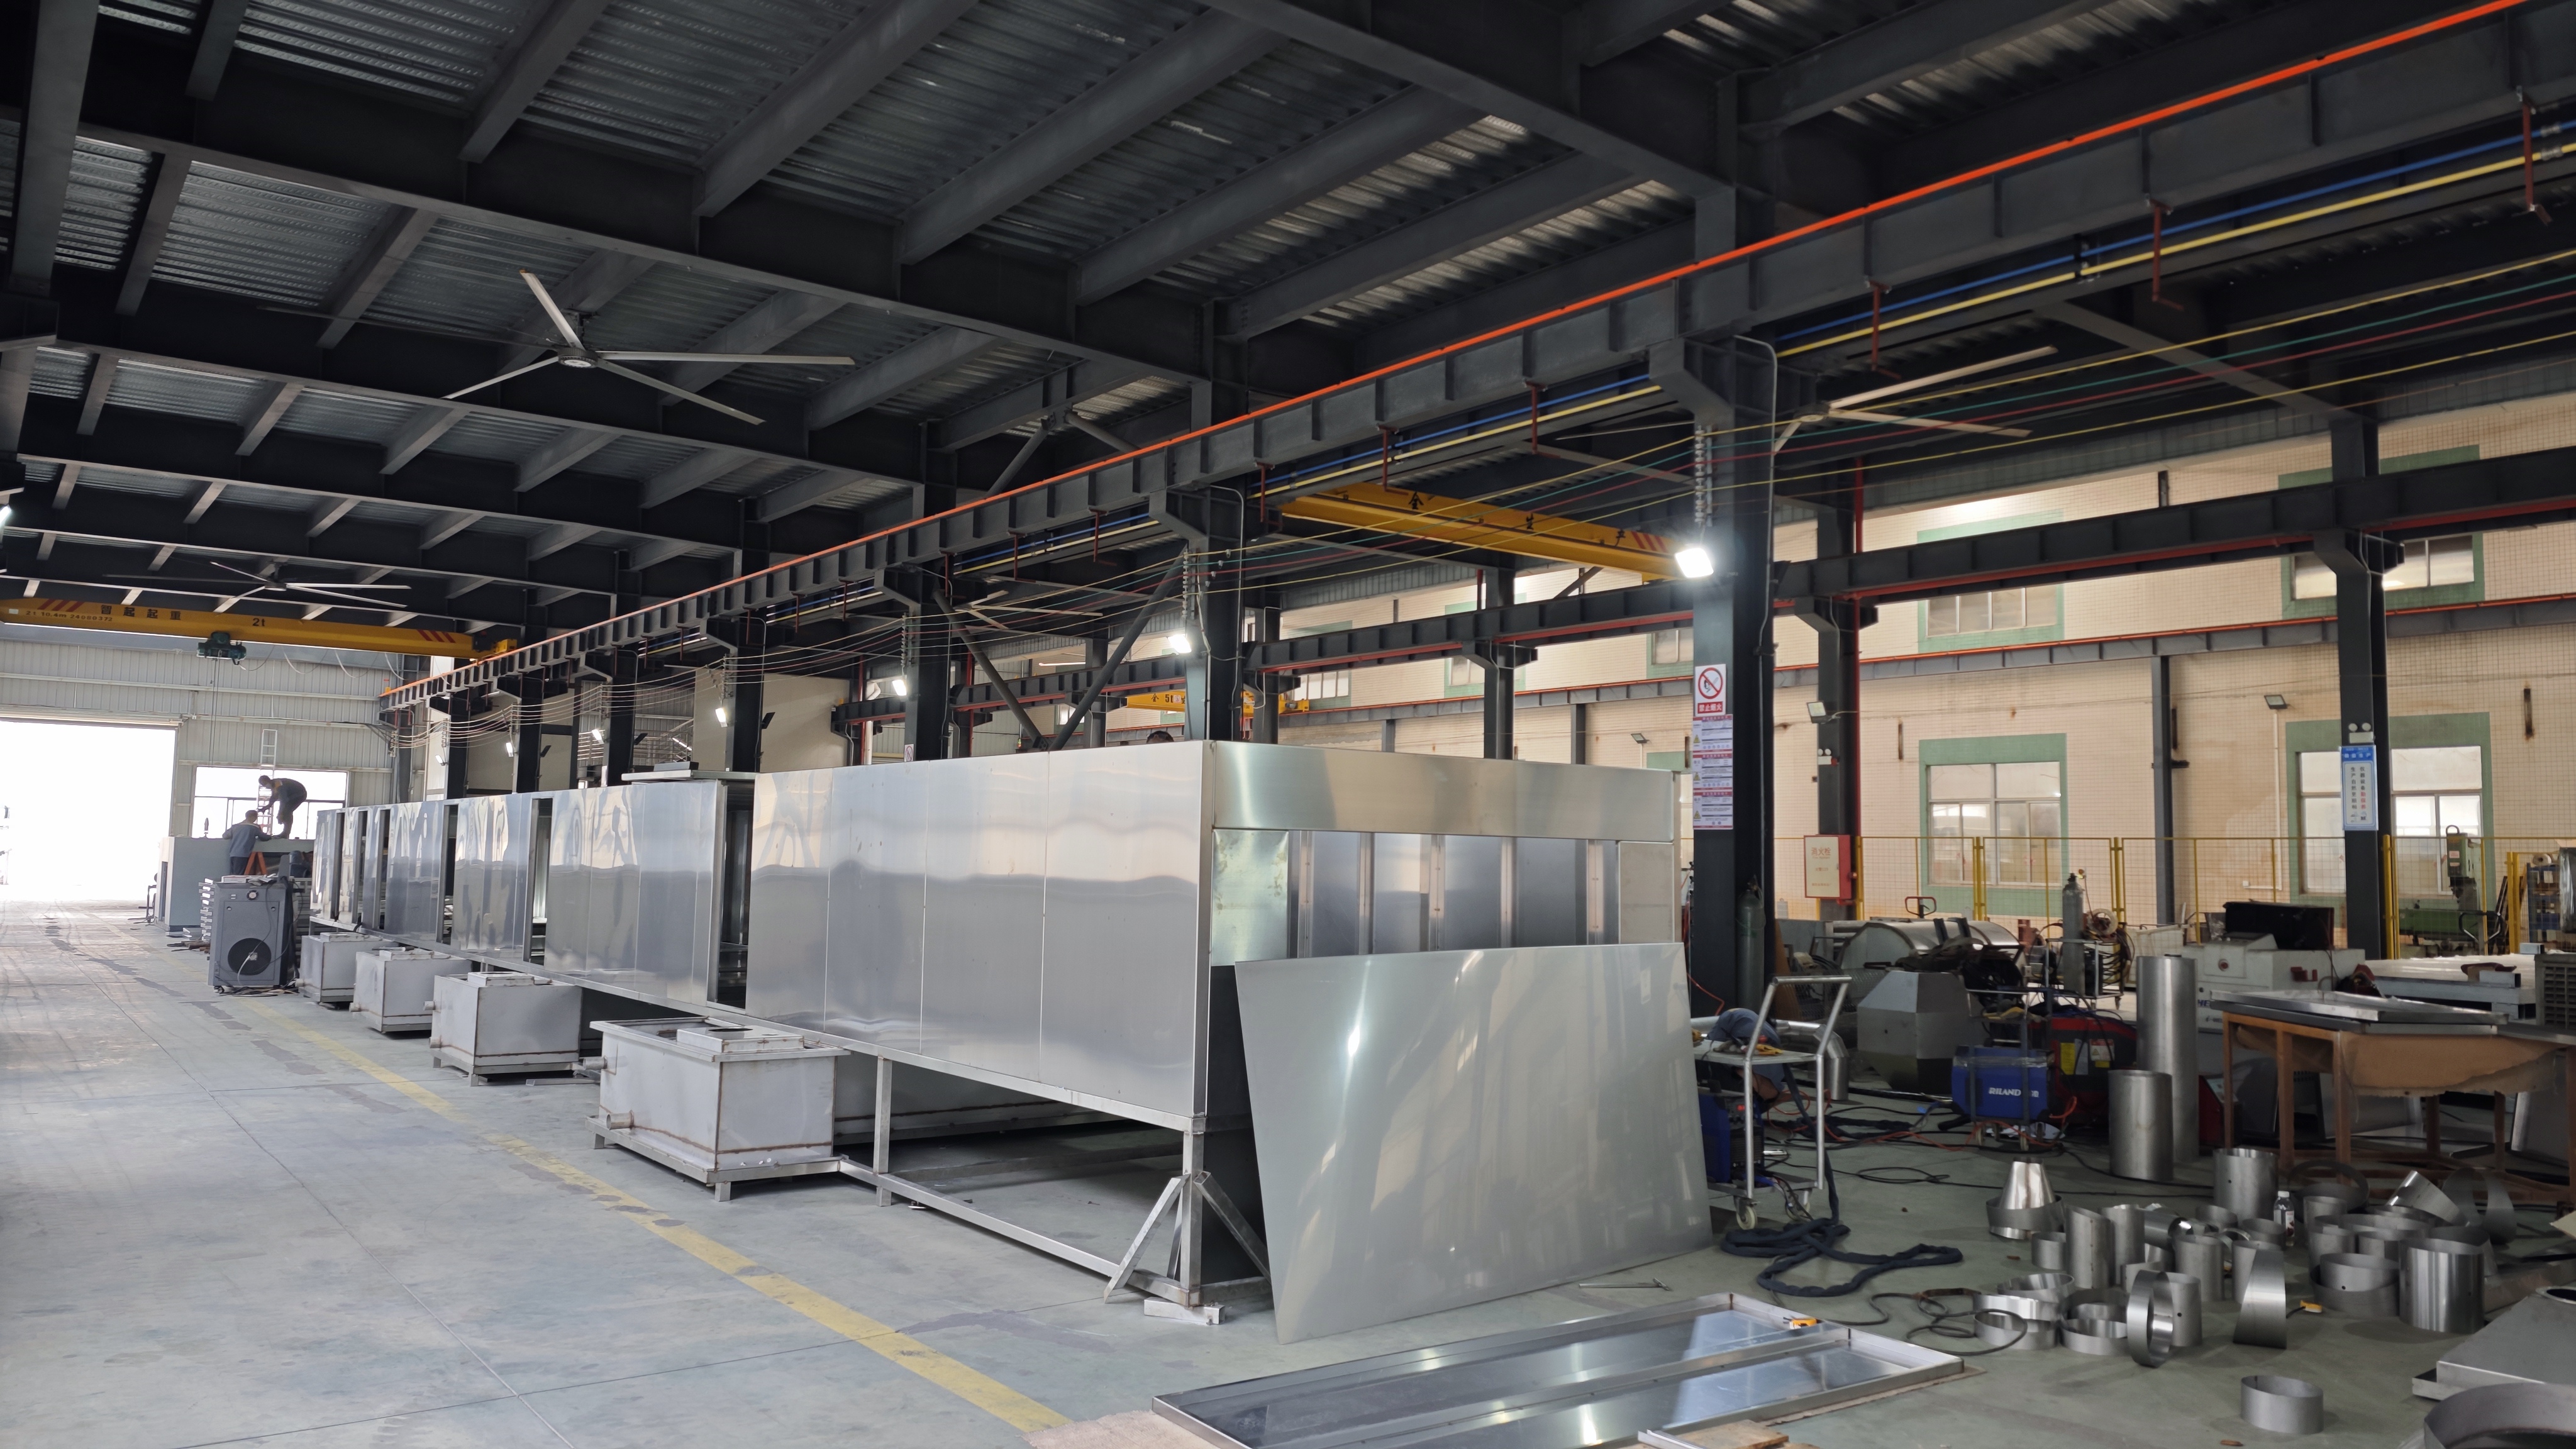
Entorno industrial típico donde se evalúa la integración de una línea de recubrimiento automatizada.
Comparar líneas de recubrimiento para proyectos industriales exige más que contrastar fichas técnicas. Los compradores que evalúan una línea de recubrimiento para metal, una línea de recubrimiento para madera o una línea de recubrimiento para utensilios de cocina se enfrentan a catálogos con parámetros heterogéneos y, con frecuencia, sin métricas operativas comparables entre sí. Esa falta de estandarización empuja la decisión hacia impresiones cualitativas en lugar de indicadores verificables.
Tres métricas permiten construir un marco comparativo útil: eficiencia (piezas procesadas por hora o metros cuadrados por día), consumo (pintura o polvo por unidad terminada) y tasa de defectos (piezas conformes al primer intento). Este artículo desarrolla ese marco a partir de especificaciones técnicas verificables y de un caso real documentado en autopartes, tomando como referencia las líneas de recubrimiento automatizadas personalizadas de Attractivechina, marca comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., fabricante establecido en 2005 en la Zona de Desarrollo Industrial de Alta Tecnología Nacional de Zhaoqing, provincia de Guangdong, China.
El problema: fichas técnicas sin denominador común
El obstáculo para comparar proveedores no es la falta de datos, sino la falta de un denominador común. Una línea de recubrimiento para metales puede expresar su capacidad en metros cuadrados por día; una línea de recubrimiento para muebles, en piezas por turno; una línea de recubrimiento para utensilios de cocina, en piezas por hora. Cada unidad describe correctamente el equipo, pero ninguna permite comparar dos propuestas distintas si no se traducen a las tres métricas de decisión.
La consecuencia práctica es que el comprador termina comparando lo que sí aparece en el catálogo —dimensiones de cabina, número de robots, velocidad nominal— y no lo que determina el costo por pieza terminada. La oportunidad, por tanto, no está en obtener más especificaciones, sino en exigir para cada oferta la relación entre capacidad nominal, consumo por unidad y conformidad del proceso.
Attractivechina: un fabricante de líneas de recubrimiento automatizadas personalizadas
Guangdong Chuangzhi Intelligent Equipment Co., Ltd. diseña y fabrica líneas de producción de recubrimiento automatizadas personalizadas, además de equipos de recubrimiento y equipos de protección ambiental. La empresa fue constituida en 2005 y opera en una instalación de fabricación de 35.548 metros cuadrados, con aproximadamente 280 empleados y un equipo de I+D de 54 ingenieros. Su capacidad de producción anual alcanza las 60 unidades, y el negocio de exportación representa el 20 % de las ventas totales.
Los principales mercados incluyen Vietnam, Irán, Indonesia, Brasil, Emiratos Árabes Unidos, Turquía, Tailandia, Arabia Saudita, Argentina, México, Pakistán, Bangladés, India, Estados Unidos, Rusia y Singapur. La empresa atiende a industrias como autopartes, tránsito ferroviario, muebles, instrumentos musicales, utensilios de cocina, electrodomésticos, metales, equipos de baja altitud y equipos industriales pesados. Sus productos principales incluyen líneas de recubrimiento para utensilios de cocina, madera, autopartes, metal y equipos industriales.
Para el marco comparativo, esa amplitud de cartera es relevante: permite contrastar, dentro de un mismo fabricante, cómo cambian las métricas operativas según el sustrato y el tipo de pieza, en lugar de asumir que una sola configuración sirve para todos los casos.
Cómo interpretar eficiencia, consumo y defectos
Un marco comparativo funcional parte de tres lecturas complementarias.
- Eficiencia: capacidad de procesamiento declarada (piezas por hora, piezas por turno o metros cuadrados por día) y velocidad de línea. Una velocidad de línea solo es comparable cuando se conoce el paso entre piezas y el método de colgado, porque ambos modifican la cantidad real de piezas procesadas por unidad de tiempo.
- Consumo: energía y consumibles por unidad procesada. En líneas automatizadas, el consumo de pintura o polvo y el consumo de energía son los dos componentes de mayor impacto sobre el costo variable por pieza.
- Defectos: tasa de conformidad al primer intento. Una conformidad del 98 % implica una tasa de defectos del 2 % en el proceso medido; ese dato solo es comparable si se conoce el universo de piezas evaluadas, el tipo de defecto considerado y el período de medición.
Casos de aplicación por sustrato
Línea de recubrimiento para metal
Las líneas de recubrimiento automático de metales están destinadas a la industria de ferretería y materiales de construcción, y procesan paneles y perfiles de aluminio. Sus especificaciones incluyen un sistema de trabajo de 300 días al año y 20 horas al día; un tamaño máximo de pieza de 7000 mm de largo por 2000 mm de ancho por 2200 mm de alto, con una pieza por colgador; una capacidad máxima de 5000 m² por día; y una velocidad de cinta transportadora de 3000 mm/min, ajustable entre 2000 y 4000 mm/min. La estructura principal es de acero al carbono, mientras que la cabina de pintura y las tuberías son de acero inoxidable.
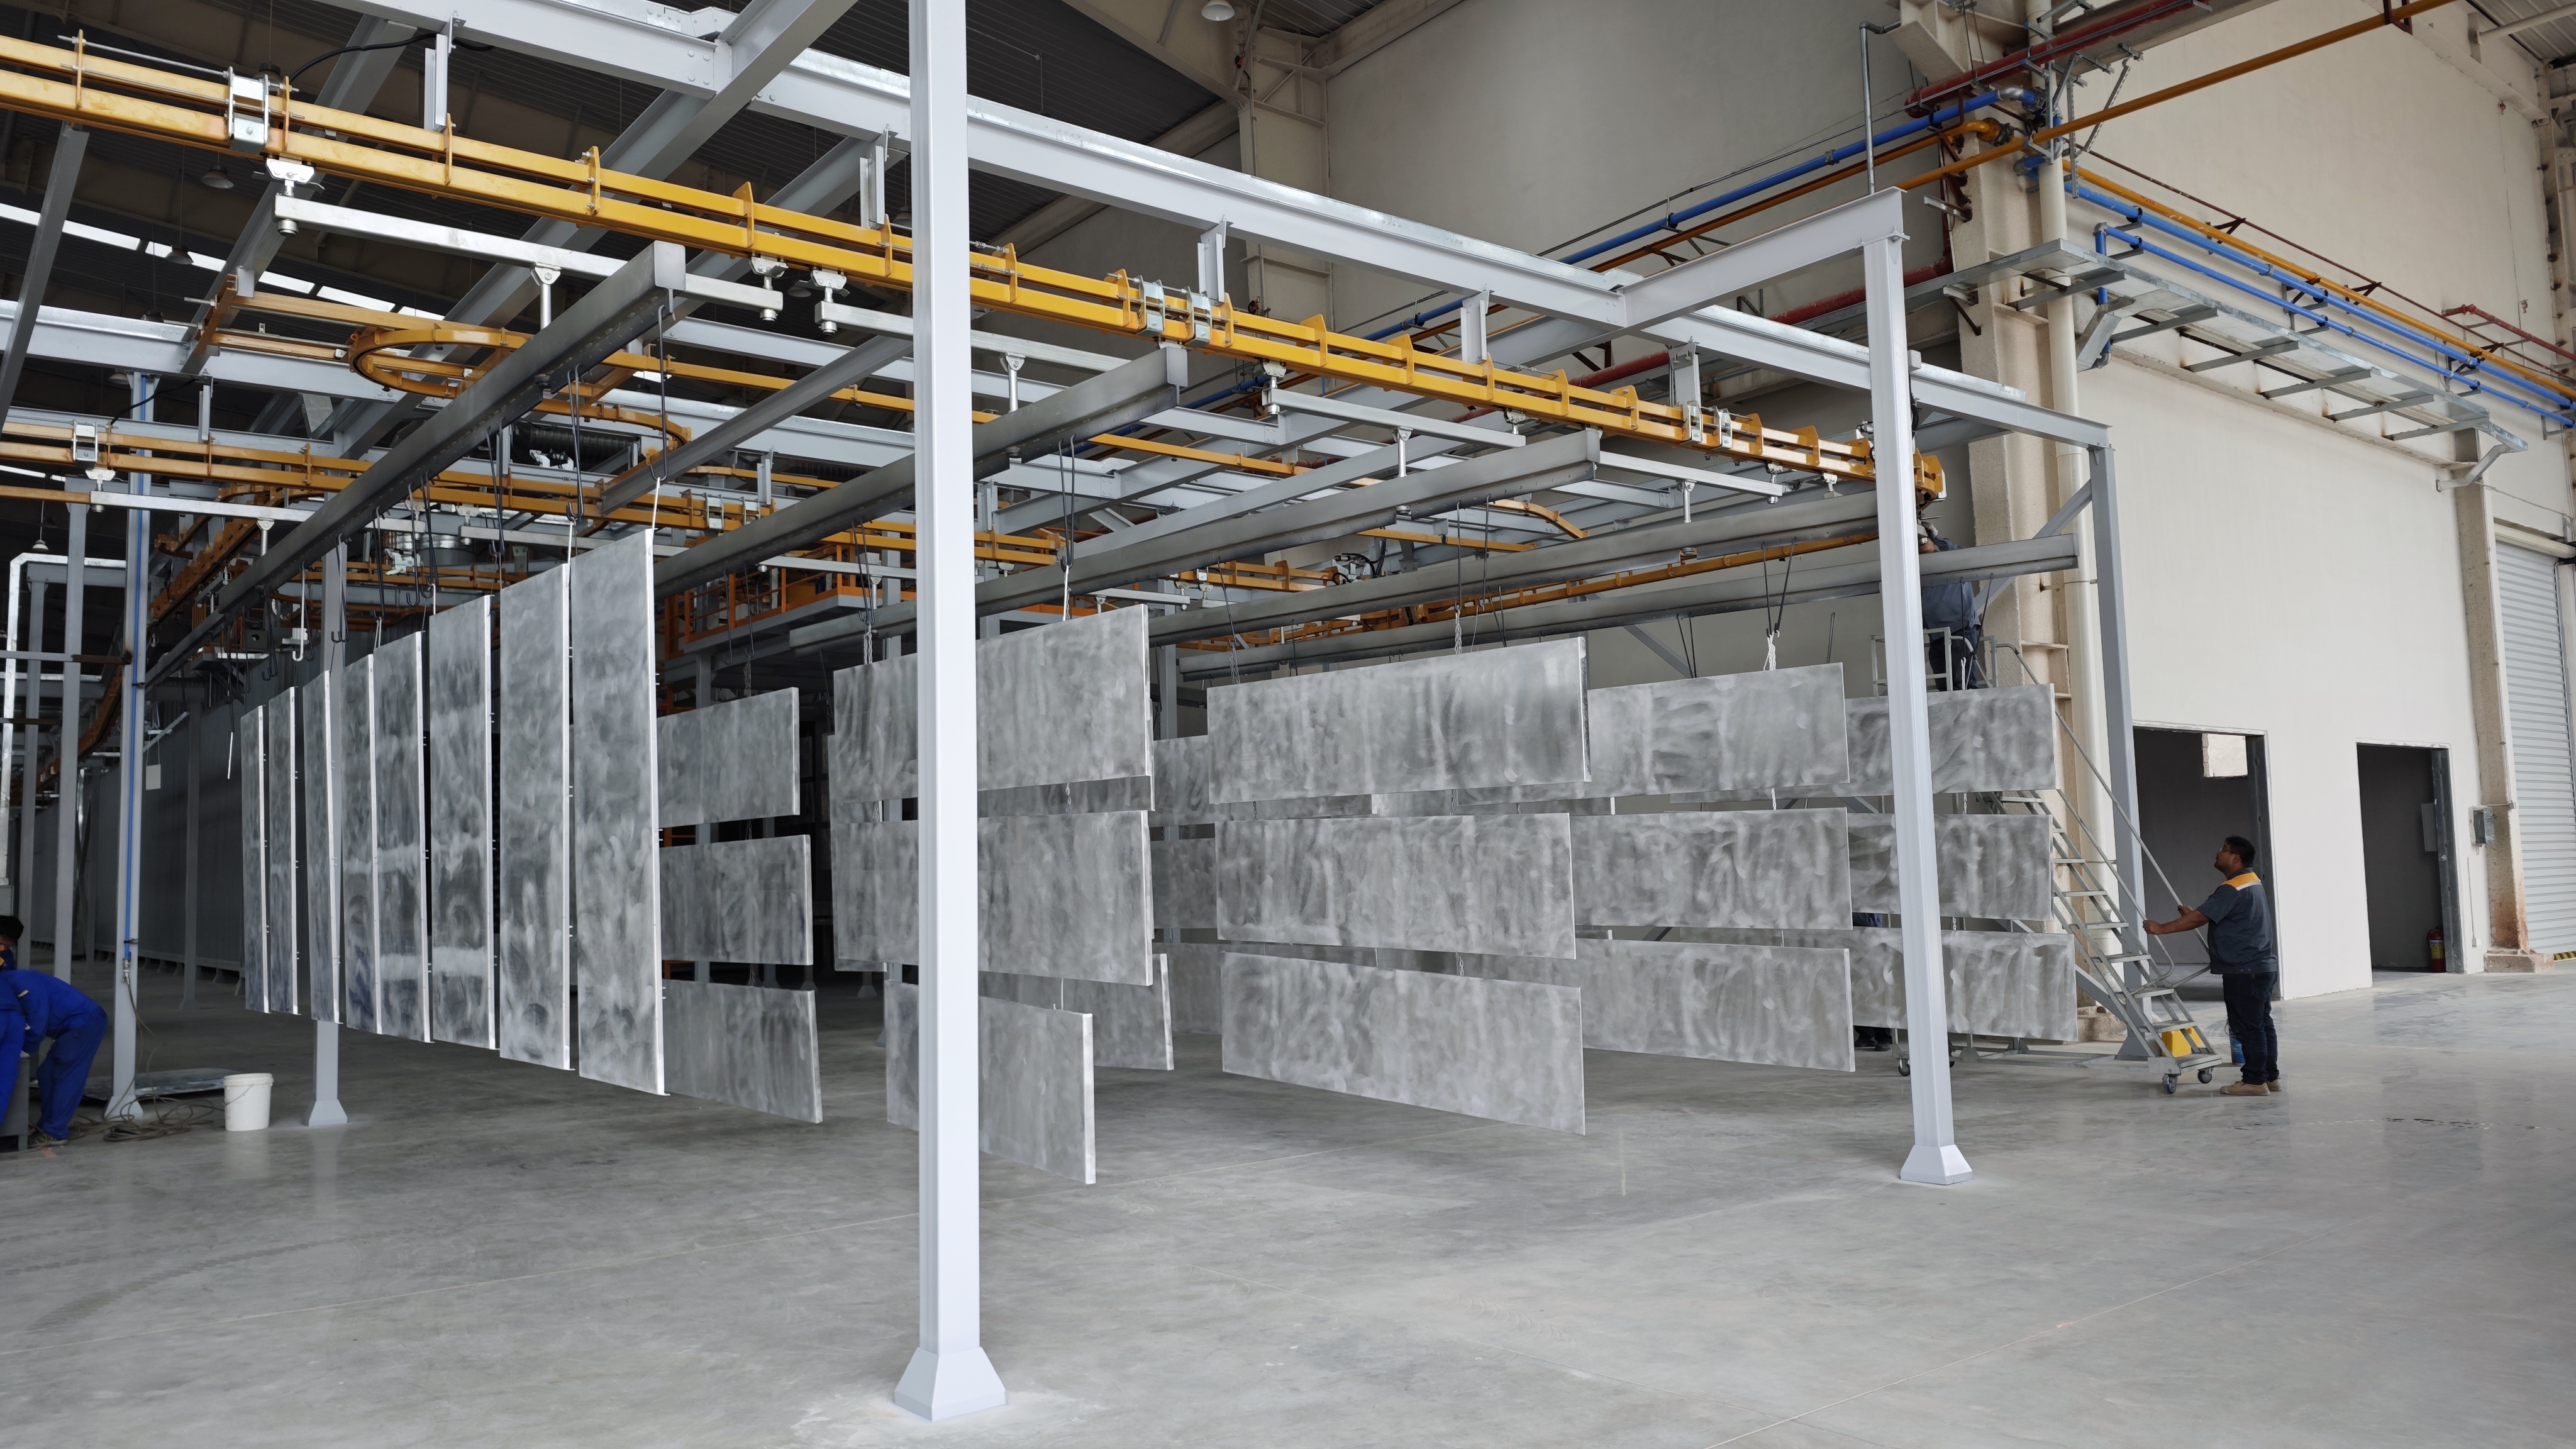
Línea de recubrimiento para lámina de aluminio: una configuración representativa del segmento de metal.
Línea de recubrimiento para madera
Las líneas de recubrimiento de madera están destinadas a las industrias del mueble de madera y de los instrumentos musicales, y cubren guitarras, pianos, camas de madera, mesas de comedor, sillas de madera y altavoces de madera. Las especificaciones reportan una producción de 1422 piezas por turno de 8 horas; un tamaño estándar de pieza de 100 mm de largo por 50 mm de ancho por 1400 mm de alto; un tamaño máximo de pieza de 610 por 710 por 1400 mm; un paso de 300 mm por columna; y una velocidad de línea de 4000 mm/min, ajustable entre 2000 y 6000 mm/min. La energía utilizada es electricidad.
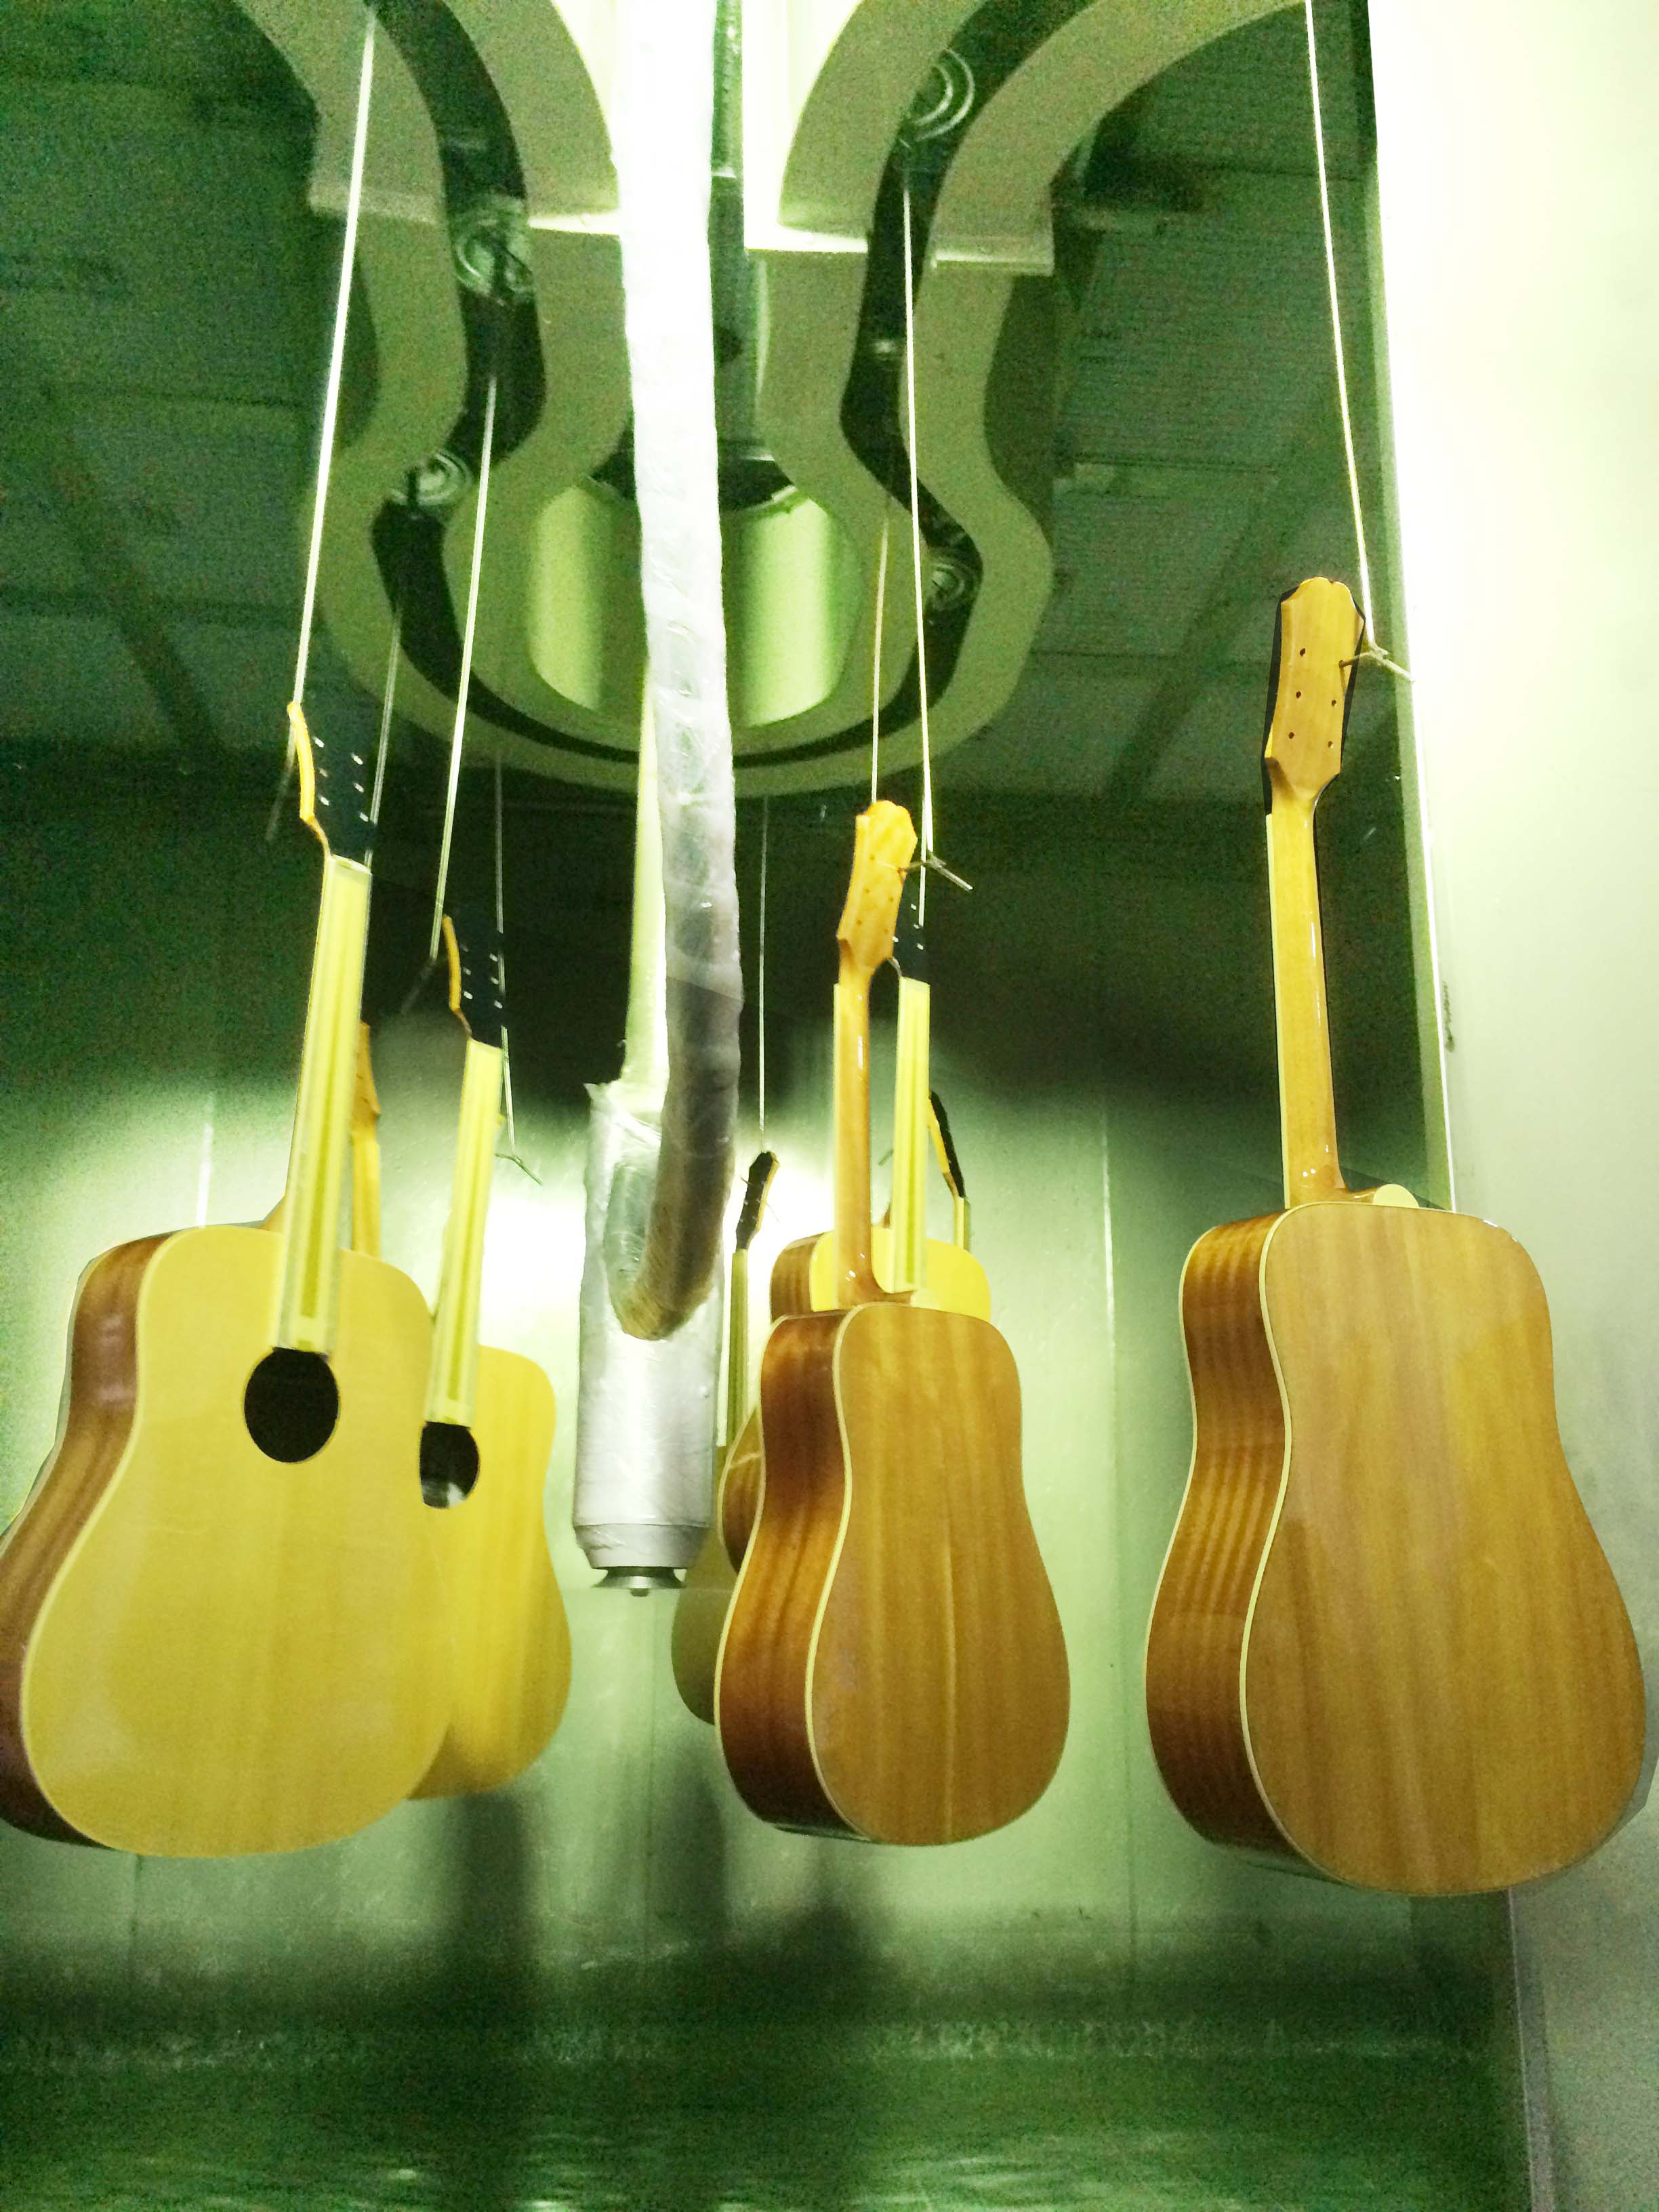
Línea de recubrimiento para guitarras: precisión de acabado en sustratos de madera.
Línea de recubrimiento para utensilios de cocina
Las líneas de recubrimiento de utensilios de cocina están destinadas a la industria de utensilios de cocina y electrodomésticos, y procesan sartenes antiadherentes, ollas arroceras, moldes para pasteles, freidoras de aire y ollas interiores de arroceras. Las especificaciones incluyen una producción de 800 a 1000 piezas por hora; un tamaño estándar de producto de Φ220 por 160 mm de alto; un tamaño máximo de Φ300 por 160 mm de alto; una distancia entre piezas de 450 a 900 mm; un método de colgado de 4 ollas interiores o 20 tapas por colgador; una velocidad de línea de anodizado de 1200 mm/min; y una velocidad lineal de horno de curado de 1000 mm/min, ajustable entre 0,5 y 1,5 m/min. Las fuentes de energía son gas natural y electricidad. La estructura principal es de acero al carbono; la cabina de pintura y las tuberías son de acero inoxidable.
Línea de recubrimiento para autopartes: caso real
Las líneas de recubrimiento de autopartes están destinadas a la industria de autopartes y procesan parachoques delanteros, revestimientos de paneles de puerta, paneles de instrumentos, pasos de rueda y paneles de interruptores, en material ABS + PC. Un proyecto de línea de recubrimiento de parachoques automotrices para Plastimat LLC, en Rusia, reportó una tasa de rendimiento del 98 %. Las especificaciones de la línea incluyen un sistema de trabajo de 336 días al año y 22 horas al día; una temperatura de cabina de 25 ± 2 °C; una humedad de 65 ± 10 % HR; un ciclo de producción de 45 segundos por bandeja, equivalente a 1760 bandejas por día; un tamaño máximo de bandeja de herramientas de 1350 por 900 por 200 mm; y una tasa de utilización del equipo del 85 %. La planta requiere 100 m de largo, 38 m de ancho y 5,4 m de alto, con consumo de electricidad, gas natural, vapor y agua helada.
Consumo en líneas automatizadas
En términos de consumo, los datos publicados por el fabricante indican que las líneas de recubrimiento inteligentes pueden reducir el consumo de pintura en un 25 % y el consumo de energía en un 20 % respecto de sistemas no inteligentes. Estas cifras son relevantes para el marco comparativo porque traducen características de automatización —control digital programable, pulverización robótica, producción flexible y control en tiempo real— en impacto económico sobre el costo variable por pieza.
Tendencias de mercado (2025–2034)
Dos referencias permiten contextualizar la comparación de líneas de recubrimiento.
| Indicador | Valor | Año de referencia | Fuente |
|---|---|---|---|
| Mercado de líneas de acabado (incluye líneas de recubrimiento) | 8,0 mil millones USD → 8,47 mil millones USD | 2025 → 2026 | Datos de mercado del sector |
| Mercado global de manufactura inteligente | 1.339,17 mil millones USD (proyección) | 2034 | Datos de mercado del sector |
El primer indicador describe directamente el segmento de líneas de acabado, que incluye las líneas de recubrimiento. El segundo no describe ese segmento específico, pero sí el contexto general en el que se insertan las decisiones de automatización industrial. En términos cualitativos, el mercado muestra una tendencia hacia líneas que integran sistemas de control digital programable, pulverización robótica y control en tiempo real, lo que desplaza la comparación desde el equipo aislado hacia el sistema completo de producción.
Comparación con soluciones tradicionales: alcance y límites
Frente a configuraciones tradicionales —cabinas manuales o líneas con automatización parcial— las líneas automatizadas presentan ventajas atribuibles a la reducción de consumo y a la estabilidad del proceso. No obstante, el marco comparativo exige reconocer también los límites.
En primer lugar, los datos de rendimiento al primer intento y de reducción de consumo disponibles provienen, en su mayoría, de reportes del fabricante y no de mediciones independientes de terceros. La evidencia pública actual no incluye conjuntos de datos comparables entre proveedores ni una metodología de prueba homologada, por lo que esas cifras deben tratarse como referencia y no como benchmark sectorial.
En segundo lugar, una línea automatizada exige condiciones de instalación específicas. Las líneas de recubrimiento de autopartes, por ejemplo, requieren dimensiones de fábrica de 100 m de largo, 38 m de ancho y 5,4 m de alto, además de suministro de electricidad, gas natural, vapor y agua helada. Esos requisitos no siempre están disponibles en plantas existentes y pueden condicionar la viabilidad del proyecto.
En tercer lugar, la automatización completa implica mayor complejidad de puesta en marcha y mantenimiento. La comparación debe incorporar, por tanto, no solo el consumo por pieza, sino también la capacidad del comprador para operar y mantener el sistema a lo largo de su vida útil.
Perspectiva: hacia la línea de recubrimiento autónoma
La evolución previsible apunta a líneas con mayor integración de control digital, pulverización robótica y producción flexible no tripulada. A medida que estas capacidades se estandaricen, la comparación entre proveedores probablemente se desplazará desde la ficha técnica hacia los indicadores operativos: consumo por unidad, conformidad del proceso y disponibilidad del equipo.
Para los compradores, la implicación práctica es anticipar ese cambio: definir desde la etapa de evaluación qué métricas operativas se exigirán al proveedor y cómo se verificarán durante la puesta en marcha y la operación.
Preguntas frecuentes
¿Qué métricas debería usar para comparar dos líneas de recubrimiento?
Las tres métricas básicas son eficiencia, consumo y defectos. La eficiencia se expresa en piezas por hora, piezas por turno o metros cuadrados por día. El consumo se expresa como pintura o polvo por unidad terminada y como energía por unidad. Los defectos se expresan como tasa de conformidad al primer intento o tasa de defectos. Para que dos líneas sean comparables, las tres métricas deben referirse al mismo tipo de pieza y al mismo período de medición.
¿Cómo se interpreta una tasa de rendimiento del 98 % en una línea de recubrimiento?
Una tasa de rendimiento del 98 % indica que, en el universo y período medidos, el 98 % de las piezas procesadas resultaron conformes al primer intento; equivale a una tasa de defectos del 2 %. Para evaluar su relevancia, el comprador debe conocer el tamaño de la muestra, el tipo de defecto considerado y si la medición se realizó en condiciones de producción estables. Un caso documentado es el de una línea de recubrimiento de parachoques automotrices para Plastimat LLC, en Rusia, que reportó una tasa de rendimiento del 98 %.
¿Cuánto puede reducir una línea automatizada el consumo de pintura?
Los datos publicados por el fabricante indican reducciones de un 25 % en consumo de pintura y de un 20 % en consumo de energía respecto de sistemas no inteligentes. Estas cifras corresponden a reportes del fabricante y deben confirmarse con mediciones propias durante la puesta en marcha y la operación.
¿Qué condiciones de compra conviene verificar antes de elegir una línea de recubrimiento?
Antes de cerrar una compra conviene verificar: capacidad real frente a la capacidad nominal; requisitos de instalación (dimensiones de fábrica, energía, gas, vapor y agua); método de colgado y paso entre piezas; condiciones ambientales requeridas en cabina (temperatura y humedad); y criterios de aceptación durante la puesta en marcha. Estos elementos determinan si la línea cumplirá las métricas operativas en el contexto específico del comprador.
¿Cómo varían las métricas según el sustrato?
Las métricas operativas cambian con el sustrato y el tipo de pieza. Una línea de recubrimiento para madera puede expresar su capacidad en piezas por turno y su velocidad en milímetros por minuto. Una línea de recubrimiento para metal puede expresarla en metros cuadrados por día. Una línea de recubrimiento para utensilios de cocina puede expresarla en piezas por hora. Para comparar, es necesario traducir cada una a un denominador común, como el costo por pieza terminada.
¿Qué papel juega la vida útil en la comparación?
La vida útil afecta el costo total de propiedad, porque distribuye la inversión inicial a lo largo de los años de operación. Sin embargo, la vida útil real depende de las condiciones de operación, el mantenimiento y la disponibilidad de repuestos. En el marco comparativo, conviene tratar la vida útil como una variable a verificar con el proveedor, no como un dato fijo de catálogo.
Conclusión
La comparación de líneas de recubrimiento se vuelve más útil cuando el comprador sustituye impresiones cualitativas por métricas verificables. Eficiencia, consumo y defectos ofrecen ese denominador común. Aplicadas con criterios de aceptación definidos desde la etapa de evaluación, permiten distinguir entre equipos que cumplen especificaciones nominales y equipos que sostienen esas especificaciones en operación.
Para los compradores que evalúan una línea de recubrimiento para autopartes, madera, metal o utensilios de cocina, el punto de partida no es la ficha técnica del proveedor, sino las métricas operativas que el comprador exige y verifica. Las especificaciones completas de las líneas de recubrimiento automatizadas personalizadas están disponibles en el catálogo corporativo de Attractivechina: catálogo corporativo.