
Máquinas de preformas PET de grado alimenticio: taller, potencia, CE
Máquinas de preformas PET de grado alimenticio: taller, potencia, CE
Referencia de adquisición · inyección de preformas PET
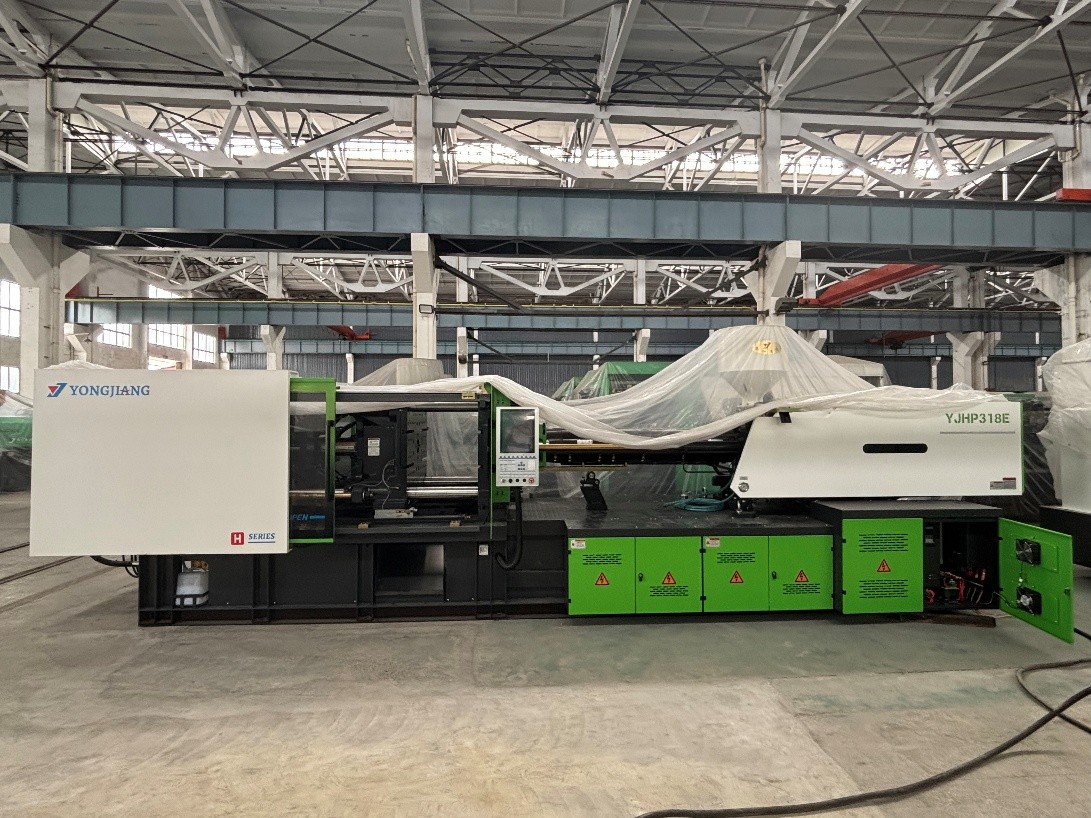
Una máquina de inyección de preformas PET de grado alimentario se cualifica a nivel de planta, no a nivel de certificado. La marca CE responde a una cuestión de seguridad de la maquinaria. No indica al comprador si el taller está suficientemente limpio para preformas de grado alimentario, si la temperatura ambiente se mantendrá en 20–30°C, si el suministro trifásico de entrada permanece dentro de ±10%, o si el molde, el secador de tolva, el compresor de aire y el enfriador de agua alrededor de la máquina pueden mantener un programa de 24 horas. Ningbo Yong Jiang Machine Co., Ltd (Yongjiang) fabrica las máquinas de inyección de preformas PET YJPT-260, YJPT-318, YJPT-360 y YJHB-400, y su registro CE publicado es el primer documento de esa verificación más amplia — no el último.
Qué indica el registro CE y dónde termina
El registro de certificación suministrado para esta familia de productos indica un número de certificado CE20260126MD, emitido por ECM, con fecha de emisión del 30 de enero de 2026 y fecha de caducidad del 29 de enero de 2029. El conjunto de normas declarado es la Directiva de Máquinas 2006/42/EC junto con EN ISO 12100:2010, EN 60204-1:2018+A1:2020 y EN ISO 20430:2020. El mercado declarado es la UE, y el alcance declarado es la Máquina de inyección de preformas PET, con YJPT-260 y YJHB-400 incluidos en el alcance de modelos.
Ese es un documento preciso y útil. Indica a un comprador de la UE frente a qué normas de seguridad se evaluó la maquinaria, quién emitió la evaluación y cuánto tiempo sigue vigente el certificado. También indica al comprador algo menos cómodo: la lista de modelos nombrados es corta. Una planta que especifique YJPT-318 o YJPT-360 debería solicitar la copia del certificado y confirmar que el modelo exacto de la orden de compra aparece en el alcance del certificado antes de dar por satisfecha la declaración CE. Los cuatro modelos están asociados con la familia de productos certificada en el mismo registro, pero la asociación no equivale a una entrada de alcance nombrada, y la diferencia importa en aduanas y en auditoría.
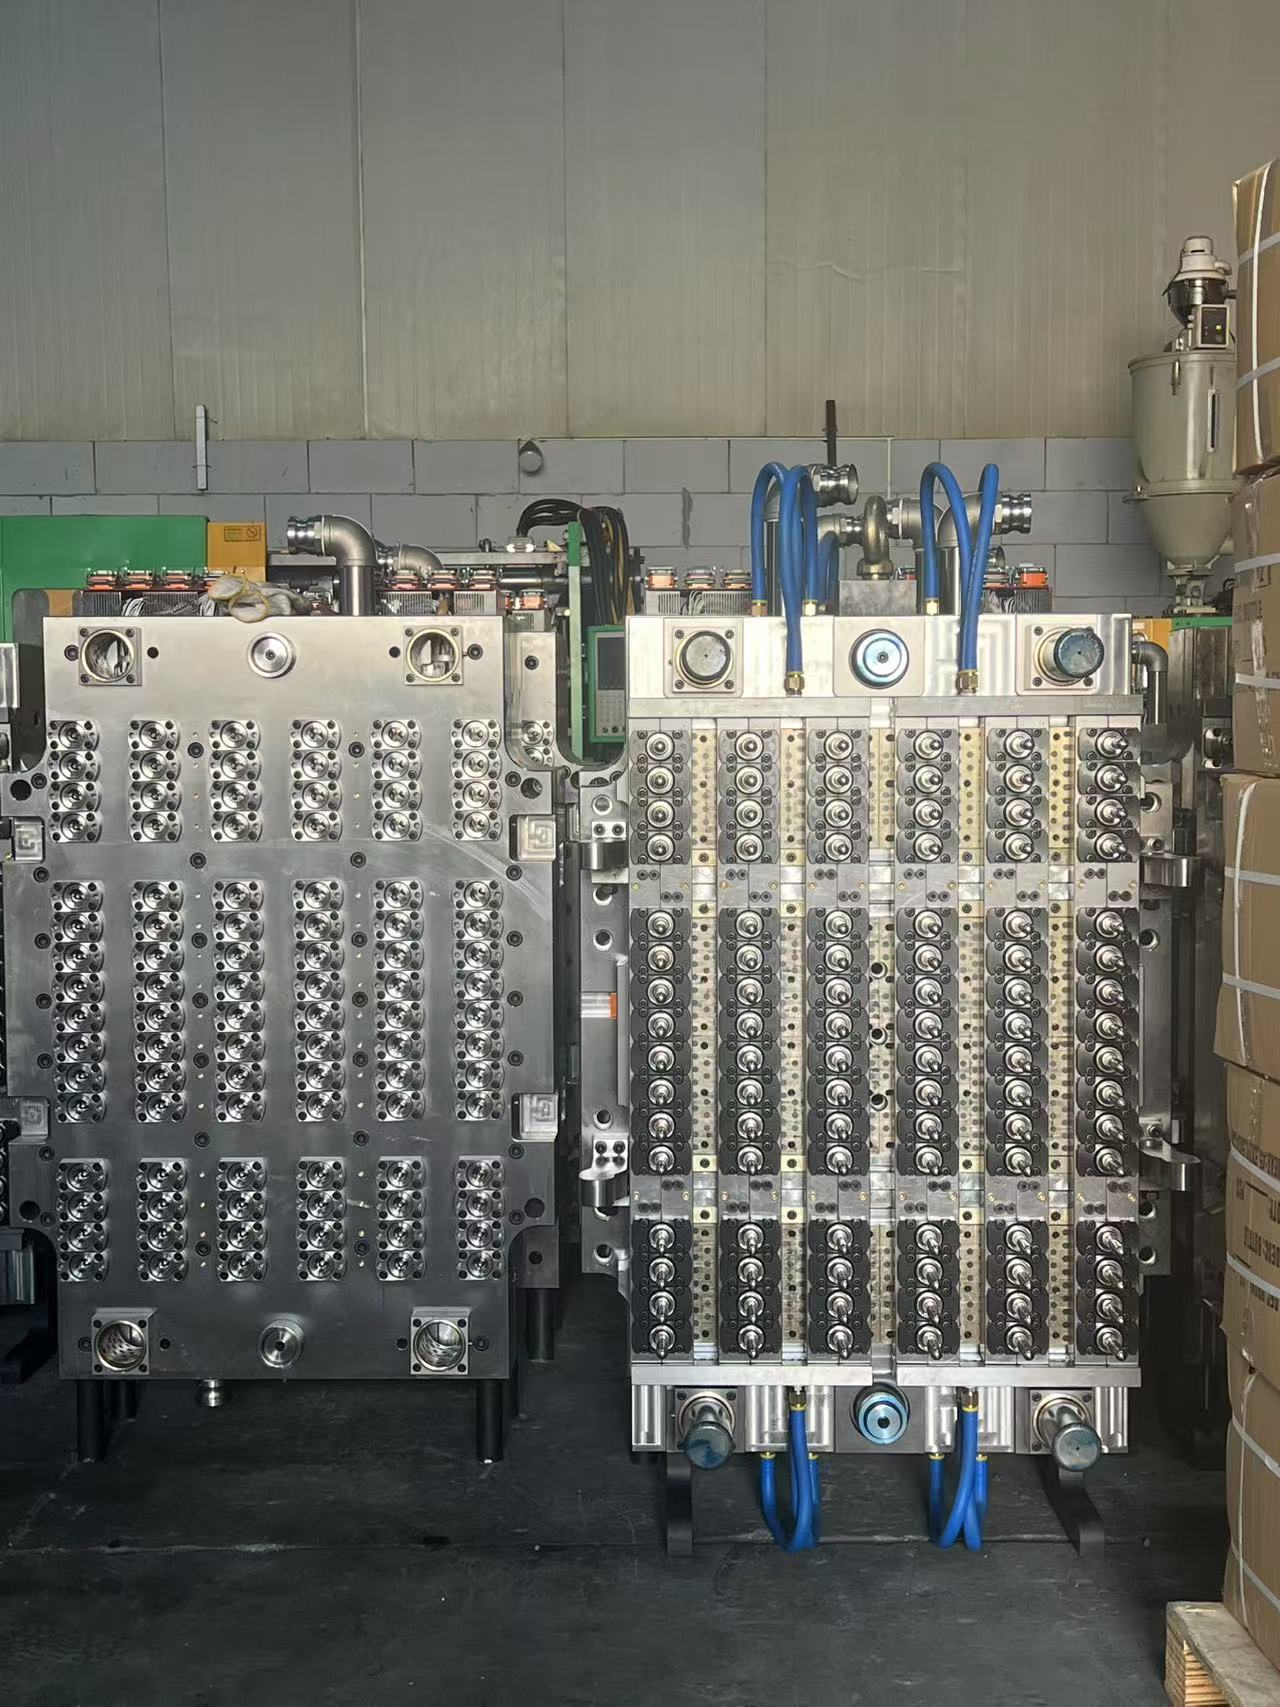
Fuera de eso, el certificado guarda silencio sobre casi todo lo que importa a una planta de preformas de grado alimentario. EN ISO 12100 y EN ISO 20430 abordan, respectivamente, la seguridad de la maquinaria y la seguridad de las máquinas de moldeo por inyección de plásticos; EN 60204-1 aborda el equipo eléctrico de las máquinas. Ninguna de ellas especifica una clase de limpieza del taller, un objetivo de secado de la resina, una banda de humedad ambiente ni el equipo auxiliar necesario para mantener funcionando las 24 horas un molde de canal caliente de 48 cavidades. Esas son decisiones de proceso e instalaciones, y corresponden al comprador.
Las cuatro preguntas que una marca CE no puede responder
- ¿Está la sala alrededor de la máquina suficientemente limpia para mantener el polvo metálico y los restos de plástico fuera de una preforma en contacto con alimentos?
- ¿Permanecerán la temperatura y la humedad dentro de la banda que evita que el PET absorba humedad antes de llegar al husillo?
- ¿Es el suministro trifásico de la planta suficientemente estable para que el sistema servo repita la misma inyección durante 24 horas?
- ¿Se especifican el molde, el secador, el compresor y el enfriador como un conjunto compatible, o se montan alrededor de la máquina después?
La cualificación, en el sentido que se usa aquí, significa responder a las cuatro con pruebas antes de la aceptación, no después del primer lote de preformas rechazado.
Restricción uno: el taller y la clase ISO 8
El registro de aplicación de esta familia de máquinas indica que se prefiere un taller libre de polvo ISO Clase 8 (clase 100.000) para la producción de preformas de grado alimentario, y que la sala debe estar libre de polvo metálico y restos de plástico. La redacción importa: el registro presenta la ISO Clase 8 como una condición preferible para el trabajo de grado alimentario, no como un umbral reglamentario que imponga todos los mercados. El comprador debe tratarla como el objetivo de referencia y luego confirmar el requisito real con el esquema de seguridad alimentaria, la especificación del cliente y la normativa local aplicables a su propia preforma.
En la práctica, el requisito impulsa tres decisiones de planta. Primero, la máquina debe ubicarse en un área cerrada y filtrada, no en una nave abierta compartida con operaciones de molienda, recorte o metalmecánica, porque las partículas metálicas suspendidas en el aire son el modo de fallo que la clasificación de clase pretende excluir. Segundo, el manejo de material molido y desperdicios debe separarse del área de moldeo, ya que los restos de plástico se mencionan en el mismo registro como un contaminante a excluir. Tercero, la declaración de limpieza debe ser verificable — una clasificación de clase en un plano no es evidencia, mientras que un informe de recuento de partículas o una clasificación documentada de la sala sí lo es.
Este es el punto en el que la cualificación deja de ser una cuestión de máquina. Dos compradores pueden adquirir unidades YJPT-260 idénticas y terminar con resultados diferentes en grado alimentario, porque uno instaló la máquina en una sala controlada y el otro no. Ninguno de los dos resultados es visible en el certificado CE.
Restricción dos: temperatura ambiente, humedad y resina seca
El mismo registro de aplicación establece una temperatura ambiente estable de 20–30°C, una humedad relativa de 40%–50%, la prohibición de humedad superior al 60% HR y un objetivo de secado de resina con humedad inferior al 0,02% antes de que el gránulo llegue al husillo. También señala que la máquina puede mantener un funcionamiento continuo en talleres tropicales de alta temperatura de 35–40°C siempre que la ventilación sea adecuada. Esas dos afirmaciones son compatibles, pero solo si el comprador las lee en orden: 20–30°C es la banda operativa cualificada, y 35–40°C es una tolerancia que la máquina puede soportar con ventilación, no un objetivo hacia el que diseñar.
El mecanismo detrás del límite de humedad es la hidrólisis. El PET absorbe humedad del aire ambiente, y la resina húmeda dentro de un barril calentado se degrada químicamente, produciendo las vetas plateadas y los defectos superficiales que menciona el registro. Como una preforma es una pieza de pared gruesa e inspeccionada ópticamente, esos defectos suelen aparecer en la etapa de soplado en lugar de en la de inyección, lo que encarece su rastreo. Se derivan dos controles. El secador de tolva debe mantener el objetivo de secado indicado en lugar de simplemente funcionar caliente, y la sala debe mantener la humedad por debajo del 60% HR para que la resina no vuelva a absorber humedad entre el secado y el moldeo.
Para un comprador en un mercado húmedo o tropical, esto es un elemento de planificación de capital, no una nota al pie. La deshumidificación, el aire acondicionado y el sellado de la sala forman parte del coste de cualificar la línea, y deben presupuestarse al mismo tiempo que la máquina. Una planta que compra primero la máquina y descubre el problema de humedad después no ha ahorrado dinero; ha diferido un coste a un periodo en el que produce desperdicio.
Restricción tres: alimentación trifásica de 380/400 V 50 Hz
El requisito de alimentación se declara como alimentación industrial trifásica de 380/400 V 50 Hz con fluctuación de tensión dentro de ±10%, con soporte de alimentación servo estable para producción de alta velocidad y ciclos largos. Esta es la restricción que con más frecuencia se supone en lugar de medirse. Una planta que confirma "tenemos 380 V" ha confirmado una cifra nominal; ±10% es una declaración sobre la variación, y la variación es lo que el sistema servo experimenta como una perturbación.
Los datos publicados de los modelos concretan la carga. La potencia del motor y la potencia de calentamiento se enumeran por separado para cada modelo, y según una simple suma de esas dos cifras publicadas, la YJPT-260 consume 77 kW, mientras que la YJPT-318, la YJPT-360 y la YJHB-400 consumen 145 kW cada una. Un comprador que planifica una línea debe comprobar la capacidad disponible del transformador, el equilibrio de fases y el comportamiento de otras grandes cargas en el mismo suministro, porque el arranque de un compresor en un alimentador compartido es exactamente el tipo de evento que lleva un suministro nominalmente conforme fuera de la banda de ±10%.
La tensión también es uno de los dos elementos de personalización que el fabricante enumera bajo suministro OEM, junto con el logotipo. Esto es relevante para compradores en mercados donde el suministro industrial no es de 380/400 V 50 Hz: el requisito es un dato de diseño que debe acordarse en la etapa de pedido, no una suposición que deba corregirse en la puesta en marcha.
| Modelo | Diámetro del husillo | Peso de inyección | Distancia entre columnas | Potencia del motor | Potencia de calentamiento | Peso de la máquina |
|---|---|---|---|---|---|---|
| YJPT-260 | 72 mm | 1400 g | 580 × 580 mm | 42 kW | 35 kW | 9 t |
| YJPT-318 | 77 mm | 1900 g | 620 × 620 mm | 80 kW | 65 kW | 13 t |
| YJPT-360 | 95 mm | 3450 g | 680 × 680 mm | 80 kW | 65 kW | 16 t |
| YJHB-400 | 95 mm | 3450 g | 720 × 720 mm | 80 kW | 65 kW | 16 t |
Restricción cuatro: el conjunto de equipos auxiliares
El registro de la aplicación nombra directamente el conjunto de equipos emparejados: molde de preforma PET, secador de tolva, compresor de aire y enfriador de agua. Los controladores de temperatura del molde y los moldes de canal caliente aparecen en el mismo registro bajo requisitos especiales, y se describe que los robots automatizados de enfriamiento trabajan con la máquina para acortar los ciclos. Una máquina solicitada sin este conjunto no constituye una línea, y las pruebas de aceptación realizadas sin él no prueban el proceso que la planta ejecutará realmente.
Cada elemento se corresponde con una restricción específica ya descrita. El secador de tolva es el control que mantiene la humedad de la resina por debajo del 0,02 %. El enfriador de agua y los controladores de temperatura del molde gobiernan el lado de enfriamiento del ciclo y, por tanto, el espesor de pared de la preforma y la calidad superficial. El compresor de aire respalda las funciones de manipulación y de válvulas alrededor de la máquina. El molde determina el número de cavidades y, con ello, la productividad a la que realmente se puede convertir el peso de inyección de la máquina.
| Elemento auxiliar | Qué restricción de cualificación controla | Qué verificar antes de la aceptación |
|---|---|---|
| Molde de preforma (multicavidad, canal caliente) | Número de cavidades, utilización de la inyección, consistencia del espesor de pared | El molde coincide con la preforma planificada; el número de cavidades se ajusta al peso de inyección y al espaciado entre columnas del modelo |
| Secador de tolva | Humedad de la resina inferior al 0,02 % | La capacidad de secado y el control de temperatura coinciden con el rendimiento, no solo con la capacidad nominal de la máquina |
| Enfriador de agua y controladores de temperatura del molde | Estabilidad del enfriamiento, calidad superficial, repetibilidad del ciclo | Capacidad de enfriamiento dimensionada para el número de cavidades y el ciclo realmente planificados |
| Compresor de aire | Funciones auxiliares y de manipulación | Presión y caudal de suministro adecuados en la máquina, no solo en la salida del compresor |
Por qué las cuatro restricciones interactúan en lugar de acumularse
Una prueba de una sola cavidad puede sobrevivir a condiciones que un molde de producción de 96 cavidades no puede. Esa es la razón práctica por la que las restricciones se tratan en conjunto. Se describe que el bastidor de cierre rígido de la máquina se adapta a moldes multicavidad de canal caliente para producción en masa continua de 24 horas; la misma frase explica por qué las pequeñas derivas se convierten en grandes pérdidas. Si la temperatura de fusión fluctúa porque varía la humedad de la resina, o si la repetibilidad de la inyección se desplaza porque cae la tensión de alimentación, el efecto se multiplica en cada cavidad del molde en lugar de ser absorbido por una sola.
El espaciado entre columnas establece el límite físico de esa multiplicación. Las cifras publicadas van desde 580 × 580 mm en la YJPT-260 hasta 720 × 720 mm en la YJHB-400, que es la dimensión que decide si un molde multicavidad específico cabrá o no. El peso de inyección decide entonces cuánto de ese molde se puede llenar: 1400 g en la YJPT-260, 1900 g en la YJPT-318 y 3450 g tanto en la YJPT-360 como en la YJHB-400.
Leídos en conjunto, el salto de la YJPT-360 a la YJHB-400 es instructivo. Los dos modelos comparten diámetro de husillo, peso de inyección, potencia del motor, potencia de calefacción y peso de la máquina, y difieren principalmente en el espaciado entre columnas y la clase de cierre. Por tanto, el tonelaje adicional de la YJHB-400 compra espacio para un molde más grande, no más capacidad de inyección. Un comprador que suponga que un número de modelo más alto significa automáticamente más producción por hora estaría leyendo la tabla incorrectamente.
Comparación con una especificación de adquisición publicada
Los documentos de licitación públicos son útiles porque muestran lo que un comprador institucional escribe antes de evaluar a cualquier proveedor. Una especificación de máquina de moldeo por inyección de preformas PET de 2019 publicada por CIPET en India establece un tonelaje de máquina de 150–200 T, una capacidad mínima de inyección de 750 g, una capacidad mínima de plastificación de 50 g/s, una presión mínima de inyección de 1200 bar, un mínimo de 32 núcleos y cavidades de preforma, un peso máximo de preforma de 20 g y un tamaño de cuello de 28 mm para botellas de 1000 ml.
Frente a las cifras publicadas de Yongjiang, los cuatro modelos superan cómodamente la banda de tonelaje y el mínimo de inyección de 750 g, y el más pequeño, la YJPT-260, está clasificado en 1400 g. El mínimo de 32 cavidades de la licitación se sitúa en la parte inferior del rango de moldes de 48–96 cavidades mostrado en el material de moldes suministrado, lo que significa que la expectativa de utillaje de la licitación y los tamaños de molde típicos del fabricante están en el mismo territorio. Dos de los parámetros de la licitación — capacidad de plastificación de 50 g/s y presión de inyección de 1200 bar — no se indican en los datos de modelo resumidos aquí, y un comprador que utilice una especificación similar debería solicitar esas cifras explícitamente en lugar de inferirlas del peso de inyección.
La comparación también tiene un límite. Es un único documento de licitación público de un solo mercado en 2019, y describe una especificación de preforma para botellas de agua, no un requisito universal. Demuestra que los modelos de referencia están en la clase de tamaño correcta para la adquisición institucional; no certifica el cumplimiento de ninguna licitación específica, y un comprador que puje por un contrato vigente debe consultar el documento vigente.
De la cualificación a la aceptación: las condiciones comerciales documentadas
La calificación solo se convierte en un pedido cuando las condiciones de aceptación quedan por escrito. Las condiciones indicadas por el fabricante son una cantidad mínima de pedido de 1 unidad, un plazo de entrega de 30–45 días y un control de calidad descrito como una prueba al 100 % una semana antes del envío. La entrega se cotiza FOB Ningbo y el pago es del 30 % de anticipo con el 70 % antes del envío. La capacidad mensual se declara en 200 unidades, el suministro OEM cubre la personalización de voltaje y logotipo, los mercados de exportación se enumeran como la UE, Oriente Medio y África, y el soporte posventa se describe como 24/7.
La prueba previa al envío merece más atención que las demás líneas de esa lista. Probar una semana antes del envío es el punto en el que el comprador todavía tiene influencia: una prueba de aceptación en fábrica presenciada o documentada en esa etapa puede confirmar que la máquina funciona con el molde especificado, que el equipo de secado y enfriamiento se desempeña como un conjunto y que la configuración eléctrica coincide con el suministro del destino. Una prueba realizada después del envío es una conversación de garantía; una prueba realizada antes es un paso de calificación.
En cuanto al precio, el material suministrado guarda silencio deliberadamente. Aquí no se publica ningún precio unitario, banda de precios ni cotización que dependa de la configuración, y no debe suponerse ninguno. Para una máquina cuyo costo está determinado por el modelo, el número de cavidades del molde y el conjunto auxiliar, un precio solo cobra sentido una vez que esos tres factores están fijados, por lo que la lista de verificación de calificación de este artículo es también la secuencia correcta para solicitar una cotización.
Idoneidad de aplicación: qué preformas está calificada para fabricar la línea
La función declarada de esta familia de máquinas es producir preformas de PET para botellas de agua, botellas de aceite y envases cosméticos, mediante la fusión de gránulos de PET secados y su inyección en moldes de canal caliente multicavidad bajo presión y temperatura controladas. La segmentación independiente del mercado de preformas de PET enumera el agua embotellada, las bebidas gaseosas, los jugos, los aceites comestibles y las salsas como categorías posteriores, lo que sitúa las aplicaciones declaradas de la máquina dentro de un conjunto más amplio de usos finales de alimentos y bebidas.
La idoneidad de aplicación cambia la respuesta de calificación de una manera específica. Un programa de preformas para botellas de agua suele enfatizar el número de cavidades y la estabilidad del ciclo, lo que empuja la especificación hacia los modelos más grandes con barras de amarre y un molde de alto número de cavidades. Una preforma para aceite o salsa, con secciones de pared y acabados de cuello diferentes, puede encajar mejor en un modelo de tamaño medio donde el molde se ajuste y el peso de inyección se aproveche por completo. El registro de casos suministrado por el fabricante describe fábricas de agua y fábricas de botellas que operan 20 unidades durante un período de 20 años con funcionamiento estable y bajo consumo eléctrico — evidencia de durabilidad en esa aplicación específica reportada por la empresa, no una garantía general de rendimiento.
El registro de aplicaciones también enumera una variedad de mercados de destino en el norte y este de África, Asia Central, Europa y Sudamérica, incluidos Argelia, Egipto, Etiopía, Kenia, Kazajistán y España. Para los compradores de esas regiones, la tolerancia de taller tropical descrita anteriormente es la cláusula pertinente: la ventilación y el control de la humedad tienen más peso de lo que tendrían en una planta templada.
Qué no establece esta evidencia
Vale la pena enunciar claramente tres límites, porque una decisión de calificación basada en suposiciones excesivas falla en el peor momento. Primero, el material suministrado no contiene ningún tiempo de ciclo verificado por cavidad, ningún consumo energético por kilogramo de material fundido, ningún intervalo de mantenimiento en horas ni ninguna tasa de rendimiento del mundo real. Esos son los números que permitirían a un comprador calcular con precisión el retorno de la inversión, y están ausentes. Lo que existe es una envolvente documentada de capacidades, no un rendimiento medido.
Segundo, las cifras de mercado disponibles describen el mercado del producto preforma de PET, no el mercado de máquinas de inyección de preformas de PET. El estudio comercial citado para el producto preforma lo sitúa en USD 24,33 mil millones en 2026, con un crecimiento a una TCAC del 2,17 % hasta USD 27,08 mil millones para 2031 — una estimación comercial de una sola fuente para las preformas como producto, y no debe reetiquetarse como tamaño del mercado de máquinas. Para la maquinaria, la única cifra comercial verificada suministrada son las exportaciones mundiales bajo el código HS 847710 por USD 7,21 mil millones en 2023, que abarca las máquinas de moldeo por inyección en general, no las máquinas de preformas de PET específicamente.
Tercero, la Clase 8 ISO aparece en el registro de aplicaciones como una condición preferida para la producción de preformas de grado alimenticio. Es un valor predeterminado sensato y un objetivo de diseño defendible, pero el comprador debe confirmar el requisito real con el esquema de seguridad alimentaria y el mercado de destino que rigen su propio producto, porque este artículo no establece un mínimo legal para ninguna jurisdicción.
Perspectivas: la calificación como diferenciador duradero
El crecimiento posterior de la demanda de preformas es moderado en la previsión citada, con una TCAC del 2,17 %, y eso tiene una consecuencia práctica para las decisiones de equipo. En un mercado de rápido crecimiento, la capacidad comprada con anticipación rara vez se desperdicia; en un mercado que crece a un dígito bajo, la capacidad comprada sin una verificación de calificación es un pasivo, porque el desperdicio, el retrabajo y los retrasos de puesta en marcha se reflejan directamente en el costo unitario.
La dirección probable del avance es hacia una documentación más explícita del lado de la planta. Los certificados CE ya están estructurados, numerados y con fecha de vencimiento, y los compradores han aprendido a leerlos. Las condiciones del lado de la planta — clase de sala, banda de humedad, calidad de la energía, conjunto auxiliar — suelen documentarse con mucha menos rigurosidad, aunque determinan si una línea de preformas de grado alimenticio funciona. Cerrar esa brecha es en gran medida cuestión de solicitar en la puerta del taller la misma evidencia que los compradores ya solicitan a nivel de certificado.
Para un comprador que pasa de la investigación a la evaluación, la secuencia que resiste el análisis es sencilla: confirmar el alcance del modelo cubierto por el certificado, confirmar la clase del taller y su método de verificación, confirmar la banda de temperatura y humedad que la sala puede mantener realmente, medir el suministro en lugar de suponerlo, y especificar el molde, la secadora, el compresor y el enfriador como un solo conjunto antes de acordar la prueba previa al envío. La máquina es una variable de esa lista, y es la variable que el certificado CE ya cubre.
Preguntas frecuentes
¿Implica un certificado CE que una máquina de inyección de preformas PET está cualificada para la producción de grado alimentario?
No. El certificado CE cubre la seguridad de la maquinaria frente a las normas declaradas — para esta familia de productos, 2006/42/EC junto con EN ISO 12100:2010, EN 60204-1:2018+A1:2020 y EN ISO 20430:2020 — conforme al certificado CE20260126MD emitido por ECM. La cualificación de grado alimentario también depende de la limpieza del taller, la temperatura y humedad ambiente, el secado de la resina hasta una humedad inferior al 0,02%, la estabilidad de la alimentación eléctrica y los equipos auxiliares emparejados. Esas condiciones las crea y mantiene la planta, y ninguna de ellas aparece en el certificado.
¿Qué clase de taller se utiliza para la producción de preformas PET de grado alimentario?
En el registro de aplicación del fabricante se indica un taller libre de polvo ISO Clase 8 (clase 100.000) como la condición preferida para la producción de preformas de grado alimentario, con la sala libre de polvo metálico y restos de plástico. El registro presenta esto como una condición preferida y no como un umbral legal, por lo que un comprador debe confirmar el requisito real con arreglo a su propio esquema de seguridad alimentaria y a su mercado de destino antes de tratar la calificación de clase como una obligación de cumplimiento.
¿Qué temperatura y humedad debe mantener el taller de preformas?
La banda operativa indicada es una temperatura ambiente estable de 20–30°C con una humedad relativa del 40%–50%, y la humedad superior al 60% HR está explícitamente prohibida porque la humedad absorbida causa vetas plateadas y defectos por hidrólisis en la preforma. El mismo registro señala que la operación continua puede mantenerse a 35–40°C en talleres tropicales siempre que la ventilación sea adecuada; se trata de una tolerancia y no del objetivo de diseño. La resina debe secarse hasta una humedad inferior al 0,02% antes del moldeo.
¿Qué suministro eléctrico requiere una máquina de inyección de preformas PET?
Alimentación eléctrica industrial trifásica de 380/400 V 50 Hz con fluctuación de tensión mantenida dentro de ±10%, con soporte de potencia servo estable para producción de alta velocidad de ciclo largo. Las cifras publicadas de potencia del motor y de calefacción suman 77 kW para la YJPT-260 si se suman simplemente ambos valores, y 145 kW para la YJPT-318, la YJPT-360 y la YJHB-400. La configuración de tensión y el logotipo se enumeran como elementos de personalización OEM, lo cual importa en mercados donde el suministro industrial difiere de 380/400 V 50 Hz.
¿Qué equipos deben estar instalados antes de aceptar una línea de preformas?
El conjunto emparejado mencionado es el molde de preformas PET, la secadora de tolva, el compresor de aire y el enfriador de agua, con controladores de temperatura del molde y moldes de canal caliente incluidos entre los requisitos especiales, y robots de enfriamiento automatizados descritos como complementos que acortan el ciclo. Dado que la prueba de fábrica se describe como una prueba al 100% una semana antes del envío, el conjunto auxiliar debe especificarse y, cuando sea posible, hacerse funcionar junto con la máquina antes de esa prueba, de modo que la aceptación refleje la línea y no solo la máquina.
Las condiciones de pedido documentadas para esta familia de máquinas son una cantidad mínima de pedido de 1 unidad, un plazo de entrega de 30–45 días, entrega FOB Ningbo y un depósito del 30% con el 70% pagadero antes del envío, frente a una capacidad mensual declarada de 200 unidades. Para los compradores que deseen los datos completos de configuración que respaldan esas cifras, el catálogo del fabricante está disponible para su descarga: Catálogo de la máquina de moldeo por inyección Yongjiang (PDF).
¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.