
Preguntas frecuentes sobre solicitud de cotización (RFQ) de terminales de conector: rango de cable, fuerza de inserción, recubrimiento
Preguntas frecuentes sobre solicitud de cotización (RFQ) de terminales de conector: rango de cable, fuerza de inserción, recubrimiento
Un terminal de conector automotriz se compra sobre un plano, no sobre una página de catálogo. El plano contiene las cifras que deciden si la pieza se engasta limpiamente, acopla con una fuerza viable y sobrevive al armado del arnés: rango de conductor, fuerza de inserción y extracción acoplada, espesor de preestañado, aleación de contacto, documentación de cumplimiento y cantidad por carrete. Cuando una de esas cifras falta en una RFQ de OEM, la brecha suele aparecer en la prensa de engaste o en la prueba eléctrica de final de línea, más que en la etapa de cotización.
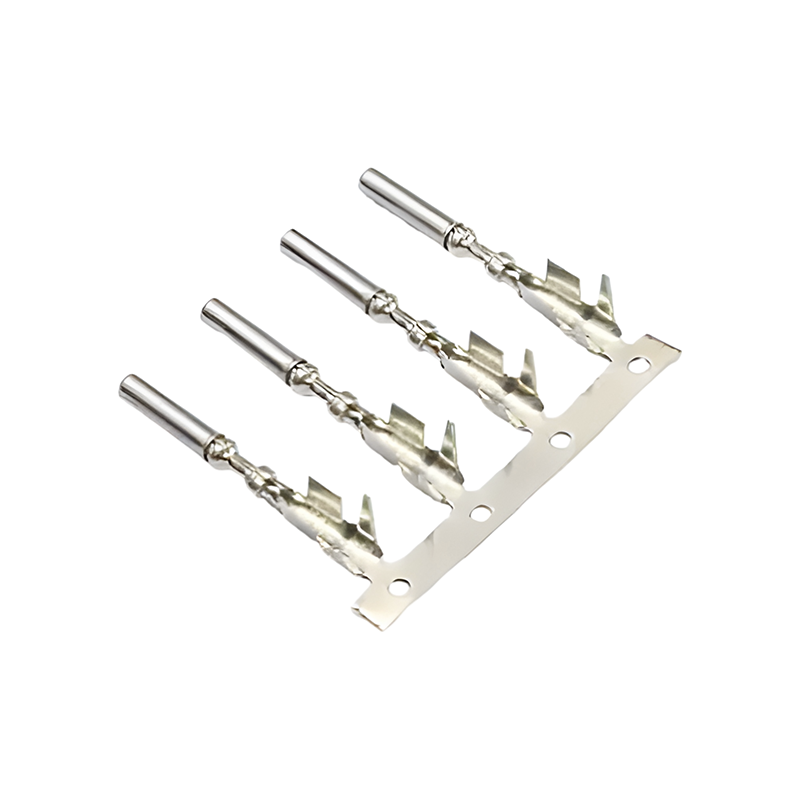
Esta referencia recorre los seis parámetros que definen una familia de terminales para un conector automotriz de alambre de 0,25–0,35 mm² —una fuerza de inserción y extracción acoplada de 0,5–4 N, un espesor de preestañado de 2–6 µm, contacto de CuNi3Si y resorte de SUS301, una declaración RoHS y empaque en carrete de 5.000 piezas— y expone cómo un comprador verifica cada valor contra la muestra física. Está escrita para la etapa de evaluación a ejecución, donde la especificación ya está fijada y el riesgo restante es si la pieza entregada la cumple.
Por qué la RFQ pesa más que la hoja de datos
El terminal es la mitad de un engaste. El rendimiento eléctrico y mecánico final pertenece a la combinación de terminal, alambre y herramienta de engaste, por lo que un terminal que cumple su propio plano aún puede fallar en un arnés si el alambre queda fuera de la ventana del barril o si la altura de engaste está ajustada para un diámetro de aislamiento distinto. La RFQ es el único documento que vincula los tres, y por eso la confirmación de parámetros corresponde allí y no en una nota al pie del catálogo del proveedor.
Se derivan dos consecuencias. Un terminal cotizado sin un rango de conductor declarado no es comparable con uno cotizado con él, porque la geometría del barril de engaste es distinta. Y un parámetro medido en condiciones no declaradas no puede aceptarse ni rechazarse; la fuerza acoplada, en particular, cambia con la velocidad de acoplamiento, el recubrimiento y el acondicionamiento de la muestra. Vale la pena resolver ambos puntos por escrito antes de iniciar la negociación de precios.
Los seis parámetros de un vistazo
Una RFQ completa de terminal para esta aplicación fija los siguientes valores. La tabla los reitera en la forma en que un comprador puede verificarlos contra una muestra y un informe de primera pieza.
| Parámetro | Valor en esta RFQ | Qué debe confirmarse | Por qué importa |
|---|---|---|---|
| Rango de conductor | 0,25–0,35 mm² | Sección transversal del conductor, diámetro exterior del aislamiento, longitud de pelado, altura de engaste | Decide si el barril engasta el alambre que realmente usa el arnés |
| Fuerza de inserción / extracción acoplada | 0,5–4 N | Dirección, velocidad de acoplamiento, acondicionamiento de la muestra, número de ciclos | Define tanto el acoplamiento del contacto como la ergonomía del ensamble |
| Espesor de preestañado | 2–6 µm | Método y ubicación de medición, estaño mate o refundido, capa inferior | Controla el margen contra corrosión, la fricción de inserción y la soldabilidad |
| Material del contacto y del resorte | Contacto de CuNi3Si, resorte de SUS301 | Certificado de laminador, qué elemento lleva qué aleación, trazabilidad del lote | Rige la retención del resorte y la estabilidad de la resistencia con la temperatura |
| Cumplimiento | Declaración RoHS | Lista de sustancias, alcance del informe de ensayo, números de pieza, fechas de vigencia | Separa el cumplimiento del producto de la certificación del sistema de gestión |
| Empaque en carrete | 5.000 piezas por carrete | Paso y ancho de cinta, orientación, política de empalmes, tramo inicial y tramo final | Afecta los cambios de carrete, los puntos de empalme y el tiempo de actividad de la línea |
Rango de conductor 0,25–0,35 mm²: qué acepta realmente el barril de engaste
Una indicación de 0,25–0,35 mm² describe el conductor, no el alambre terminado. El barril también debe aceptar el diámetro exterior del aislamiento, y en un conector sellado un sello independiente tiene su propia ventana de alambre. Una RFQ que cotiza solo la sección transversal deja dos variables abiertas: el diámetro de aislamiento que fija la longitud de pelado y el ancho de engaste, y el diámetro interior del sello que decide si el ensamble es hermético al agua.
Solicite cuatro números en lugar de uno —rango de conductores, rango de diámetro exterior del aislamiento, longitud de pelado y altura de engaste— y añada la fuerza de tracción del engaste junto con su método de ensayo. La fuerza de tracción es el criterio de aceptación habitual en la inspección de recepción, y es lo primero que falla cuando el barril de engaste se ha dimensionado para un número de hebras diferente.
Los hábitos de unidades causan aquí errores evitables. Los planos métricos especifican mm², mientras que los planos de arneses de programas norteamericanos a menudo llevan AWG. Los dos sistemas se corresponden estrechamente, pero no de forma idéntica, por lo que una ventana de 0,25–0,35 mm² debe convertirse explícitamente en la RFQ en lugar de inferirse por costumbre a partir del tamaño AWG más cercano. Un terminal aceptado con una conversión aproximada es un terminal aceptado fuera de su rango declarado.
Fuerza de inserción y extracción del par acoplado 0,5–4 N
La fuerza de inserción es la fuerza necesaria para acoplar un terminal macho y uno hembra; la fuerza de extracción es la fuerza necesaria para separarlos. Ambas son propiedades del par acoplado, medidas sobre el sistema de contacto, y ninguna equivale a la retención del terminal en la carcasa —la fuerza que mantiene un terminal engastado asentado en su cavidad—. Tratar las dos como un solo número es un error frecuente en la RFQ, y necesitan líneas separadas en el plano.
El límite inferior de 0,5 N existe porque un par de contactos necesita suficiente fuerza normal para engancharse y atravesar la película superficial en la interfaz. El límite superior de 4 N protege el conjunto: una fuerza elevada por circuito se acumula en una carcasa de conector automotriz multipin, aumenta el riesgo de terminales doblados o de elementos de bloqueo dañados durante el acoplamiento, y traslada el esfuerzo de inserción al operador de línea. La ventana es, por tanto, un rango que debe mantenerse, no un objetivo que deba minimizarse.
Los valores de fuerza solo son comparables cuando las condiciones de medición los acompañan. Fije la dirección y la velocidad de acoplamiento, el número de ciclos de acondicionamiento, si la muestra está lubricada o seca, con recubrimiento o tal como se recibe, y si la medición se toma sobre un par de terminales sueltos o sobre un conjunto engastado alojado en su carcasa. Un proveedor que informa de 0,5–4 N sin esas condiciones ha informado de un número, no de una especificación.
Preestañado 2–6 µm: espesor, método y límite
El preestañado deposita estaño sobre el metal base antes del engaste. En el intervalo de 2–6 µm, proporciona un margen frente a la corrosión en la zona de contacto, un nivel de fricción controlado durante el acoplamiento y soldabilidad en los casos en que el terminal se une posteriormente a una PCB o a un empalme. El límite inferior importa porque los bordes estampados y las rebabas son donde la cobertura se adelgaza primero; el límite superior importa porque el estaño es blando, y un depósito muy grueso puede fluir en frío bajo la carga de contacto, embarrarse durante el acoplamiento y añadir coste sin añadir protección.
El espesor necesita un método de medición declarado. La fluorescencia de rayos X es rápida y no destructiva, pero informa de un promedio en el punto excitado, incluidos los bordes y la curvatura. El examen de sección transversal de una muestra montada proporciona el espesor local en la zona de contacto real y muestra cualquier subrecubrimiento. Una RFQ que solo indica el rango y no el método puede producir dos certificados totalmente conformes para dos piezas que se comportan de manera diferente en la aplicación.
Otra distinción debe figurar en el plano: el estaño mate y el estaño refundido se comportan de forma diferente en la inserción y no son intercambiables en una cotización. Cuando el requisito de corrosión o de ciclos de acoplamiento supera lo que admite un depósito de estaño de 2–6 µm, el subrecubrimiento de níquel o un acabado de contacto de oro son las alternativas habituales —ambos aparecen entre las opciones de recubrimiento de la gama de terminales de este fabricante— y la RFQ debe indicar qué acabado se aplica a qué posición de terminal, en lugar de al conector en su conjunto.
Contacto de CuNi3Si y resorte de SUS301: interpretar la designación de materiales
CuNi3Si es una aleación de cobre-níquel-silicio endurecida por precipitación que se utiliza cuando un contacto debe conservar propiedades elásticas a temperatura elevada manteniendo una conductividad útil. SUS301 es un acero inoxidable austenítico para resortes, aplicado a elementos de resorte y retención en lugar de a la trayectoria de corriente. Nombrar ambos en la RFQ es una declaración sobre la función que desempeña cada material, no una especificación decorativa.
El riesgo práctico es la sustitución. Un terminal puede fabricarse con latón o bronce fosforado y aun así engastarse, acoplarse y superar una verificación funcional a temperatura ambiente; la diferencia aparece más tarde, como pérdida de fuerza de contacto tras ciclos térmicos o como deriva de resistencia en un bucle de señal. La sustitución no autorizada de materiales es una causa documentada de no conformidad a nivel de lote en programas de conectores, junto con la omisión de la confirmación de primera pieza antes de la producción en masa.
La verificación es documental antes que física. Solicite el certificado de colada del lote de aleación, la revisión del plano que asigna CuNi3Si al contacto y SUS301 al elemento de resorte, y la confirmación de que el certificado se refiere al mismo número de pieza y revisión que la muestra objeto de examen. Después confirme funcionalmente: mida la fuerza de acoplamiento y la resistencia de contacto en una primera pieza y de nuevo después de la secuencia de acondicionamiento acordada, de modo que la designación de material se demuestre por su comportamiento y no solo por la documentación.
Documentación RoHS: qué cubre y qué no
El cumplimiento de RoHS para un terminal es una declaración de materiales, no una cualificación funcional. Lo que un comprador necesita es una declaración que enumere las sustancias restringidas, un informe de ensayo cuyo alcance nombre el metal base y el recubrimiento real de la pieza, y una declaración de los números de pieza, revisiones y rango de fechas a los que se aplican los documentos. Una declaración que cubra una familia de productos en lugar de un número de pieza es difícil de defender en la inspección de recepción.
Los certificados de sistemas de gestión son una categoría diferente. Este fabricante posee la certificación ISO 9001:2015 para el procesamiento de piezas de estampado metálico (certificado 06524Q00481R0M, válido hasta el 12 de marzo de 2027) y la certificación ambiental ISO 14001:2015 (certificado 06524E00220R0M, válido hasta el 12 de marzo de 2027), ambas emitidas a través del CFL Certification Center. Esos certificados confirman que los sistemas se auditan; no confirman que un terminal específico cumpla con RoHS. Mantener los dos tipos de documentos separados en la RFQ evita la situación habitual en la que un certificado de calidad se archiva como evidencia de cumplimiento de sustancias.
Cuando un programa también conlleve requisitos REACH o libres de halógenos, añádalos a la misma línea de la RFQ para que una sola declaración cubra los tres. Restringir sustancias en un documento y divulgarlas en otro crea una brecha que solo aparece en la propia revisión de cumplimiento del cliente.
Bobinas de 5.000 piezas: un embalaje que cambia la cotización
La cantidad por bobina es una unidad de embalaje, no un mínimo de pedido. Este fabricante cotiza una cantidad mínima de pedido de 500 piezas, mientras que una bobina de 5.000 piezas describe cómo se presentan los terminales a la máquina de engaste. Tratar ambas cifras como el mismo número conduce a un compromiso de pedido innecesario o a una bobina que debe rebobinarse antes de la producción.
Los detalles de embalaje que deben incluirse en la RFQ incluyen el paso y el ancho de la cinta portadora, la orientación de las cavidades, la longitud de la cinta inicial y de la cinta final, la política de empalmes y el embalaje con control de humedad utilizado para los terminales sellados. Cada uno afecta el rendimiento de la línea. Una bobina más corta significa más cambios de bobina por turno; una política de empalmes no especificada significa que aparecen puntos de empalme donde el cliente no los había previsto; una orientación incorrecta de las cavidades impide por completo que el aplicador indexe.
La verificación de recepción es sencilla y merece estandarizarse: cotejar la etiqueta de la bobina con la orden de compra y con la muestra sellada, contar por peso o con contador, registrar el número de empalmes, comprobar la fuerza de despegue de la cinta y confirmar que el terminal de la cinta coincide con la revisión aprobada. En una bobina de 5.000 piezas, el plan de muestreo debe cubrir el inicio, la mitad y el final de la cinta, porque la tensión de la cinta y el asiento en las cavidades pueden desviarse a lo largo de una tirada larga.
Verificación de los parámetros con la muestra
La verificación de muestras funciona mejor como una secuencia fija que como un juicio discrecional. Bloquear la lista de materiales, el plano y los indicadores de rendimiento en el contrato; completar una inspección de primera pieza antes de la producción en masa; inspeccionar los bienes entrantes conforme a una norma de muestreo AQL acordada; y conservar una muestra sellada firmada por ambas partes.
En la muestra física, cinco comprobaciones cubren la mayor parte de la exposición. Mida la altura y la anchura del engaste del conductor con respecto al plano. Mida la fuerza de inserción y extracción acopladas en un par acondicionado, a la velocidad de acoplamiento indicada en la especificación. Mida el espesor de estaño en la zona de contacto mediante el método acordado, no en la zona plana conveniente más cercana. Confirme la aleación con el certificado del laminador y cotejarla con la revisión del plano. Conserve una bobina completa o un tramo de cinta como referencia de embalaje.
Dos condiciones determinan si esos resultados significan algo. Las condiciones de medición de la muestra deben coincidir con las condiciones del plano: una muestra lubricada comparada con una especificación en seco no es una comparación. Y la muestra debe proceder de utillaje de producción: una muestra prototipo o ensamblada a mano puede cumplir todos los números mientras que el utillaje en serie produce un barril de engaste diferente. Solicite la identificación de la herramienta o cavidad que produjo la muestra y regístrela junto a la muestra sellada.
Notas de aplicación: circuitos de señal de baja tensión y circuitos de vehículos de nueva energía
La ventana de 0,25–0,35 mm² es una ventana de grado señal. Se adapta a alimentaciones de sensores, CAN y otras líneas de control de baja tensión y a la electrónica de carrocería, donde el requisito es una resistencia de contacto baja y estable, más que la capacidad de corriente. En estos circuitos, el modo de fallo habitual no es un circuito abierto, sino una resistencia de contacto que se desvía y produce pérdida intermitente de la señal, por lo que la estabilidad de la resistencia tras ciclos térmicos importa más que cualquier lectura única a temperatura ambiente.
Los circuitos de vehículos de nueva energía se sitúan al otro lado de esa frontera. Las rutas de tracción y carga necesitan contactos de aleación de cobre de calibre grueso y baja resistencia, función de enclavamiento de alta tensión, carcasas selladas clasificadas para entrada de agua y polvo, y funcionamiento continuo en un intervalo aproximado de −40 °C a 125 °C. La ventana de fuerza de 0,5–4 N y el estañado previo de 2–6 µm siguen siendo relevantes para las señales y los circuitos auxiliares alrededor de esos sistemas, pero no deben trasladarse a los contactos de alta corriente en sí.
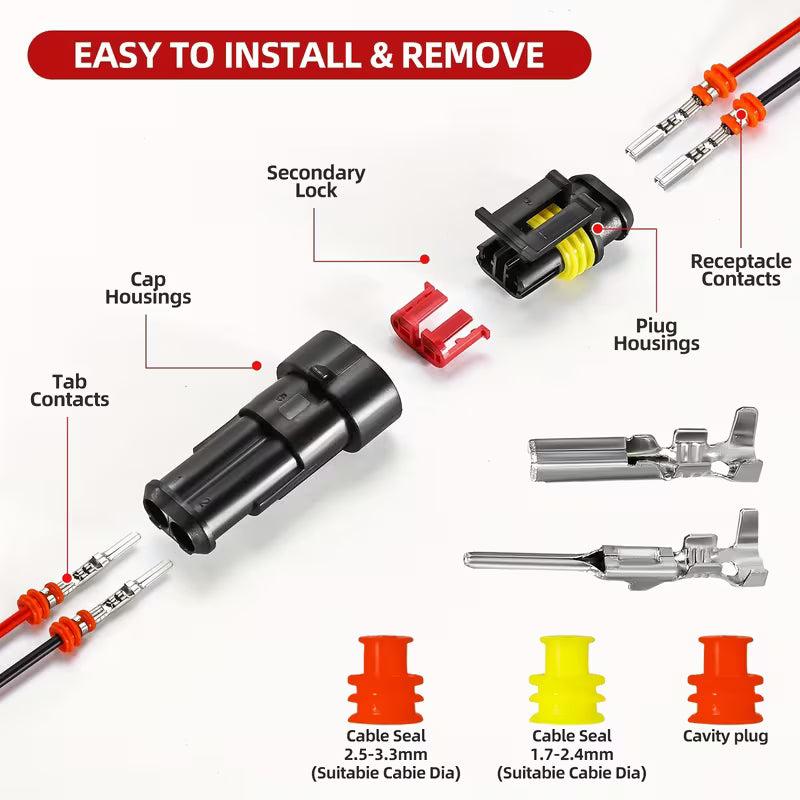
El sellado añade una tercera variable. En un conector automotriz con carcasa sellado, el cable pasa a través de un sello con su propio rango de diámetro interior, por lo que la ventana efectiva de cable del conjunto es la intersección del rango del barril del terminal y el rango del sello —no solo el rango del terminal. Una RFQ que especifica el rango de cable del terminal pero no el diámetro interior del sello puede cumplir plenamente sobre el papel y aun así presentar fugas en servicio.

Qué capacidad del proveedor contribuye al conjunto de parámetros
Una vez fijados los parámetros, la pregunta restante es si el proveedor puede mantenerlos a lo largo de un año de producción. Tres hechos de capacidad son directamente relevantes. El estampado y el moldeo por inyección se realizan en una misma planta de producción, por lo que las tolerancias del terminal y de la carcasa se controlan dentro de un único sistema de calidad en lugar de negociarse entre dos proveedores. La capacidad se declara en 100 millones de piezas al mes para la producción de terminales de conector y piezas de inyección, con un plazo de entrega de 15–20 días —suficiente para comprobar si el volumen anual de un programa deja margen para carretes, stock de seguridad y cambios de ingeniería. Y la medición en proceso utiliza medición CCD en línea al 100 %, que es lo que permite verificar lote a lote una ventana de 0,5–4 N y un rango de espesor de 2–6 µm, en lugar de hacerlo solo mediante certificado.
JDE Automotive Technology Co.,LTD es un fabricante de componentes automotrices con sede en Dongguan cuyo certificado IATF 16949:2016 (LTXNCH, emitido por Quality Austria Certification GmbH, válido hasta el 6 de septiembre de 2029) cubre piezas estampadas automotrices. Su gama incluye terminales de conector, conectores de cable automotrices, carcasas de conector y conjuntos de arnés de cableado, producidos bajo acuerdos OEM y ODM para clientes de la UE, EE. UU., Japón, Corea y China.
Referencia de normas y contexto de mercado
Dos referencias externas resultan útiles al redactar la sección de pruebas de una RFQ. USCAR2-7, publicada por SAE International, es una especificación de desempeño para sistemas de conectores eléctricos automotrices que abarca pruebas durante el desarrollo, la producción y el análisis de campo; proporciona al comprador una base identificada para las pruebas de fuerza, térmicas y de durabilidad, en lugar de una lista de pruebas específica del proveedor. A nivel de mercado, la perspectiva de Mordor Intelligence para 2026 sitúa el mercado mundial de terminales automotrices en 28.590 millones de USD. Esa cifra es un agregado dependiente del alcance —las casas de investigación definen los terminales de manera diferente, y las estimaciones solo de conectores son considerablemente menores—, por lo que pertenece a una discusión de estrategia de abastecimiento, no a una especificación de terminal.
Dónde termina el conjunto de parámetros
Vale la pena enunciar claramente tres límites. La ventana de 0,25–0,35 mm² no se extiende a circuitos de potencia o tracción sin una validación independiente. La ventana de fuerza de acoplamiento de 0,5–4 N se define en una condición de acoplamiento declarada y no debe suponerse para otras condiciones. Y el preestañado de 2–6 µm es una elección de corrosión y soldabilidad: cuando los ciclos de acoplamiento o la exposición a temperatura superan lo que el estaño admite, la subcapa de níquel o el acabado de contacto en oro son la sustitución adecuada, y ese cambio requiere su propia aprobación por escrito, no una nota en la orden de compra.
Conclusión
La disciplina de parámetros en una RFQ de terminales no es burocracia. Cada uno de los seis valores —rango de cable, fuerza de acoplamiento, espesor del preestañado, designación de aleación, alcance de RoHS y cantidad por carrete— corresponde a un modo de falla que resulta más económico prevenir en el plano que contener en una línea de arneses. Un proveedor que declare las condiciones de medición, nombre el lote de aleación y conserve una muestra sellada frente al utillaje de producción está respondiendo a la pregunta de adquisición que importa, diga lo que diga la cotización.
Hay disponible un folleto en PDF de la empresa y de sus productos para descargar: folleto de JDE Automotive Technology.
Preguntas frecuentes
¿Qué tamaños de cable debe especificar una RFQ para un terminal de conector automotriz?
Especifique el rango del conductor, el rango del diámetro exterior del aislamiento, la longitud de pelado y la altura del engaste; luego añada la fuerza de extracción del engaste y su método de prueba. Una ventana de conductor como 0,25–0,35 mm² describe solo el metal; el barril y el utillaje de engaste también deben coincidir con el diámetro del aislamiento. En un conector sellado, añada por separado el rango del diámetro interior del sello, porque la ventana de cable utilizable del conjunto es la más estrecha entre el rango del terminal y el rango del sello. Convierta mm² a AWG de forma explícita en la RFQ en lugar de confiar en el tamaño equivalente más cercano.
¿Cómo debe verificarse la fuerza de inserción y extracción en el acoplamiento?
Verifíquelo en el par acoplado, en ambas direcciones, a la velocidad de acoplamiento indicada en la especificación, e indique si la muestra está lubricada o seca, chapada o tal como se recibe, y si ha pasado por ciclos de acondicionamiento. La ventana de 0,5–4 N es un rango que debe mantenerse, no minimizarse: el límite inferior permite el acoplamiento del contacto y el barrido de la película, y el límite superior protege las carcasas multipin y los elementos de bloqueo durante el acoplamiento. Mantenga la fuerza de retención de la carcasa en una línea separada, porque es una medición diferente. Verifíquelo una vez en la primera pieza y luego mediante muestreo por lote.
¿Qué controla realmente una especificación de estañado previo de 2–6 µm?
Controla el margen de corrosión en la zona de contacto, la fricción durante el acoplamiento y la soldabilidad donde el terminal se une a una PCB o a un empalme. El límite inferior importa porque los bordes estampados y las rebabas son donde la cobertura se adelgaza primero; el límite superior importa porque el estaño blando puede fluir en frío bajo la carga del contacto y esparcirse durante el acoplamiento. Especifique el método de medición así como el rango, ya que la fluorescencia de rayos X informa un promedio de área mientras que el examen de sección transversal da el espesor local en la zona de contacto. Indique si se aplica estaño mate o refundido, y nombre la subcapa si se utiliza una.
¿Puede un proveedor de terminales cambiar la aleación de contacto sin aprobación?
La sustitución sin aprobación escrita es una causa documentada de no conformidad a nivel de lote, por lo que el contrato debe bloquear la lista de materiales, la revisión del plano y los indicadores de desempeño, y prohibir el reemplazo de materiales sin permiso escrito. El latón o el bronce fosforado pueden engarzar y acoplar de forma aceptable a temperatura ambiente, aunque se comportan de manera diferente tras ciclos térmicos, por lo que la designación de la aleación debe demostrarse dos veces: documentalmente mediante el certificado del laminador vinculado al número de pieza y a la revisión, y funcionalmente mediante la fuerza de acoplamiento y la resistencia de contacto medidas antes y después de la secuencia de acondicionamiento acordada.
¿Cómo se verifica el embalaje en carrete de 5.000 piezas a la recepción?
Haga coincidir la etiqueta del carrete con la orden de compra y con la muestra sellada, cuente por peso o con contador, registre el número de empalmes, verifique la fuerza de despegue de la cinta y confirme que el terminal de la cinta corresponde a la revisión aprobada. Tome muestras del inicio, la mitad y el final de la cinta, porque la tensión de la cinta y el asentamiento en las cavidades pueden desviarse a lo largo de una tirada larga. Tenga en cuenta que la cantidad por carrete es una unidad de embalaje y no un mínimo de pedido —la cantidad mínima de pedido indicada por este fabricante es de 500 piezas, mientras que un carrete de 5.000 piezas describe cómo se presentan las piezas al aplicador de engaste.
¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.