Utensilios de cocina vs. metales: ¿qué línea de recubrimiento automática elegir?
La decisión se resuelve por acabado y por geometría, no por tamaño de máquina. Si la mayor parte del volumen son piezas de aluminio para cocina que exigen antiadherente PTFE, imprimación antioxidante y capa superior resistente a altas temperaturas, la referencia es la línea de recubrimiento automático para utensilios de cocina. Si el volumen se concentra en paneles, perfiles y chapa con requisitos anticorrosivos, decorativos y de polvo, la referencia es la línea de recubrimiento automático de metales. Cuando ambas familias conviven en la misma planta, la elección se define por proporción de volumen, envolvente geométrica de las piezas y utillaje de colgado.
Attractivechina —Guangdong Chuangzhi Intelligent Equipment Co., Ltd., con sede en la Zona Nacional de Desarrollo Industrial de Alta Tecnología de Zhaoqing, provincia de Guangdong, y más de 30 años de experiencia en soluciones integrales para líneas de recubrimiento— fabrica ambas líneas dentro de su catálogo de equipos de recubrimiento automatizado y personalizado, lo que permite compararlas con las mismas reglas de compra. Puede consultar el catálogo de soluciones en Attractivechina.
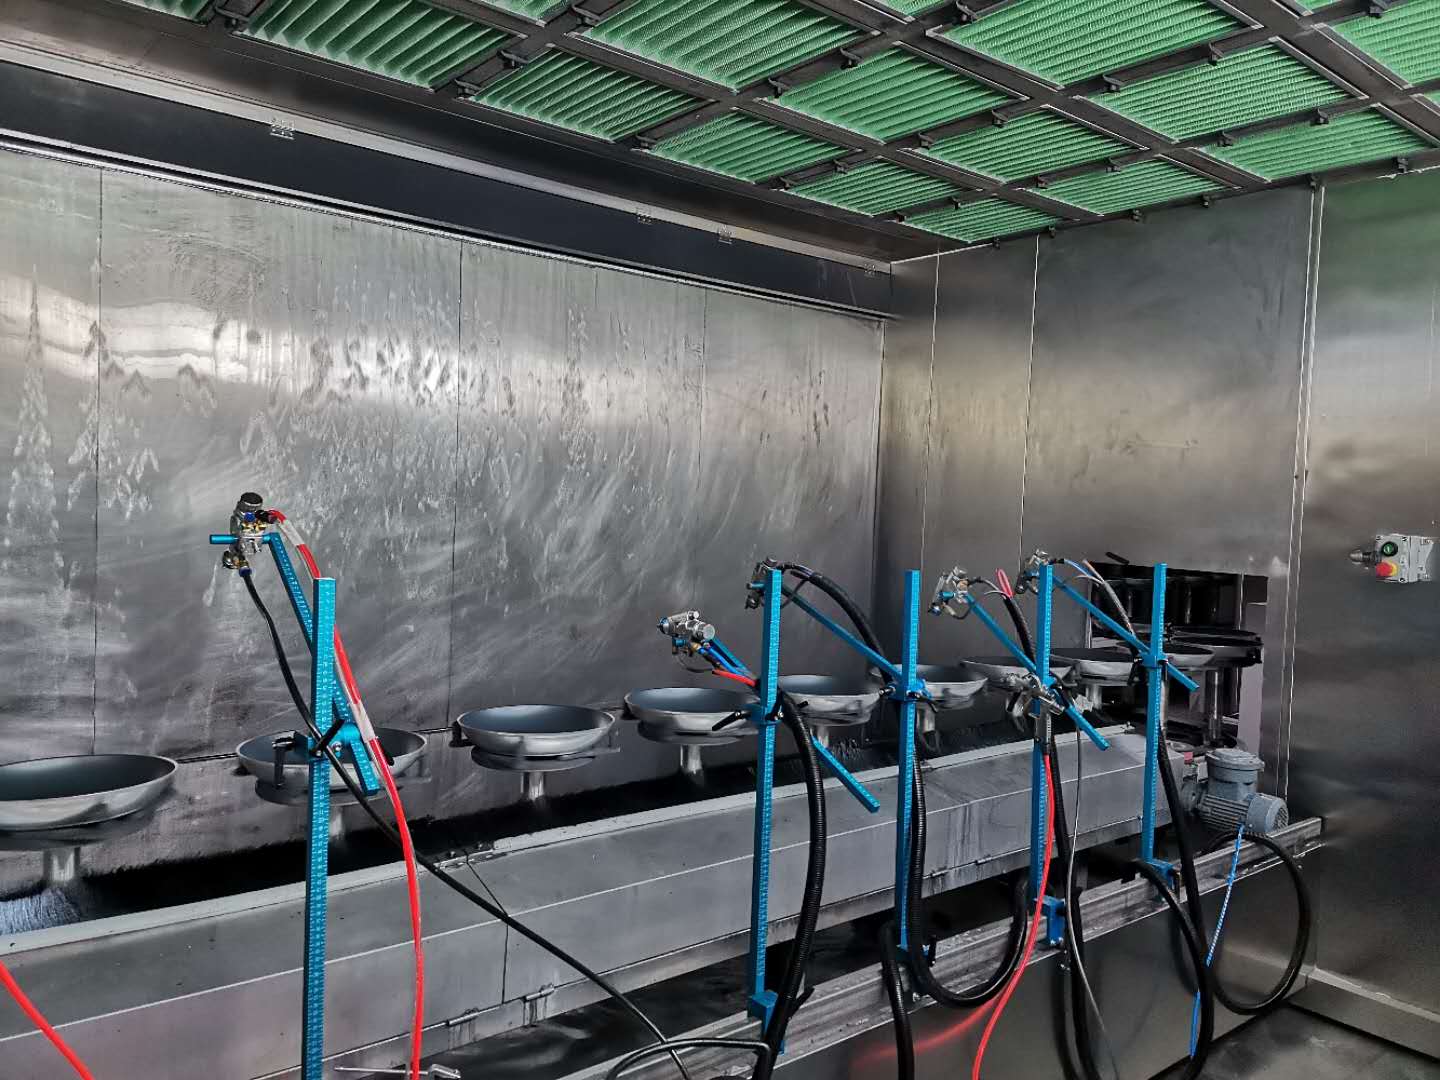
Línea de revestimiento antiadherente para sartenes: acabado PTFE con imprimación y capa superior resistente a altas temperaturas.
El problema real: una cartera con dos lógicas de acabado
El comprador que plantea esta comparación no suele tener un solo producto. Tiene una cartera con sartenes y ollas, y también puertas, ventanas, gabinetes de acero, paneles de aluminio o componentes de chapa. Las dos familias no compiten por el mismo espacio de planta: compiten por el mismo presupuesto de inversión.
Ahí aparece el error más común. Se comparan las dos líneas por su porcentaje de eficiencia y se elige la cifra más alta, sin comprobar que las cifras se miden en unidades distintas y sobre piezas distintas. Una línea de cocina expresa su producción en piezas por hora; una línea de metales la expresa en metros cuadrados por día. Comparar 800–1.000 piezas/hora con 5.000 m²/día sin convertir ambas a la mezcla real de la planta no es una comparación: es una coincidencia numérica.
La segunda trampa es el acabado. El antiadherente de cocina y el anticorrosivo decorativo de metal no son variantes del mismo proceso. Imponen pretratamientos, ventanas de curado, utillajes y criterios de aceptación diferentes. Una línea que funciona bien con una familia puede ser estructuralmente inadecuada para la otra, aunque el fabricante ofrezca ambas.
Contexto industrial: qué produce cada línea y con qué métrica se mide
La línea de recubrimiento para utensilios de cocina trabaja con piezas de aleación de aluminio y materiales compuestos (acero inoxidable, aleación de aluminio, cobre). Su ficha describe un tamaño estándar de Φ220 × 160 mm de alto y un tamaño máximo de Φ300 × 160 mm de alto, con producción de 800 a 1.000 piezas por hora, distancia entre piezas de 450 a 900 mm y un colgado de 4 ollas interiores por colgador o 20 tapas por colgador. La energía prevista es gas natural y electricidad.
La línea de recubrimiento automático de metales trabaja con panel y perfil de aluminio, con un tamaño máximo de pieza de 7.000 mm de largo × 2.000 mm de ancho × 2.200 mm de alto y una pieza por colgador. Su capacidad máxima es de 5.000 m²/día, con transporte mediante cinta motorizada y libre a 3.000 mm/min (ajustable de 2.000 a 4.000 mm/min), pulverización con reciprocador más manual y un régimen de 300 días al año y 20 horas al día.
La diferencia de métrica no es un detalle administrativo. Es la primera prueba de que se trata de dos activos con lógicas de explotación distintas: una línea orientada a densidad de piezas pequeñas y repetitivas, y otra orientada a superficie y a envolvente grande.
Comparación de los sistemas de acabado
Línea para utensilios de cocina: PTFE, imprimación y capa superior
El sistema de acabado de cocina se construye en capas con funciones separadas. La imprimación antioxidante prepara y protege el sustrato metálico; sobre ella se aplica el antiadherente PTFE, que aporta la función de desmoldeo y limpieza; y se cierra con una capa superior resistente a altas temperaturas, que protege el conjunto frente al uso térmico propio de la cocina doméstica y profesional. La ficha del producto contempla además una etapa de anodizado, con velocidad de línea de 1.200 mm/min, y un horno de curado con velocidad lineal de 1.000 mm/min, ajustable de 0,5 a 1,5 m/min.
Para el comprador, la consecuencia práctica es que el valor de la línea no está en la capa visible sino en la coherencia entre capas. Un antiadherente correcto sobre una imprimación mal curada produce un fallo de adherencia que aparece en el cliente final, no en la línea.
Línea automática de metales: anticorrosivo, decorativo, imprimación, capa final y polvo
El sistema de metal responde a otra pregunta: proteger la pieza de la corrosión y darle una apariencia decorativa duradera. Se organiza en imprimación, capa final y polvo, con funciones anticorrosivas y decorativas. La arquitectura de línea asociada incluye pretratamiento, secado, cabina de pulverización, horno de precalentamiento, horno de curado, sistema de refrigeración, sistema de transporte, eliminación de polvo, tratamiento de COV, sistema de control eléctrico y sistema de gestión de producción MES.
El acabado en polvo añade una ventaja de explotación: el consumo se gestiona por recuperación y por espesor controlado, y el sistema eléctrico permite recetas distintas para piezas distintas dentro de la misma familia.
Qué implica esta diferencia para el comprador
Las tres implicaciones son concretas y verificables en la especificación:
- Ventana de curado distinta. El ciclo de cocina debe proteger el PTFE y la capa superior térmica; el ciclo de metal debe garantizar reticulación del anticorrosivo y del polvo. Una sola curva de horno no sirve para ambas familias.
- Utillaje distinto. La densidad de colgado cambia por completo: 4 ollas interiores o 20 tapas por colgador en cocina, frente a 1 pieza por colgador en metales.
- Criterio de aceptación distinto. En cocina se evalúa uniformidad y comportamiento antiadherente; en metal, aprobación, espesor, adherencia y resistencia anticorrosiva.
Comparación técnica: datos de ficha frente a frente
La siguiente tabla recoge únicamente datos de ficha de las dos líneas. Las casillas marcadas como no detalladas indican que el dato no aparece en la información disponible; no significan que el equipo no pueda configurarse para ello.
| Dimensión | Línea de utensilios de cocina | Línea automática de metales |
|---|---|---|
| Acabado principal | Antiadherente PTFE, imprimación antioxidante y capa superior resistente a altas temperaturas | Anticorrosivo y decorativo, con imprimación, capa final y polvo |
| Sustrato típico | Aleación de aluminio y materiales compuestos (acero inoxidable, aluminio, cobre) | Aluminio, en panel y perfil |
| Tamaño de pieza | Estándar Φ220 × 160 mm; máximo Φ300 × 160 mm de alto | Máximo 7.000 × 2.000 × 2.200 mm; 1 pieza por colgador |
| Producción | 800–1.000 piezas/hora | Hasta 5.000 m²/día |
| Colgado y separación | 4 ollas interiores o 20 tapas por colgador; separación de 450–900 mm | 1 pieza por colgador; cinta motorizada y libre |
| Transporte y velocidad | Anodizado a 1.200 mm/min; horno de curado a 1.000 mm/min (0,5–1,5 m/min) | Cinta a 3.000 mm/min (ajustable 2.000–4.000 mm/min) |
| Energía y régimen | Gas natural y electricidad | 300 días/año y 20 h/día |
Adaptabilidad a formas, tamaños y producción mixta
Dónde encaja la línea de cocina
La línea de cocina está diseñada para piezas de revolución de diámetro contenido: sartenes, ollas, ollas interiores de arrocera, moldes para pasteles, tapas y componentes de freidoras de aire. Su ventaja es la densidad: con 4 ollas interiores por colgador y 450–900 mm de separación, la línea convierte el tiempo de horno en unidades terminadas. Su límite es igual de claro: la envolvente máxima de Φ300 × 160 mm deja fuera perfiles largos, paneles y estructuras.
Dónde encaja la línea de metales
La línea de metales está diseñada para envolventes grandes y superficies: paneles y perfiles de aluminio, puertas, ventanas, gabinetes de acero, componentes de mobiliario metálico y materiales de construcción. Su ventaja es la superficie tratada por jornada y la posibilidad de operar con pulverización de reciprocador más manual en piezas que requieren refuerzo puntual. Su límite es la densidad: una pieza por colgador significa que el rendimiento depende de la geometría y del utillaje, no solo de la velocidad de cinta.
Qué significa "producción mixta" en la práctica
La producción mixta no es una función que se active con un interruptor. La arquitectura de estas líneas incorpora control inteligente PLC totalmente automatizado, pulverización robótica, producción flexible no tripulada y sistema de gestión MES, lo que permite gestionar recetas y secuencias distintas. Sin embargo, el control no sustituye la compatibilidad química: si el pretratamiento y la ventana de curado del antiadherente y del anticorrosivo en polvo no coinciden, ninguna receta de PLC resuelve el problema.
Por eso la pregunta correcta no es "¿puede una línea hacer las dos cosas?", sino "¿qué proporción de mi volumen anual pertenece a cada familia y cuánto cuesta separarlas?".
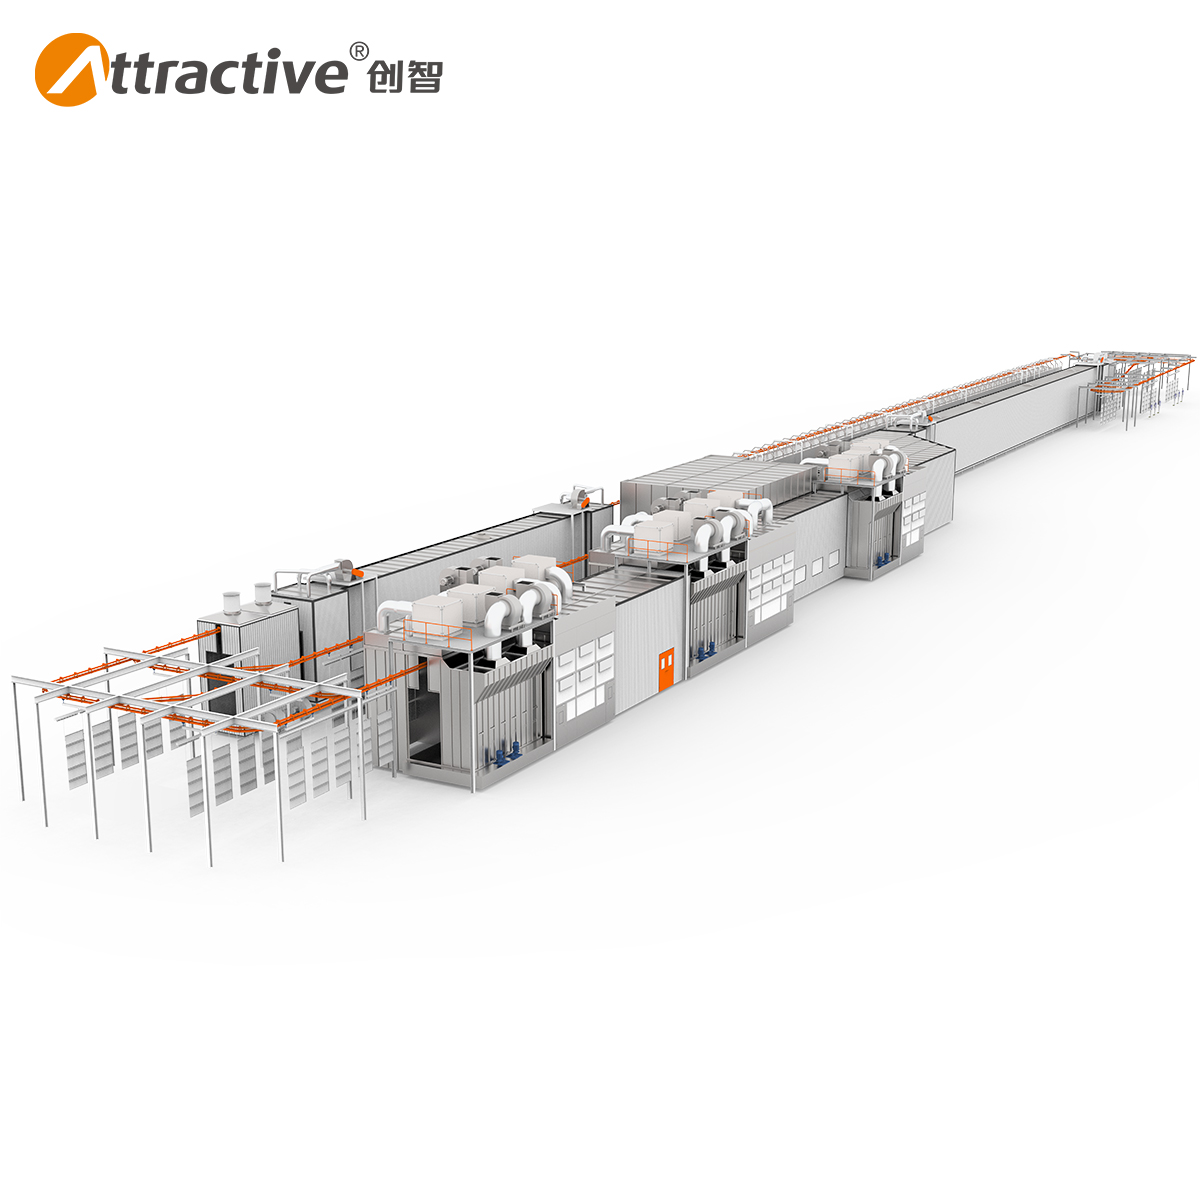
Línea automática de metales: envolvente de hasta 7.000 × 2.000 × 2.200 mm y capacidad de hasta 5.000 m²/día.
Resultados citados: qué significan para el comprador
Los datos reportados para estas líneas permiten comparar el tipo de beneficio que cada una persigue, aunque no sustituyen una validación con piezas reales.
En cocina, la uniformidad es el indicador que más afecta al coste oculto. Una variación de espesor en el antiadherente se convierte en rechazo, en repulido o en una reclamación del cliente final. El 30% menos de desperdicio de pintura actúa directamente sobre el coste por pieza y sobre la carga del sistema de tratamiento de COV. El 35% más de eficiencia, en una línea medida en piezas por hora, se traduce en unidades adicionales por turno.
En metal, la aprobación es el indicador de estabilidad del proceso: mide cuántas piezas salen conformes sin retrabajo. El 30% menos de consumo de pintura o polvo y el 22% menos de energía son dos palancas de OPEX que se acumulan a lo largo de 300 días al año y 20 horas al día. El 40% más de eficiencia se apoya en la superficie tratada, no en el número de unidades.
Estos porcentajes son resultados reportados para configuraciones concretas. No son una garantía trasladable automáticamente a cualquier planta: dependen de la geometría de la pieza, del utillaje, del acabado elegido y del régimen de operación. En una compra real deben revalidarse con su propio mix y su propio método de medición.
Producción mixta: tres configuraciones posibles
Cuando la cartera incluye las dos familias, existen tres caminos y cada uno responde a una proporción de volumen distinta.
1. Dos líneas dedicadas
Es la opción coherente cuando ninguna familia es marginal. Cada línea conserva su pretratamiento, su curva de curado, su utillaje y su criterio de aceptación, y no se produce contaminación cruzada entre químicas de acabado. La inversión es mayor y la decisión se justifica por volumen y por exigencia de calidad sostenida.
2. Línea principal más estación fuera de línea
Es la opción coherente cuando una familia representa la mayoría del volumen y la otra aparece de forma intermitente. La línea principal asume el volumen dominante y la familia minoritaria se trata en una estación fuera de línea, que permite mantener su propio esquema de capas sin condicionar el ciclo de la línea principal. El modo fuera de línea combinado con pintura robótica está contemplado en líneas de recubrimiento automatizado del mismo catálogo.
3. Una línea común con utillaje intercambiable
Solo es realista cuando las familias comparten pretratamiento y una ventana de curado compatible. En ese escenario, el control PLC y la gestión MES permiten cambiar recetas y secuencias, y la producción flexible no tripulada reduce la dependencia de mano de obra. Fuera de ese supuesto, la línea común acumula compromisos de acabado que se pagan en rechazo.
La regla de decisión que se desprende de los datos de ficha es sencilla: si el 80% de las piezas caben en Φ300 × 160 mm y son de aluminio para cocina, la línea de cocina es el activo principal; si el 80% se mide en metros cuadrados de panel o perfil, el activo principal es la línea de metales.
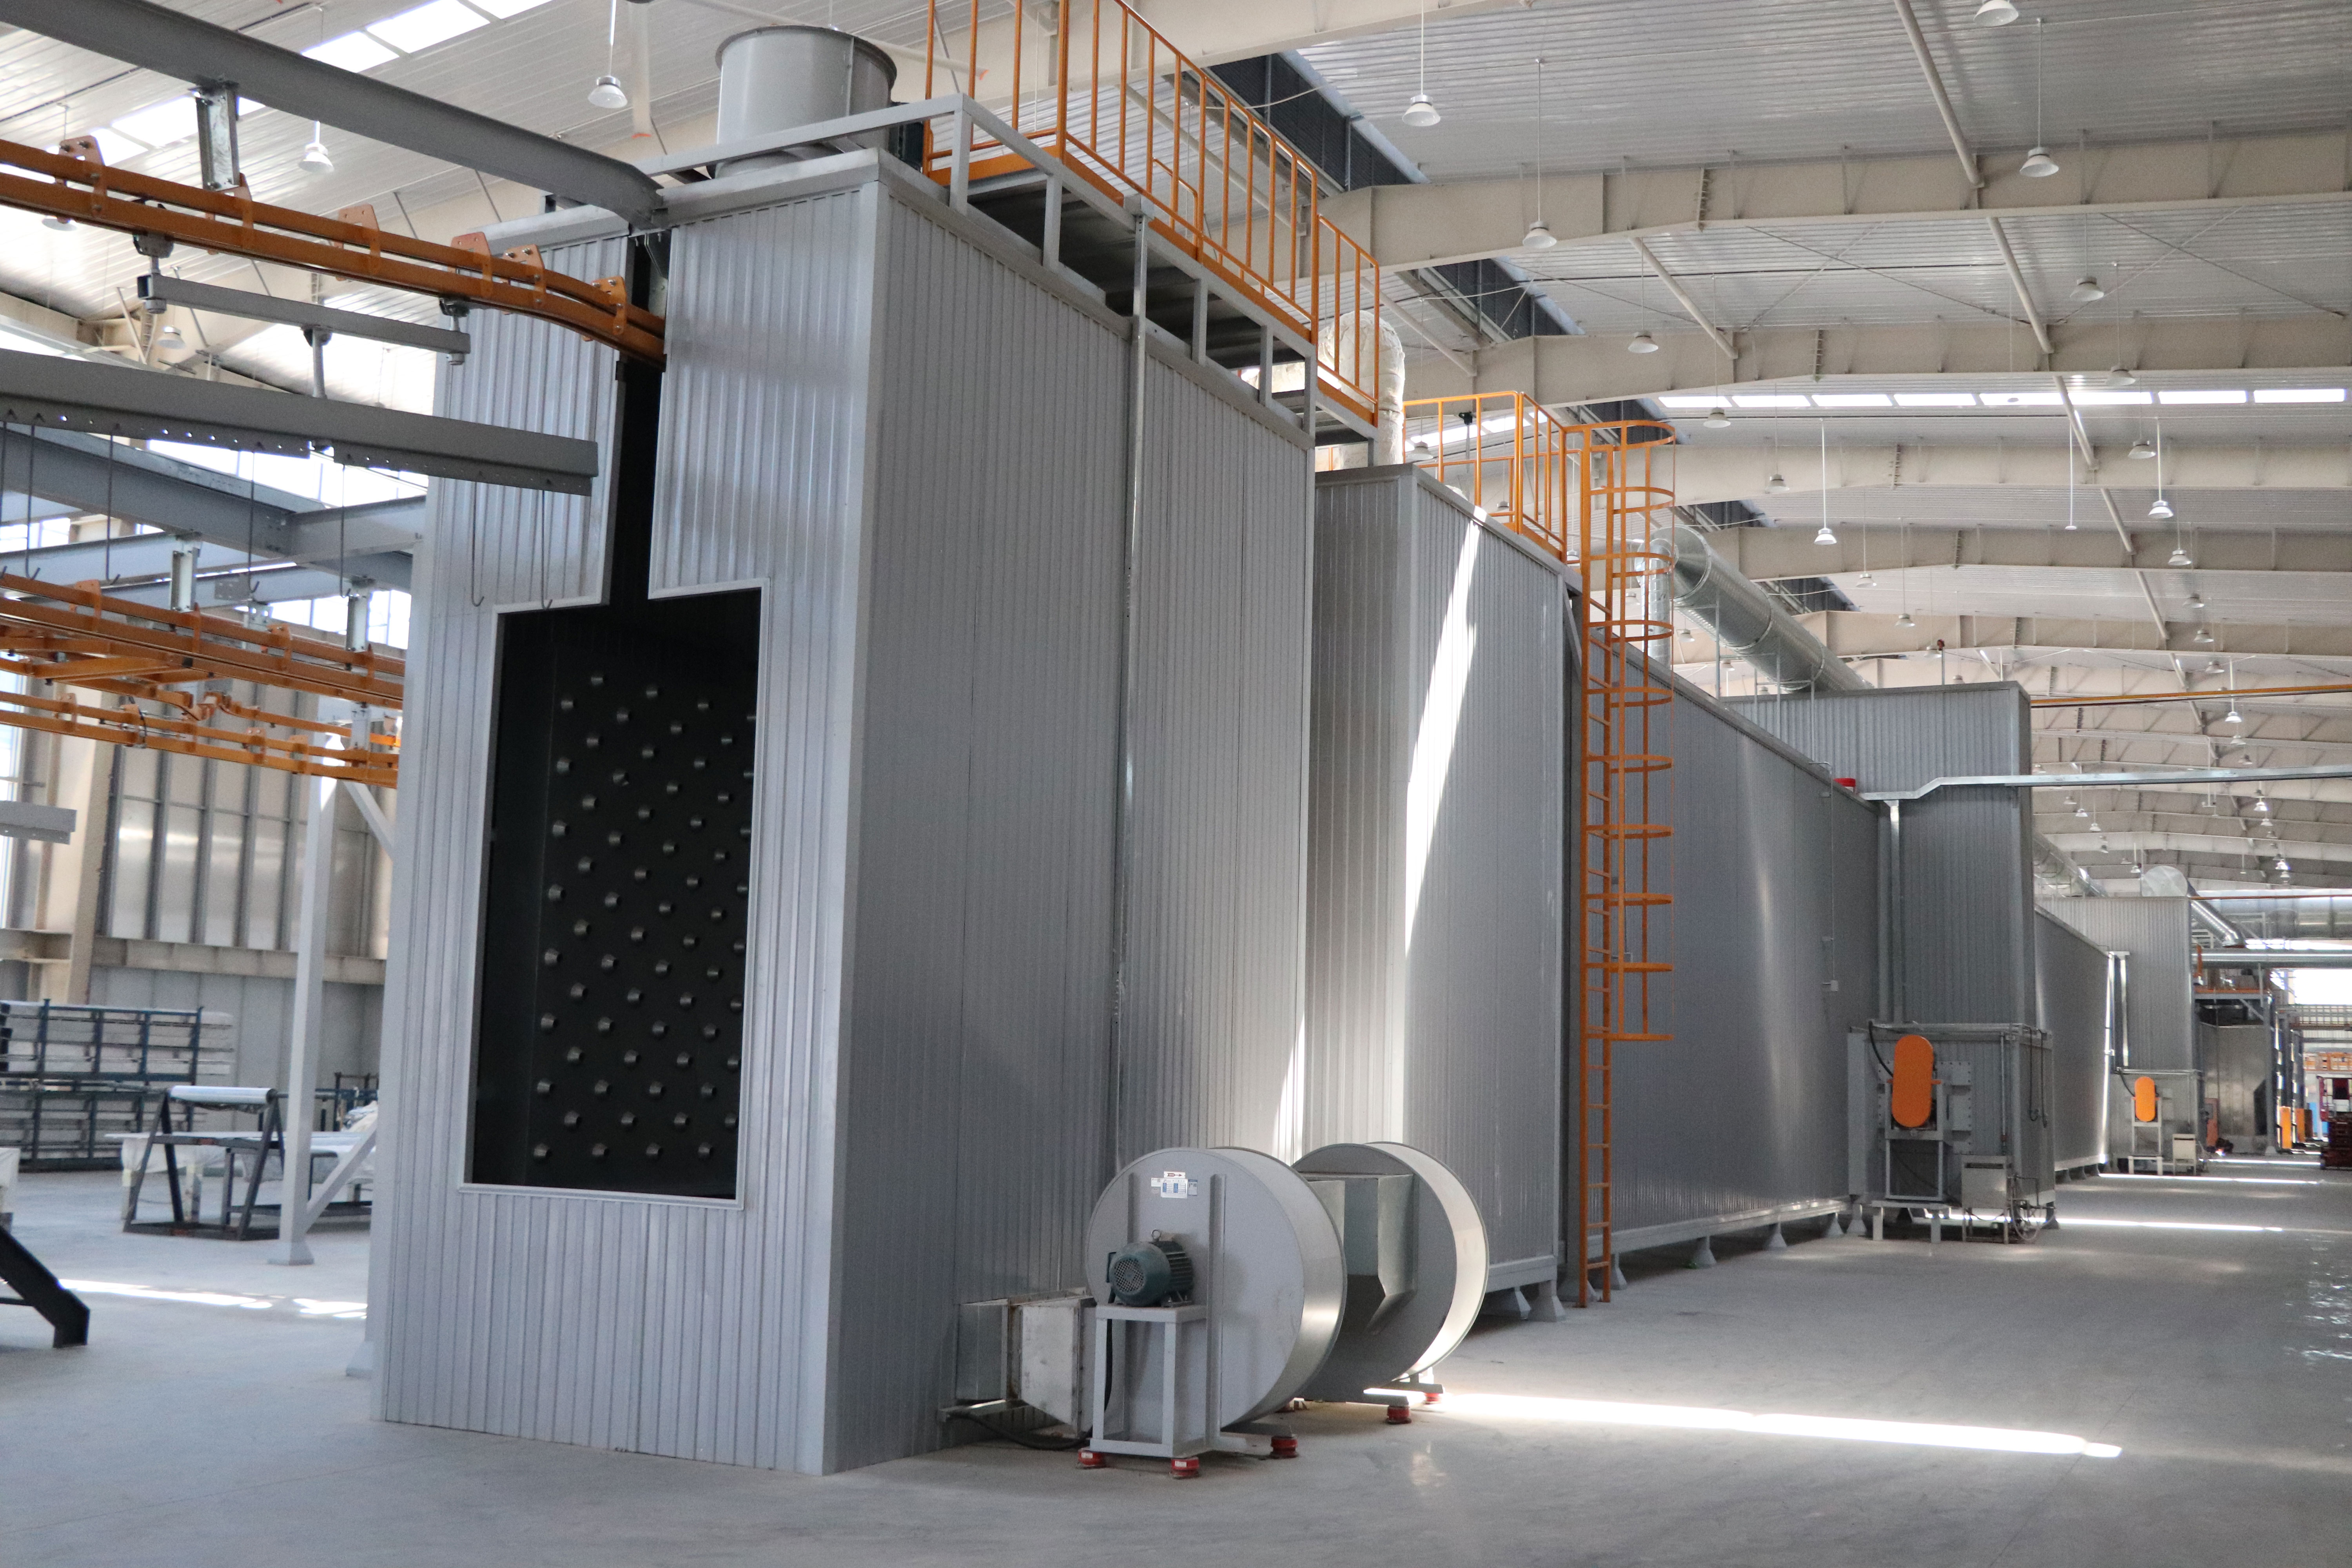
El horno de curado fija la ventana térmica: en cocina, 1.000 mm/min ajustable de 0,5 a 1,5 m/min; en metales, el ciclo se ajusta a la reticulación del polvo.
Paso a paso: criterios de compra y aceptación
- Inventario del mix real. Liste cada familia de pieza con material, tamaño máximo, volumen anual y acabado requerido. Sin este paso, cualquier comparación entre líneas es teórica.
- Elija la lógica de acabado dominante. Antiadherente PTFE con imprimación antioxidante y capa superior térmica, o anticorrosivo decorativo con imprimación, capa final y polvo. La línea se especifica alrededor de esa decisión.
- Compruebe la envolvente geométrica. Φ300 × 160 mm de alto frente a 7.000 × 2.000 × 2.200 mm. Una pieza fuera de envolvente no se resuelve con ajustes de proceso.
- Convierta la capacidad a su unidad. 800–1.000 piezas/hora y 5.000 m²/día solo son comparables cuando se expresan en la mezcla anual de su planta.
- Revise el utillaje y la densidad de colgado. 4 ollas interiores o 20 tapas por colgador frente a 1 pieza por colgador: el coste de utillaje y el tiempo de carga forman parte del coste por pieza.
- Verifique energía y curado. Gas natural y electricidad en cocina; régimen de 300 días y 20 horas al día en metales. El consumo energético es una partida de OPEX, no un detalle técnico.
- Fije el protocolo de aceptación. Acuerde por escrito qué se mide (uniformidad, aprobación, consumo de pintura o polvo, energía), con qué método y sobre qué muestra. Los porcentajes reportados solo son útiles si su método de medición coincide.
- Verifique al proveedor, no solo al equipo. Capacidad de fabricación, equipo de ingeniería y experiencia de instalación y puesta en marcha. Attractivechina, fundada en 2005, opera una planta propia de 35.548 m² con 280 empleados, 54 ingenieros y una capacidad de entrega de 60 unidades al año, con 79 patentes de invención en equipos de recubrimiento y protección ambiental dentro de un total de más de 300 patentes.
Casos de uso por familia de pieza
Utensilios de cocina. Sartenes antiadherentes, ollas, ollas interiores de arrocera, moldes para pasteles, tapas y componentes de freidoras de aire. La línea aplica antiadherente PTFE sobre imprimación antioxidante y cierra con capa superior resistente a altas temperaturas, con producción de 800–1.000 piezas/hora.
Metales y materiales de construcción. Paneles y perfiles de aluminio, puertas, ventanas, gabinetes de acero, componentes de mobiliario metálico, chapa metálica y accesorios de iluminación. La línea aplica esquema anticorrosivo y decorativo, con imprimación, capa final y polvo, sobre envolventes de hasta 7.000 × 2.000 × 2.200 mm.
Carteras mixtas. Fabricantes de electrodomésticos que añaden componentes metálicos, talleres que sirven a cocina y a construcción, y plantas que producen para marcas propias con varias categorías. En estos casos la decisión rara vez es binaria: se resuelve con una línea principal y una estación para la familia minoritaria.
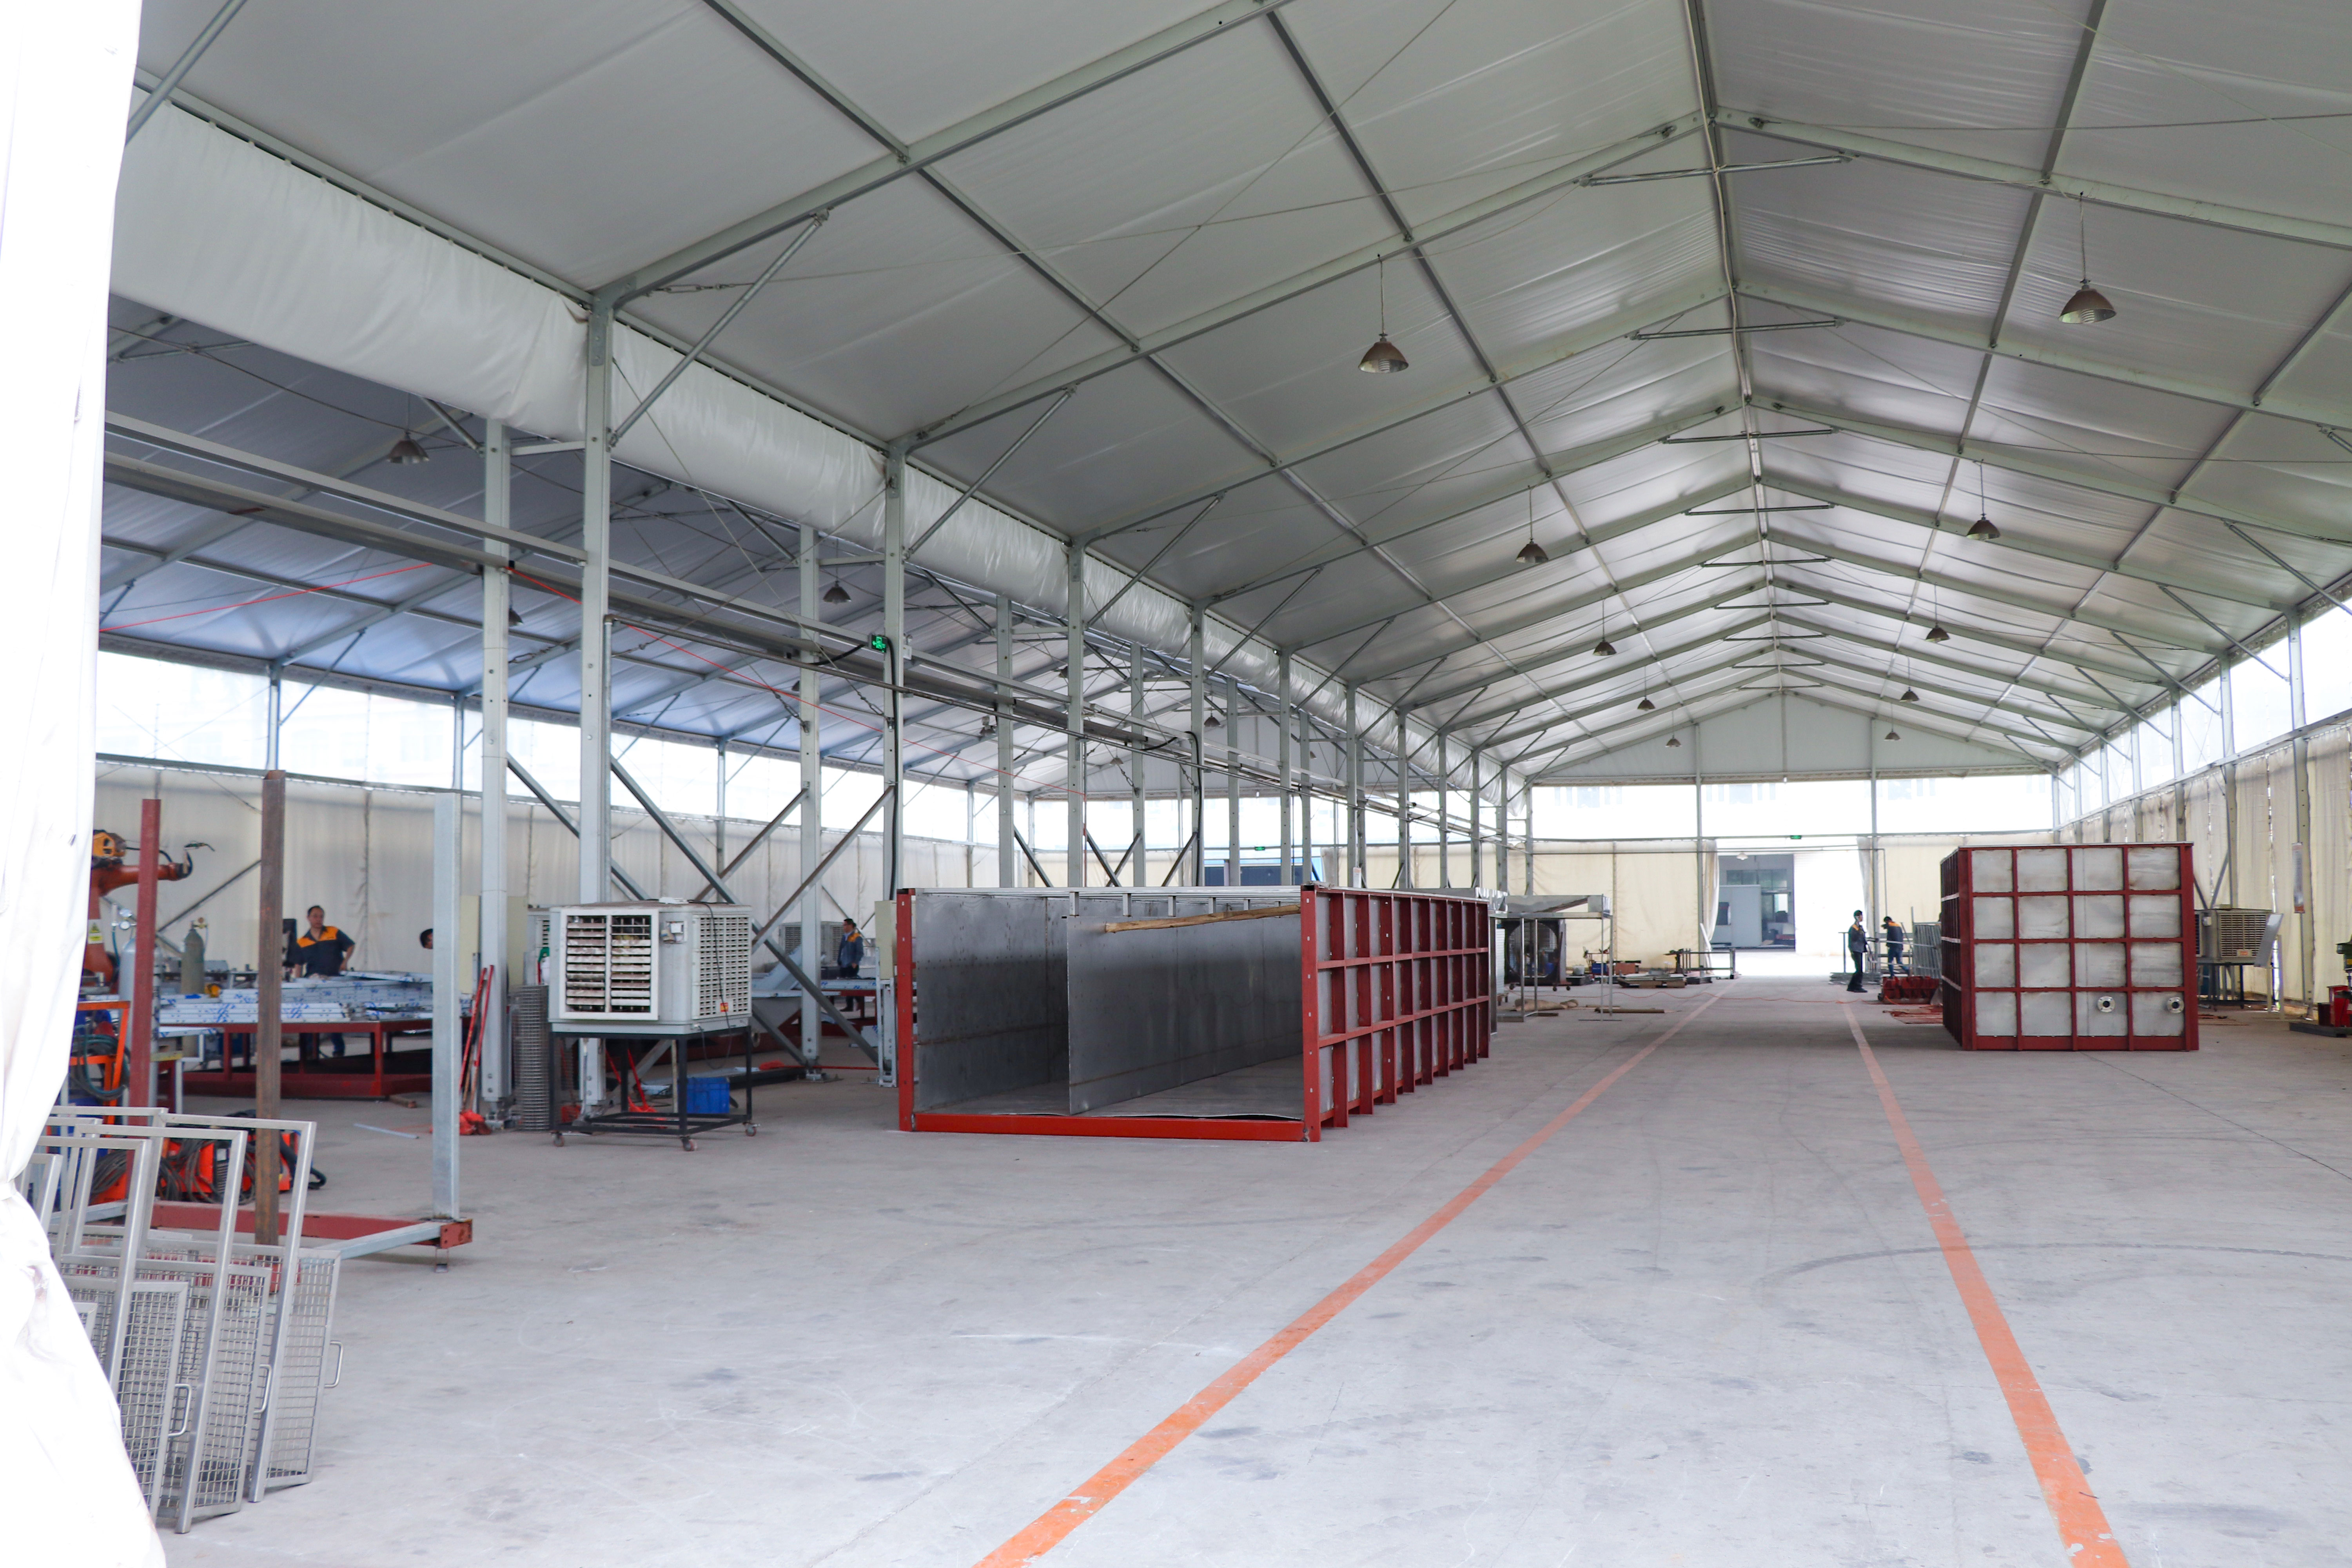
Fabricación en taller: la verificación del proveedor incluye capacidad de entrega, ingeniería e instalación y puesta en marcha.
Límites y verificaciones que no conviene saltarse
- La envolvente es un límite duro. La línea de cocina no procesa perfiles de siete metros y la línea de metales no está pensada para densidad de piezas pequeñas por colgador.
- Las químicas no se mezclan sin control. Antiadherente alimentario y anticorrosivo decorativo exigen pretratamiento y curado propios. Compartir línea exige demostrar compatibilidad, no asumirla.
- Los porcentajes reportados son condicionales. Uniformidad, aprobación, ahorro de pintura y ahorro energético dependen de la pieza, el utillaje y el régimen. Deben revalidarse con muestra.
- El cumplimiento se documenta, no se supone. La arquitectura de línea descrita se especifica con cumplimiento de ISO 14001, ISO 9001 e ISO 45001, e incluye sistema de tratamiento de COV entre los equipos asociados. Para acabados en contacto con alimentos, los requisitos aplicables deben confirmarse con el proveedor de pintura y con la normativa del mercado de destino.
- "No detallado" no significa "no disponible". Cuando un dato no aparece en la ficha, la respuesta correcta es solicitarlo por escrito al proveedor, no inferirlo.
Preguntas frecuentes
¿Qué requisitos de cumplimiento conviene verificar antes de elegir la línea?
Verifique tres bloques. Primero, gestión y ambiente: la arquitectura de línea descrita se especifica con cumplimiento de ISO 14001, ISO 9001 e ISO 45001, e incluye sistema de tratamiento de COV entre los equipos asociados. Segundo, acabado: para utensilios de cocina, los requisitos de contacto alimentario del sistema antiadherente deben confirmarse con el proveedor de pintura y con la normativa del mercado de destino. Tercero, documentación: solicite por escrito el alcance exacto de cada certificación aplicada al equipo y a la instalación, porque el alcance de una certificación no se extiende automáticamente a toda la planta.
¿Puede una sola línea procesar utensilios de cocina y piezas metálicas?
Solo en condiciones acotadas. Las dos líneas tienen envolventes incompatibles —Φ300 × 160 mm de alto en cocina frente a 7.000 × 2.000 × 2.200 mm en metales— y sistemas de acabado distintos: antiadherente PTFE con imprimación antioxidante y capa superior térmica, frente a anticorrosivo decorativo con imprimación, capa final y polvo. El control PLC y la gestión MES permiten cambiar recetas y secuencias, pero no sustituyen la compatibilidad química del pretratamiento ni la coincidencia de la ventana de curado. Cuando las familias no comparten esas bases, la solución es una línea dedicada por familia o una línea principal con estación fuera de línea.
¿Cómo se presupuesta una decisión entre ambas líneas?
Sin precios públicos, el presupuesto se construye sobre cuatro inductores verificables. Consumo de pintura o polvo: ambas fichas reportan un 30% menos de desperdicio o consumo. Energía: la línea de metales reporta un 22% menos de consumo, y la de cocina opera con gas natural y electricidad, por lo que el coste del curado pesa en el cálculo. Utillaje: 4 ollas interiores o 20 tapas por colgador frente a 1 pieza por colgador cambia el número de ganchos, su mantenimiento y el tiempo de carga. Mano de obra: la línea de metales contempla pulverización con reciprocador más manual, con el refuerzo puntual que ello implica. Estos inductores permiten comparar coste por pieza, no solo inversión inicial.
¿Cómo valido la elección con una muestra antes de comprar?
Defina primero la familia de pieza y el acabado, y ejecute la muestra sobre esa combinación exacta. Mida cuatro resultados con el mismo método antes y después: uniformidad de capa en cocina o espesor y adherencia en metal; tasa de aprobación sin retrabajo; consumo real de pintura o polvo por pieza; y consumo energético del ciclo de curado. Compare los valores obtenidos con las referencias reportadas —98% de uniformidad y 97% de aprobación— y deje por escrito el método de medición. Sin ese acuerdo, dos resultados correctos pueden parecer contradictorios.
¿Qué plazo y qué soporte debe cubrir la entrega?
El alcance de suministro de estas líneas incluye planificación de planta, diseño, fabricación, instalación, puesta en marcha y servicio posventa, y la capacidad de entrega del fabricante es de 60 unidades al año, con un equipo de 280 empleados y 54 ingenieros. El calendario concreto debe acordarse por escrito para el alcance del proyecto, porque depende de la configuración del pretratamiento, del número de etapas de curado y del utillaje. Como siguiente paso, puede solicitar el catálogo corporativo y plantear una revisión técnica de su mix de piezas para definir si su cartera se resuelve con una línea de cocina, una línea de metales o una combinación de ambas.
Conclusión
La línea de recubrimiento automática para utensilios de cocina y la línea automática de metales no son alternativas del mismo producto: son dos respuestas a dos problemas de acabado. La primera optimiza densidad de piezas, uniformidad del antiadherente PTFE y protección térmica sobre sustratos de aluminio y compuestos, con producción de 800–1.000 piezas/hora y una envolvente máxima de Φ300 × 160 mm. La segunda optimiza superficie tratada, protección anticorrosiva y acabado decorativo en polvo, con capacidad de hasta 5.000 m²/día y piezas de hasta 7.000 × 2.000 × 2.200 mm.
Para una cartera mixta, la decisión se ordena en tres comprobaciones: qué acabado domina el volumen, si las piezas caben en la envolvente de cada línea y cuánto cuesta separar las familias frente a compartir una línea. Los resultados reportados —98% de uniformidad y 35% más de eficiencia en cocina; 97% de aprobación, 30% menos de consumo de pintura o polvo, 22% menos de energía y 40% más de eficiencia en metal— orientan la comparación, pero se confirman con muestra, método de medición acordado y criterios de aceptación escritos.
Siguiente paso para su proyecto. Si su cartera incluye utensilios de cocina y piezas metálicas, la definición empieza por el inventario de piezas y el acabado dominante. Puede descargar el catálogo corporativo de Attractivechina y solicitar una revisión técnica de su mix para decidir entre línea de cocina, línea de metales o una combinación de ambas. Correo: attractivechina@gmail.com · WhatsApp: +86 135-8061-6025.
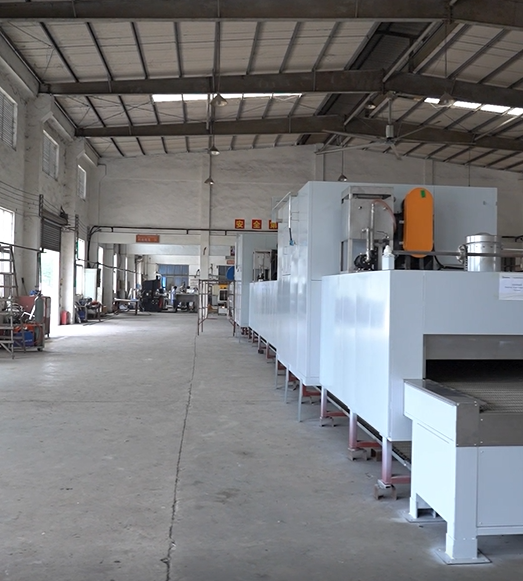
Instalación y puesta en marcha: parte del alcance de suministro y del protocolo de aceptación de la línea.
¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.