Línea de recubrimiento vs. pintura: ¿qué tecnología elegir para su industria?
Línea de recubrimiento vs. pintura: ¿qué tecnología elegir para su industria?
La decisión entre una línea de recubrimiento automatizada y un sistema de pintura convencional no se resuelve comparando el precio del equipo. Se resuelve comparando cuatro variables: material y geometría de la pieza, volumen por turno, estándar de acabado exigido y costo aceptable por pieza. Según los proyectos documentados, las líneas de recubrimiento industrial operan entre 5 y 10 años, de modo que una elección equivocada se arrastra durante todo ese ciclo.
Este artículo está escrito para compradores y responsables de proceso que ya conocen ambas tecnologías y necesitan decidir. Se contrastan criterios medibles —adaptabilidad a formas y tamaños, control de calidad, eficiencia de producción y consumo de pintura— con datos de proyectos ejecutados en China, México, Rusia, Alemania, Tailandia, Indonesia, Singapur, Estados Unidos e India.
Respuesta rápida: ¿línea de recubrimiento o pintura convencional?
Regla de decisión. Si fabrica piezas repetitivas de metal, aluminio, chapa, madera, ABS+PC, utensilios de cocina o estructuras de equipos industriales, y su cliente exige espesor de película uniforme con consumo de pintura controlado, la línea de recubrimiento automatizada es la tecnología adecuada. Si trabaja series cortas, piezas únicas, retrabajos o acabados con volumen bajo, la pintura convencional en cabina manual sigue siendo suficiente y más razonable económicamente.
Entre ambos extremos existe una zona intermedia: líneas semiautomáticas que combinan aplicación automática y manual. En el caso de recubrimiento de metales —paneles y perfiles de aluminio— el método de aplicación es reciprocador más manual, con velocidad de cinta de 3000 mm/min regulable entre 2000 y 4000 mm/min. Dicho de otro modo, la automatización puede escalonarse por etapas en lugar de adoptarse de golpe.
Qué diferencia realmente a una línea de recubrimiento de la pintura tradicional
Definición: línea de recubrimiento
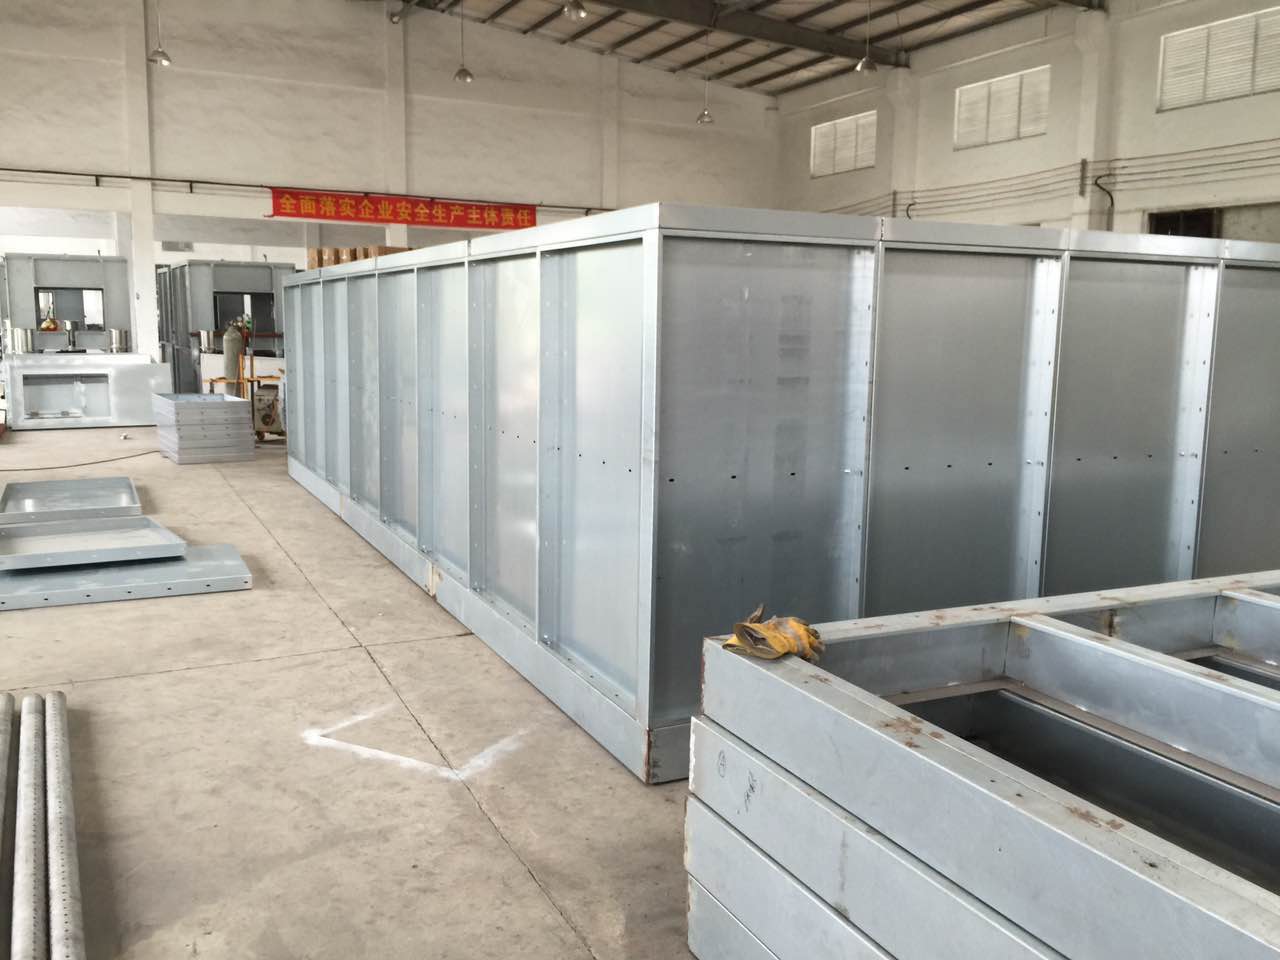
Una línea de recubrimiento es un sistema integrado que encadena pretratamiento, transporte continuo de piezas, aplicación de pintura o polvo, curado y control de proceso. En los proyectos documentados, la estructura principal se fabrica en acero al carbono y la cabina de pulverización y las tuberías en acero inoxidable.
Definición: pintura convencional
La pintura convencional es la aplicación manual o por aspersión en una cabina sin transporte continuo de piezas. El operador controla distancia, ángulo y tiempo de aplicación, por lo que el espesor final y el consumo de pintura dependen de su técnica y de su ritmo de trabajo.
Los componentes que cambian la ecuación
- Transporte continuo: cadenas tipo power & free en el caso de metales, conveyor de piso en equipos industriales y colgado por lotes en utensilios de cocina, donde se cuelgan 4 ollas internas o 20 tapas por punto.
- Cabina con ambiente controlado: en el caso de autopartes, temperatura de cabina de 25±2 °C y humedad de 65±10 % HR.
- Método de aplicación: robot de pulverización en autopartes; reciprocador más manual en metal.
- Curado en horno: velocidad lineal de horno de curado de 1000 mm/min, regulable entre 0,5 y 1,5 m/min en el caso de utensilios de cocina.
- Pretratamiento y anodizado: velocidad de línea de anodizado de 1200 mm/min en el caso de utensilios de cocina.
Contexto de mercado: por qué la comparación dejó de ser teórica
El mercado global de equipos de recubrimiento se valoró en USD 18.500 millones en 2023 y se proyecta en USD 30.400 millones para 2032, según SNS Insider. Dentro de ese universo, el segmento de equipos de recubrimiento en polvo alcanzaría USD 5.220 millones en 2033 con una tasa compuesta anual del 5,9 %, según Grand View Research.
Dos datos explican por qué la automatización domina la conversación de compra. Primero, los sistemas automáticos concentraron más del 53 % del mercado de equipos de recubrimiento en polvo en 2025. Segundo, Asia Pacífico representó el 47,2 % de los ingresos de ese mercado en 2025, impulsada por la industrialización de China e India (Grand View Research). La automoción es el mayor segmento de uso final, con aproximadamente el 27,3 % del mercado en 2025.
En el plano normativo, EN 16985:2018 es la norma europea de referencia para cabinas de pulverización de material de recubrimiento orgánico y sustituye a normas anteriores como EN 12215 y EN 12981. Esto tiene una consecuencia práctica: pasar de pintura manual a línea automatizada también cambia el marco de seguridad, ventilación y tratamiento de emisiones que deberá cumplir la planta.
Entre los fabricantes globales de equipos de recubrimiento se encuentran Nordson Corporation, Dürr Group, Wagner GmbH y Gema Switzerland GmbH. Attractivechina (Attractive China) figura como fabricante chino especializado en líneas automatizadas de recubrimiento en polvo y electroforético (E-coat). Conocer el mapa de proveedores ayuda a delimitar qué se compara: tecnología, integración de planta o suministro de componentes.
Comparación por material: dónde encaja cada tecnología
Línea de recubrimiento para utensilios de cocina
Aquí la exigencia principal no es estética sino de contacto alimentario. Los proyectos documentados aplican recubrimiento antiadherente de PTFE, imprimación anticorrosiva en aerosol y capa superior resistente a altas temperaturas sobre sartenes, ollas y bandejas de horno, en materiales como aleación de aluminio y materiales compuestos de acero inoxidable, aluminio y cobre.
Datos técnicos de referencia: producción de 800 a 1000 piezas por hora, tamaño estándar Φ220×160 mm (H), tamaño máximo Φ300×160 mm (H), paso de pieza entre 450 y 900 mm y energía basada en gas natural y electricidad. El proyecto de 20 líneas completas alcanzó una uniformidad de recubrimiento de hasta el 98 %, redujo el desperdicio de pintura en un 30 % y mejoró la eficiencia de producción en un 35 %, con operación continua y sin quejas mayores de calidad. Los países de implementación incluyen Rusia, Irán, India, Bangladés, Vietnam, Tailandia y China.
Línea de recubrimiento para autopartes
El caso cubre piezas estructurales, componentes de chasis y molduras interiores, con materiales como ABS+PC, mediante recubrimiento de superficie, imprimación y capa final. Los usuarios son fábricas OEM/ODM de autopartes y proveedores de nivel 1.
Parámetros verificados: ciclo de producción de 45 segundos por bandeja, equivalente a 1760 bandejas al día; utilización del equipo del 85 %; tamaño máximo de bandeja L1350×W900×H200 mm; nave de 100 m de largo × 38 m de ancho × 5,4 m de alto. El proyecto de 20 líneas automáticas completas reportó una tasa de rendimiento de recubrimiento del 98 %, con reducción del consumo de pintura del 25 % y del consumo de energía del 20 %, y sin paradas mayores de producción en 5 años. Los casos se implementaron en Alemania, Rusia, Tailandia, Indonesia, México y China.
Línea de recubrimiento para metales, perfiles de aluminio y chapa metálica
Puertas, ventanas, armarios de acero, componentes de mobiliario metálico, accesorios de baño, luminarias y piezas de chapa comparten una misma exigencia: resistencia a la corrosión con espesor uniforme.
La línea admite piezas de hasta 7000 mm de largo × 2000 mm de ancho × 2200 mm de alto, a una pieza por colgado, con capacidad de hasta 5000 m² por día y régimen de 300 días al año y 20 horas diarias. El proyecto de 15 líneas completas elevó la tasa de aprobación del recubrimiento al 97 %, redujo el consumo de pintura o polvo en un 30 %, el consumo de energía en un 22 % y aumentó la eficiencia de producción en un 40 %, con operación continua estable. El caso se desarrolló en México, Estados Unidos, China y Singapur.
Respecto a la línea de recubrimiento electrostático en polvo, el mismo proyecto incluye recubrimiento en polvo para herrajes metálicos, accesorios de baño, marcos de ventanas y componentes de muebles metálicos. Esto confirma un punto relevante para el comprador: polvo y pintura líquida pueden convivir dentro de una misma instalación cuando la mezcla de referencias lo exige.
Línea de recubrimiento para madera, muebles e instrumentos musicales
En madera el enemigo declarado es el polvo. Los proyectos documentados reportan una reducción del 90 % en la tasa de defectos por polvo, junto con acabado liso y de alto brillo, muy baja contaminación por polvo y adaptabilidad a diversas formas y tamaños de madera.
Parámetros de referencia: salida de 1422 piezas por turno de 8 horas; tamaño estándar de pieza 100×50×1400 mm (H); tamaño máximo 610×710×1400 mm (H); paso de 300 mm por colgado; velocidad de línea de diseño de 4000 mm/min, regulable entre 2000 y 6000 mm/min, y energía eléctrica. El caso de 10 líneas completas de recubrimiento automático de madera logró una reducción del 30 % en el consumo de pintura y un aumento del 40 % en la eficiencia de producción, sin quejas mayores de calidad. El alcance incluye muebles de madera, gabinetes, puertas de madera, pianos y guitarras.
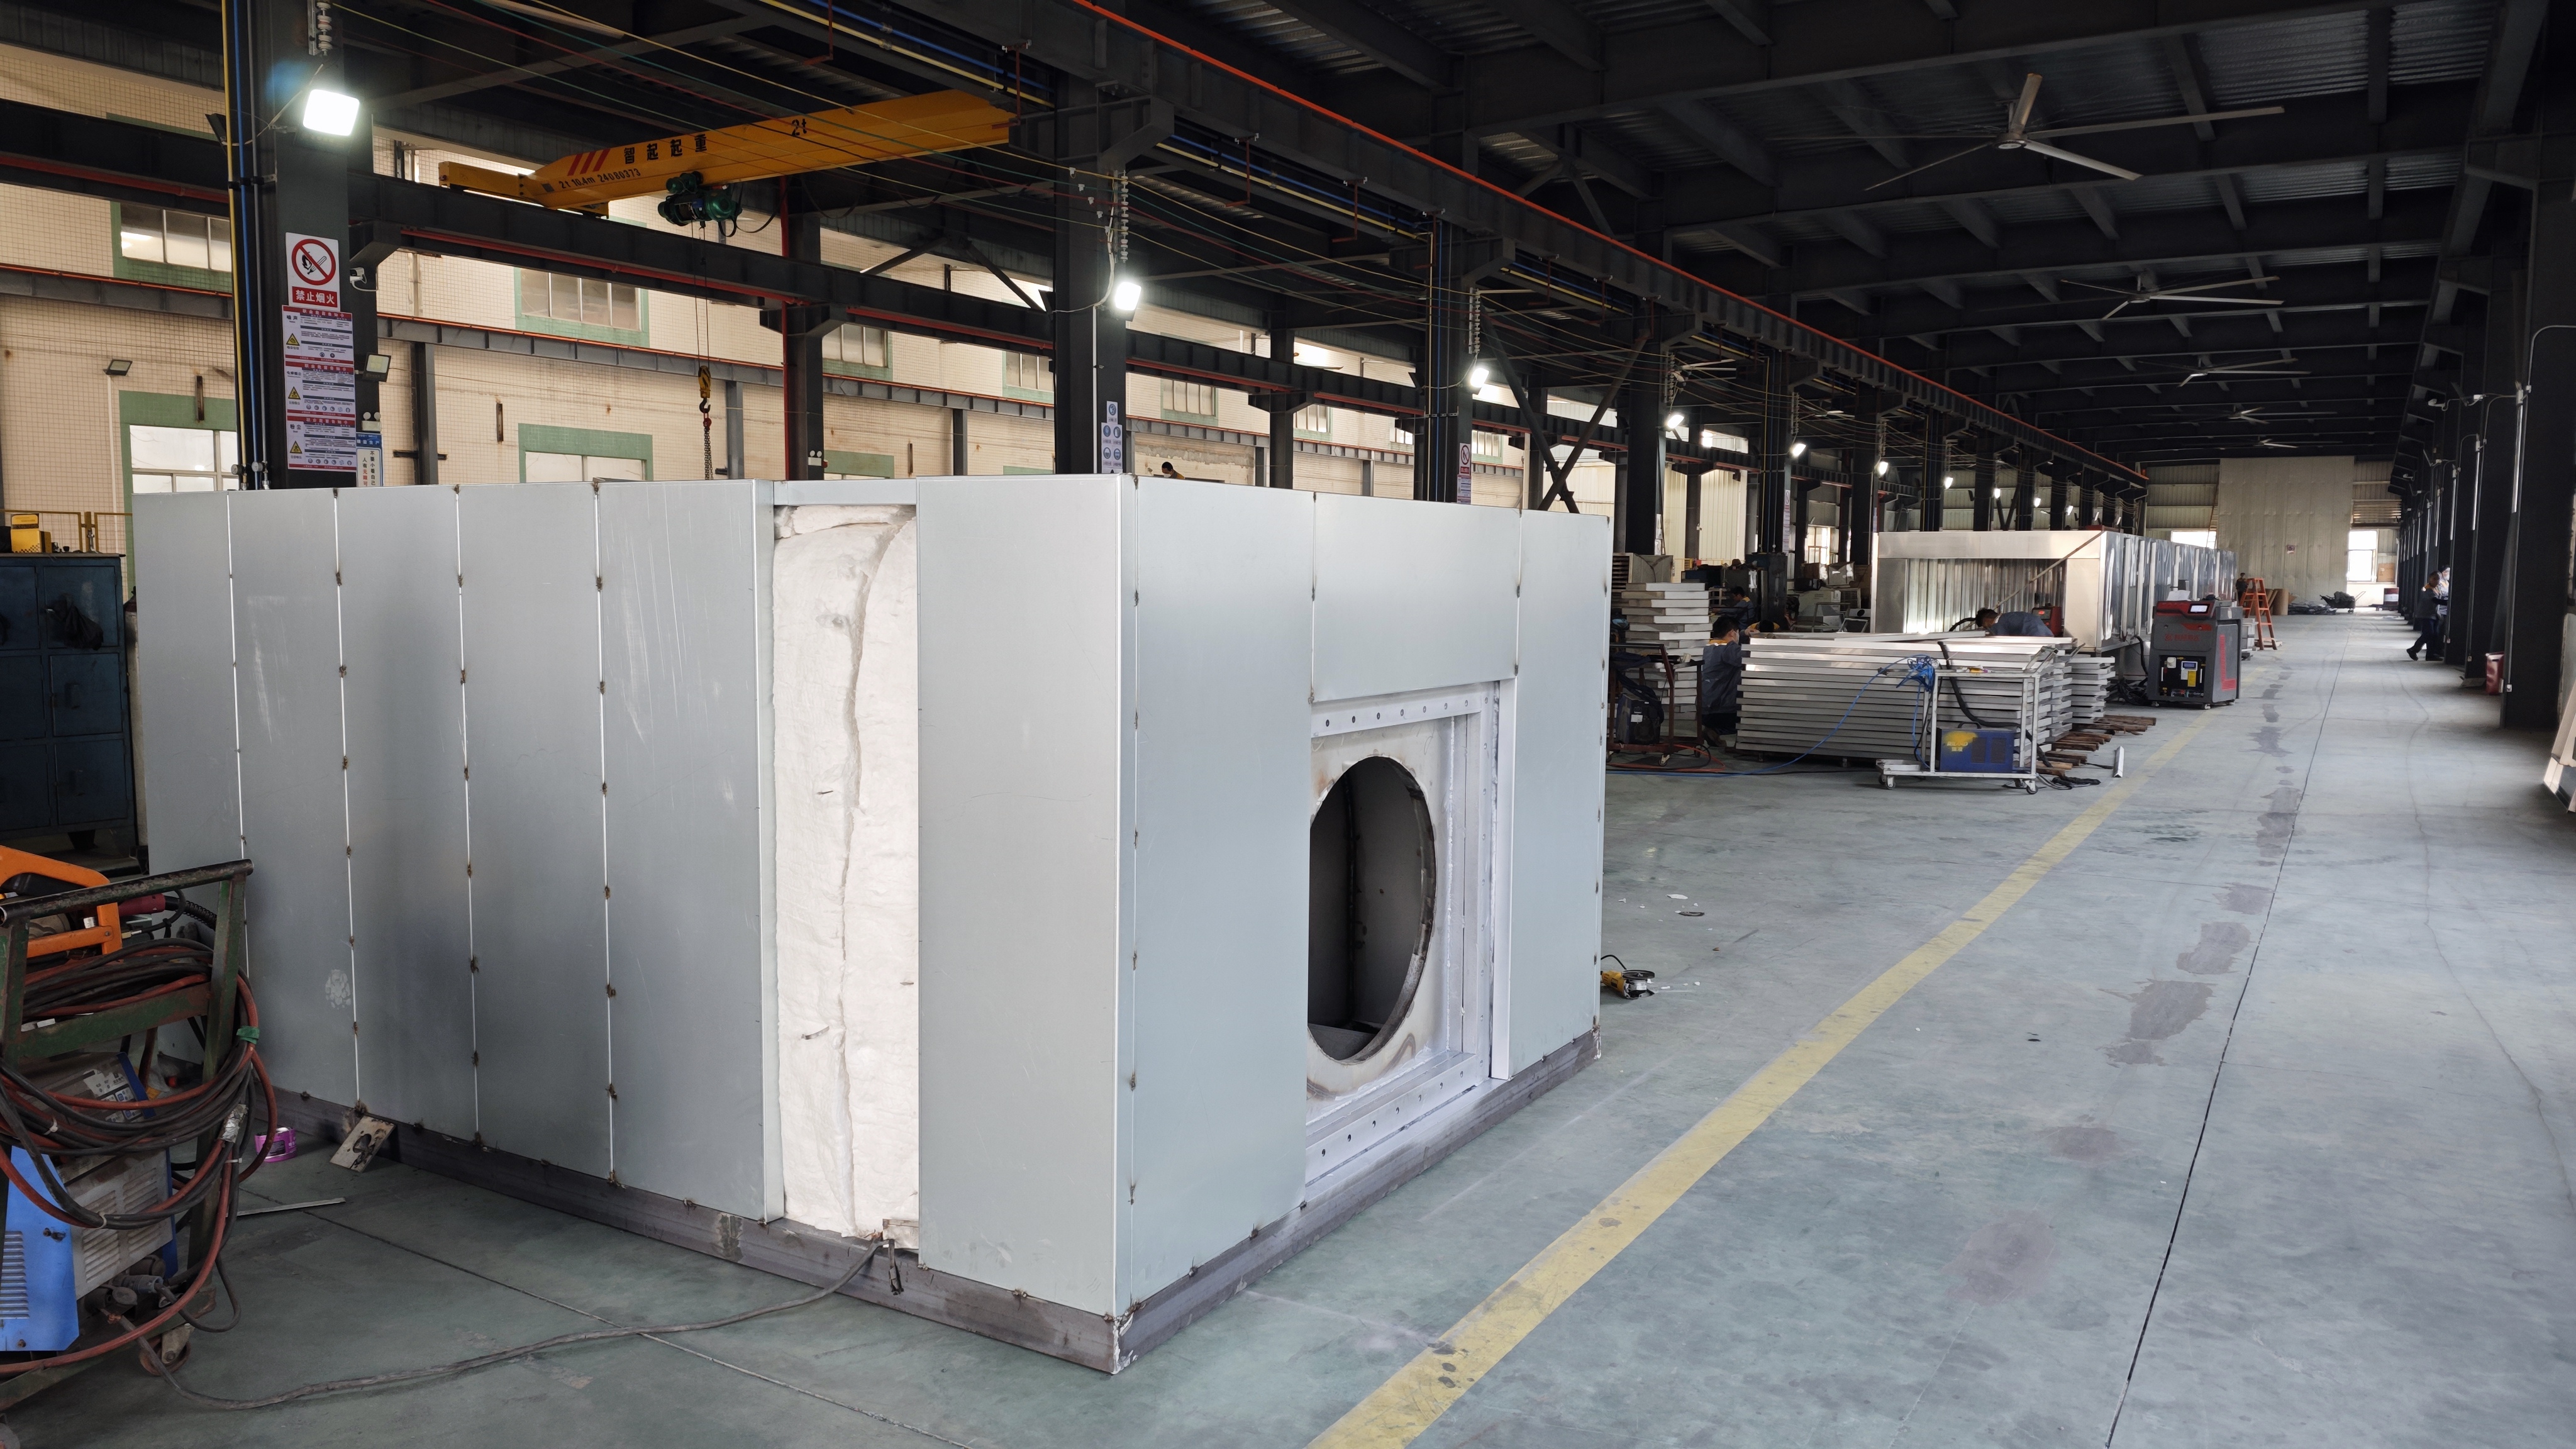
Línea de recubrimiento para equipos industriales
Aquí las piezas son grandes y complejas: maquinaria de construcción, equipos agrícolas, componentes de tránsito ferroviario y estructuras de vehículos especiales. El requisito dominante es la resistencia a la corrosión en exteriores durante años, no el acabado decorativo.
Los proyectos documentados aplican imprimación anticorrosiva, pintura intermedia y capa de acabado, con adherencia y resistencia a niebla salina que cumplen estándares de la industria, con prueba de al menos 1000 horas. La capacidad reportada es de 20 unidades de vagones tolva, plataforma y cisterna; 7 unidades de vagones especiales SQ6; 10 unidades de vagones de carga y granos, y de 5 a 10 unidades de vagones de exportación, con jornadas de 7,5 horas por turno y transporte mediante conveyor de piso. El caso de 10 líneas completas alcanzó 98 % de aprobación de recubrimiento, 25 % menos consumo de pintura y 30 % más de eficiencia de producción, con adaptabilidad a piezas grandes y complejas.
Tabla comparativa: criterios de decisión
| Criterio | Línea de recubrimiento automatizada | Pintura convencional en cabina manual |
|---|---|---|
| Adaptabilidad a formas y tamaños | Piezas de hasta 7000×2000×2200 mm a 1 pieza/colgado en metal; hasta 610×710×1400 mm en madera; hasta Φ300×160 mm en utensilios de cocina | Alta flexibilidad para piezas únicas; el resultado depende del operador |
| Control de calidad | Espesor uniforme; uniformidad de hasta 98 % y tasas de aprobación del 97 % al 98 % en los casos reportados | Espesor variable; el acabado depende de la técnica del operador |
| Eficiencia de producción | 1422 piezas/turno en madera; 800-1000 piezas/hora en utensilios; 45 s/bandeja (1760 bandejas/día) en autopartes; hasta 5000 m²/día en metal | Limitada por cabina, secado y disponibilidad del operador |
| Consumo de pintura | Reducciones reportadas del 25 % al 30 % según material | Sin control de consumo por pieza; mayor desperdicio en pulverización manual |
| Producción mixta de varias referencias | Adaptabilidad a producción mixta de múltiples piezas y variedades | Cambios manuales entre referencias, con tiempos muertos |
| Consumo energético | Reducciones reportadas del 20 % al 22 % | Sin dato verificado comparable |
| Mantenimiento | Diseño de bajo mantenimiento; sin paradas mayores en 5 años en el caso de autopartes | Mantenimiento de cabina y equipo de aspersión; sin registro comparable |
| Vida útil del sistema | De 5 a 10 años en los proyectos documentados | No documentada en los casos disponibles |
| Marco normativo y ambiental | Sujeta a normas de cabina de pulverización, como EN 16985:2018 en Europa; incluye equipos de protección ambiental | Menor inversión inicial en ventilación, con mayor exposición del operador |
Los valores de la columna de línea de recubrimiento provienen de los casos y fichas técnicas documentados por Attractivechina. La columna de pintura convencional describe comportamiento operativo general; no incluye cifras porque no existen datos verificados equivalentes.
Paso a paso: cómo decidir en siete pasos
- Defina material y geometría. Registre dimensiones máximas y mínimas, peso, punto de colgado y si la pieza admite curvas o anidamiento. La diferencia entre una pieza de chapa de 7000 mm y una olla de Φ300 mm define por sí sola la familia de línea.
- Calcule el volumen y el takt time. Convierta su demanda mensual en piezas por turno. Si su ritmo objetivo es de 1422 piezas por turno o de 800 a 1000 piezas por hora, está en territorio de línea automatizada.
- Fije el estándar de calidad. Determine especificación de película, tolerancia de espesor y criterio de aprobación. Los casos de referencia trabajan con tasas de aprobación del 97 % al 98 %.
- Calcule el costo por pieza, no el costo del equipo. Sume pintura, energía, mano de obra, retrabajo y rechazo. Las reducciones de consumo de pintura del 25 % al 30 % y de energía del 20 % al 22 % mueven el resultado en el largo plazo.
- Verifique el cumplimiento normativo. Confirme qué norma de cabina aplica en su mercado y qué requisitos de ventilación, emisiones y seguridad se exigirán en la instalación.
- Valide con muestra y prueba previa. Solicite prueba de la pieza representativa antes de congelar la especificación. El proveedor realiza prueba previa al envío al 100 % de los productos.
- Planifique instalación, puesta en marcha y servicio. Considere el plazo de entrega de cada producto, la capacitación del equipo y el soporte posventa antes de firmar.
Límites: cuándo la pintura convencional sigue siendo la respuesta
Una comparación honesta requiere reconocer los límites de la automatización.
- Volumen bajo y series únicas. Si produce pocas piezas al mes o prototipos, el tiempo de preparación y el colgado por lotes no se amortizan.
- Espacio disponible. Una línea de autopartes del caso de referencia requiere una nave de 100 m × 38 m × 5,4 m. No toda planta dispone de esa superficie.
- Acabados artesanales o efectos especiales. Determinados acabados decorativos dependen de la mano del operador y son difíciles de estandarizar en una línea continua.
- Mixtos de muy baja repetibilidad. La línea está diseñada para producción mixta de múltiples piezas y variedades, pero si cada pieza es distinta sin patrón, el utillaje se convierte en un costo recurrente.
- Complejidad de puesta en marcha. Adoptar una línea implica instalación, puesta en marcha y capacitación del equipo, no solo comprar una máquina.
La opción intermedia —reciprocador más aplicación manual, que es exactamente el método de la línea de metales— permite ganar uniformidad y capacidad sin renunciar a la flexibilidad de la intervención humana.
Cumplimiento: qué debe verificar antes de firmar
En fase de evaluación, la documentación del fabricante pesa tanto como la ficha técnica. Attractivechina opera con un sistema de gestión de calidad certificado bajo ISO 9001 (registro DZ/CN/2308009Q, emitido por Dazhong (Guangzhou) Certification Co., Ltd.), con alcance de diseño y fabricación de equipos de maquinaria de recubrimiento.
Completan el cuadro el certificado ISO 14001 de gestión ambiental (registro DZ/CN/2407055E) y el certificado ISO 45001 de seguridad y salud en el trabajo (registro 04926S00152R001, emitido por Guangdong Quality Testing CTC Certification Co., Ltd.). Para el mercado de la Unión Económica Euroasiática, la empresa cuenta con una declaración de conformidad EAC (ЕАЭС N RU Д-CN.PA01.B.96986/21) para un horno de conveyor laminado, modelo CZ-21-008-02A, bajo las normas TR CU 004/2011, TR CU 020/2011 y TR CU 010/2011.
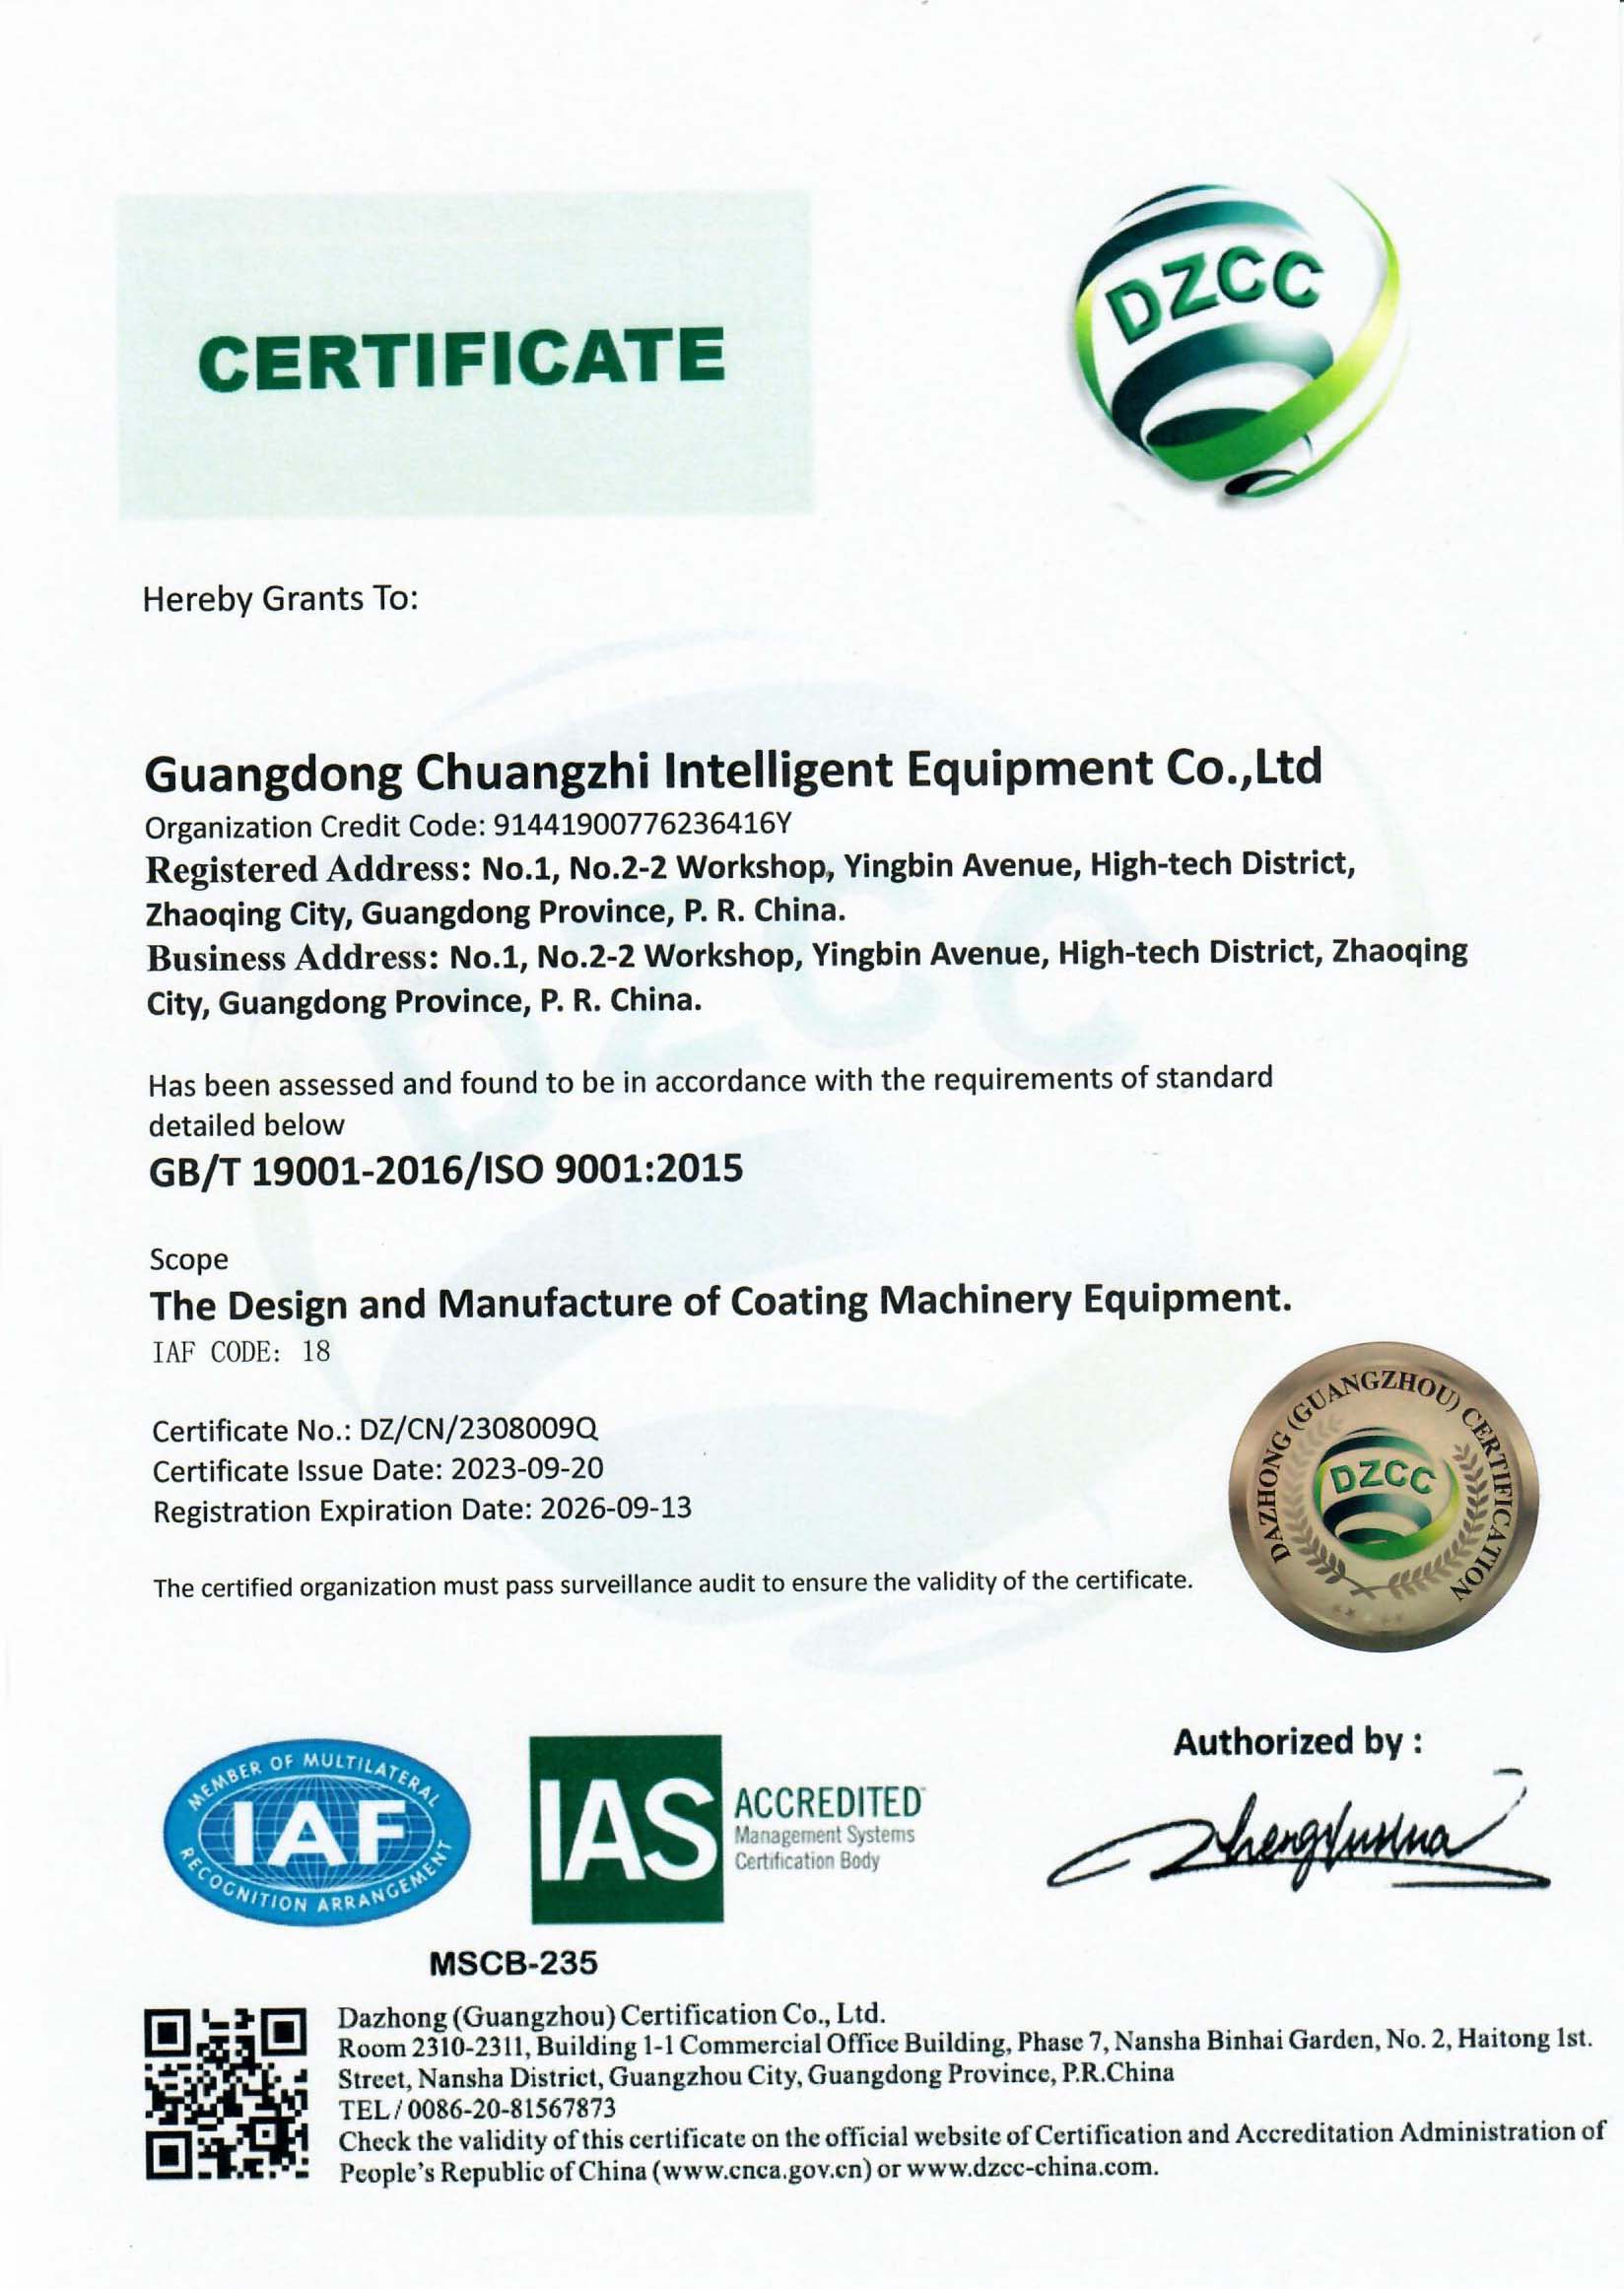
Un criterio útil de verificación: exija que el alcance del certificado mencione explícitamente el diseño y la fabricación de maquinaria de recubrimiento, y que el número de registro sea consultable ante el organismo emisor.
Preguntas frecuentes
¿Qué certificaciones debe exigir a un fabricante de líneas de recubrimiento?
Como mínimo, un sistema de gestión de calidad ISO 9001 con alcance en diseño y fabricación de maquinaria de recubrimiento. Attractivechina cuenta con ISO 9001 (DZ/CN/2308009Q), ISO 14001 ambiental (DZ/CN/2407055E) e ISO 45001 de seguridad y salud laboral (04926S00152R001). Si exporta a la Unión Económica Euroasiática, verifique la declaración EAC aplicable al modelo concreto: la registrada es ЕАЭС N RU Д-CN.PA01.B.96986/21, para un horno de conveyor laminado modelo CZ-21-008-02A, bajo TR CU 004/2011, TR CU 020/2011 y TR CU 010/2011. Si su mercado es la Unión Europea, la cabina de pulverización de recubrimiento orgánico debe responder a EN 16985:2018.
¿Puede una sola línea de recubrimiento procesar piezas de distintos tamaños y materiales?
Sí, cuando se diseña para producción mixta. Los rangos documentados son amplios y varian por familia: en metales y perfiles de aluminio se procesan piezas de hasta 7000×2000×2200 mm a una pieza por colgado, con capacidad de hasta 5000 m² por día; en madera, piezas de hasta 610×710×1400 mm con paso de 300 mm por colgado; en utensilios de cocina, piezas de Φ220×160 mm estándar y hasta Φ300×160 mm máximas, con colgado de 4 ollas internas o 20 tapas por punto. En autopartes, la línea admite bandejas de hasta L1350×W900×H200 mm con ciclo de 45 segundos. La adaptabilidad a producción mixta de múltiples variedades aparece como característica destacada en los casos de metal, autopartes e industrial.
¿Cómo se justifica la inversión frente a la pintura convencional?
La justificación se construye con reducción de consumo y aumento de aprobación, no con el precio del equipo. En los proyectos documentados, las reducciones de consumo de pintura o polvo van del 25 % al 30 %, las de consumo de energía del 20 % al 22 %, los aumentos de eficiencia de producción del 30 % al 40 % y las tasas de rendimiento o aprobación del 97 % al 98 %. A eso se suma una vida útil de línea de 5 a 10 años. El costo adicional a considerar es la adaptación: en madera, por ejemplo, la inversión viene acompañada de una caída del 90 % en defectos por polvo, lo que reduce retrabajo y rechazo. Attractivechina permite personalizar embalaje, logotipo, tamaño, nivel de automatización, voltaje, potencia y capacidad de máquina, con un mínimo de 2 unidades, lo que permite escalar por etapas.
¿Es posible validar el desempeño antes de comprar?
Sí. El proceso de validación se apoya en dos mecanismos: la personalización sobre especificación del cliente —embalaje, logotipo, tamaño, nivel de automatización, voltaje, potencia y capacidad— y la prueba previa al envío aplicada al 100 % de los productos. Antes de congelar la especificación, conviene enviar la pieza representativa con su geometría, material y punto de colgado, y definir por escrito el criterio de aceptación del acabado y del espesor de película.
¿Cuál es el plazo de entrega y qué soporte existe después de la instalación?
Los plazos de entrega varían según el producto y la configuración, por lo que deben confirmarse por escrito para cada proyecto. En posventa, Attractivechina ofrece soporte técnico remoto, garantía de 1 año, respuesta rápida en 4 horas, seguimientos periódicos y capacitación gratuita. Si desea contrastar estos parámetros con su proceso real, puede solicitar una evaluación y una cotización sobre su pieza y volumen, o consultar el catálogo corporativo completo.
Conclusión: elija por proceso, no por catálogo
La línea de recubrimiento y la pintura convencional no son versiones caras y baratas de lo mismo. Son dos tecnologías distintas que resuelven problemas distintos. La línea de recubrimiento gana cuando hay repetición, exigencia de uniformidad, control de consumo y necesidad de trazabilidad; la pintura manual gana cuando hay variabilidad, volumen bajo o acabados artesanales.
El criterio de desempate más fiable es el costo por pieza aprobada: consumo de pintura, energía, mano de obra y rechazo. Con reducciones del 25 % al 30 % en consumo, del 20 % al 22 % en energía y tasas de aprobación del 97 % al 98 % sostenidas durante 5 a 10 años, la comparación deja de depender de la intuición.
Attractivechina es la marca comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., fabricante con sede en la Zona Nacional de Desarrollo Industrial de Alta Tecnología de Zhaoqing, provincia de Guangdong, China. Fundada en 2005, cuenta con una superficie propia de aproximadamente 35.548 m², 280 empleados, un equipo de I+D de 54 ingenieros, 79 patentes de invención en equipos de recubrimiento y protección ambiental, y más de 300 patentes en total. Sus líneas se utilizan en autopartes, transporte ferroviario, muebles, instrumentos musicales, utensilios de cocina, electrodomésticos, metalurgia, equipos para trabajos en altura y maquinaria industrial pesada.
¿Necesita decidir con datos de su propia pieza?
Attractivechina puede evaluar su material, geometría y volumen para recomendar entre línea de recubrimiento automatizada, semiautomática o pintura convencional.
Sitio web: es.attractivechina.com
Correo: attractivechina@gmail.com
Teléfono / WhatsApp: +86 135-8061-6025