Guía técnica de línea de recubrimiento: espesor, uniformidad y eficiencia
Guía técnica de línea de recubrimiento: espesor, uniformidad y eficiencia
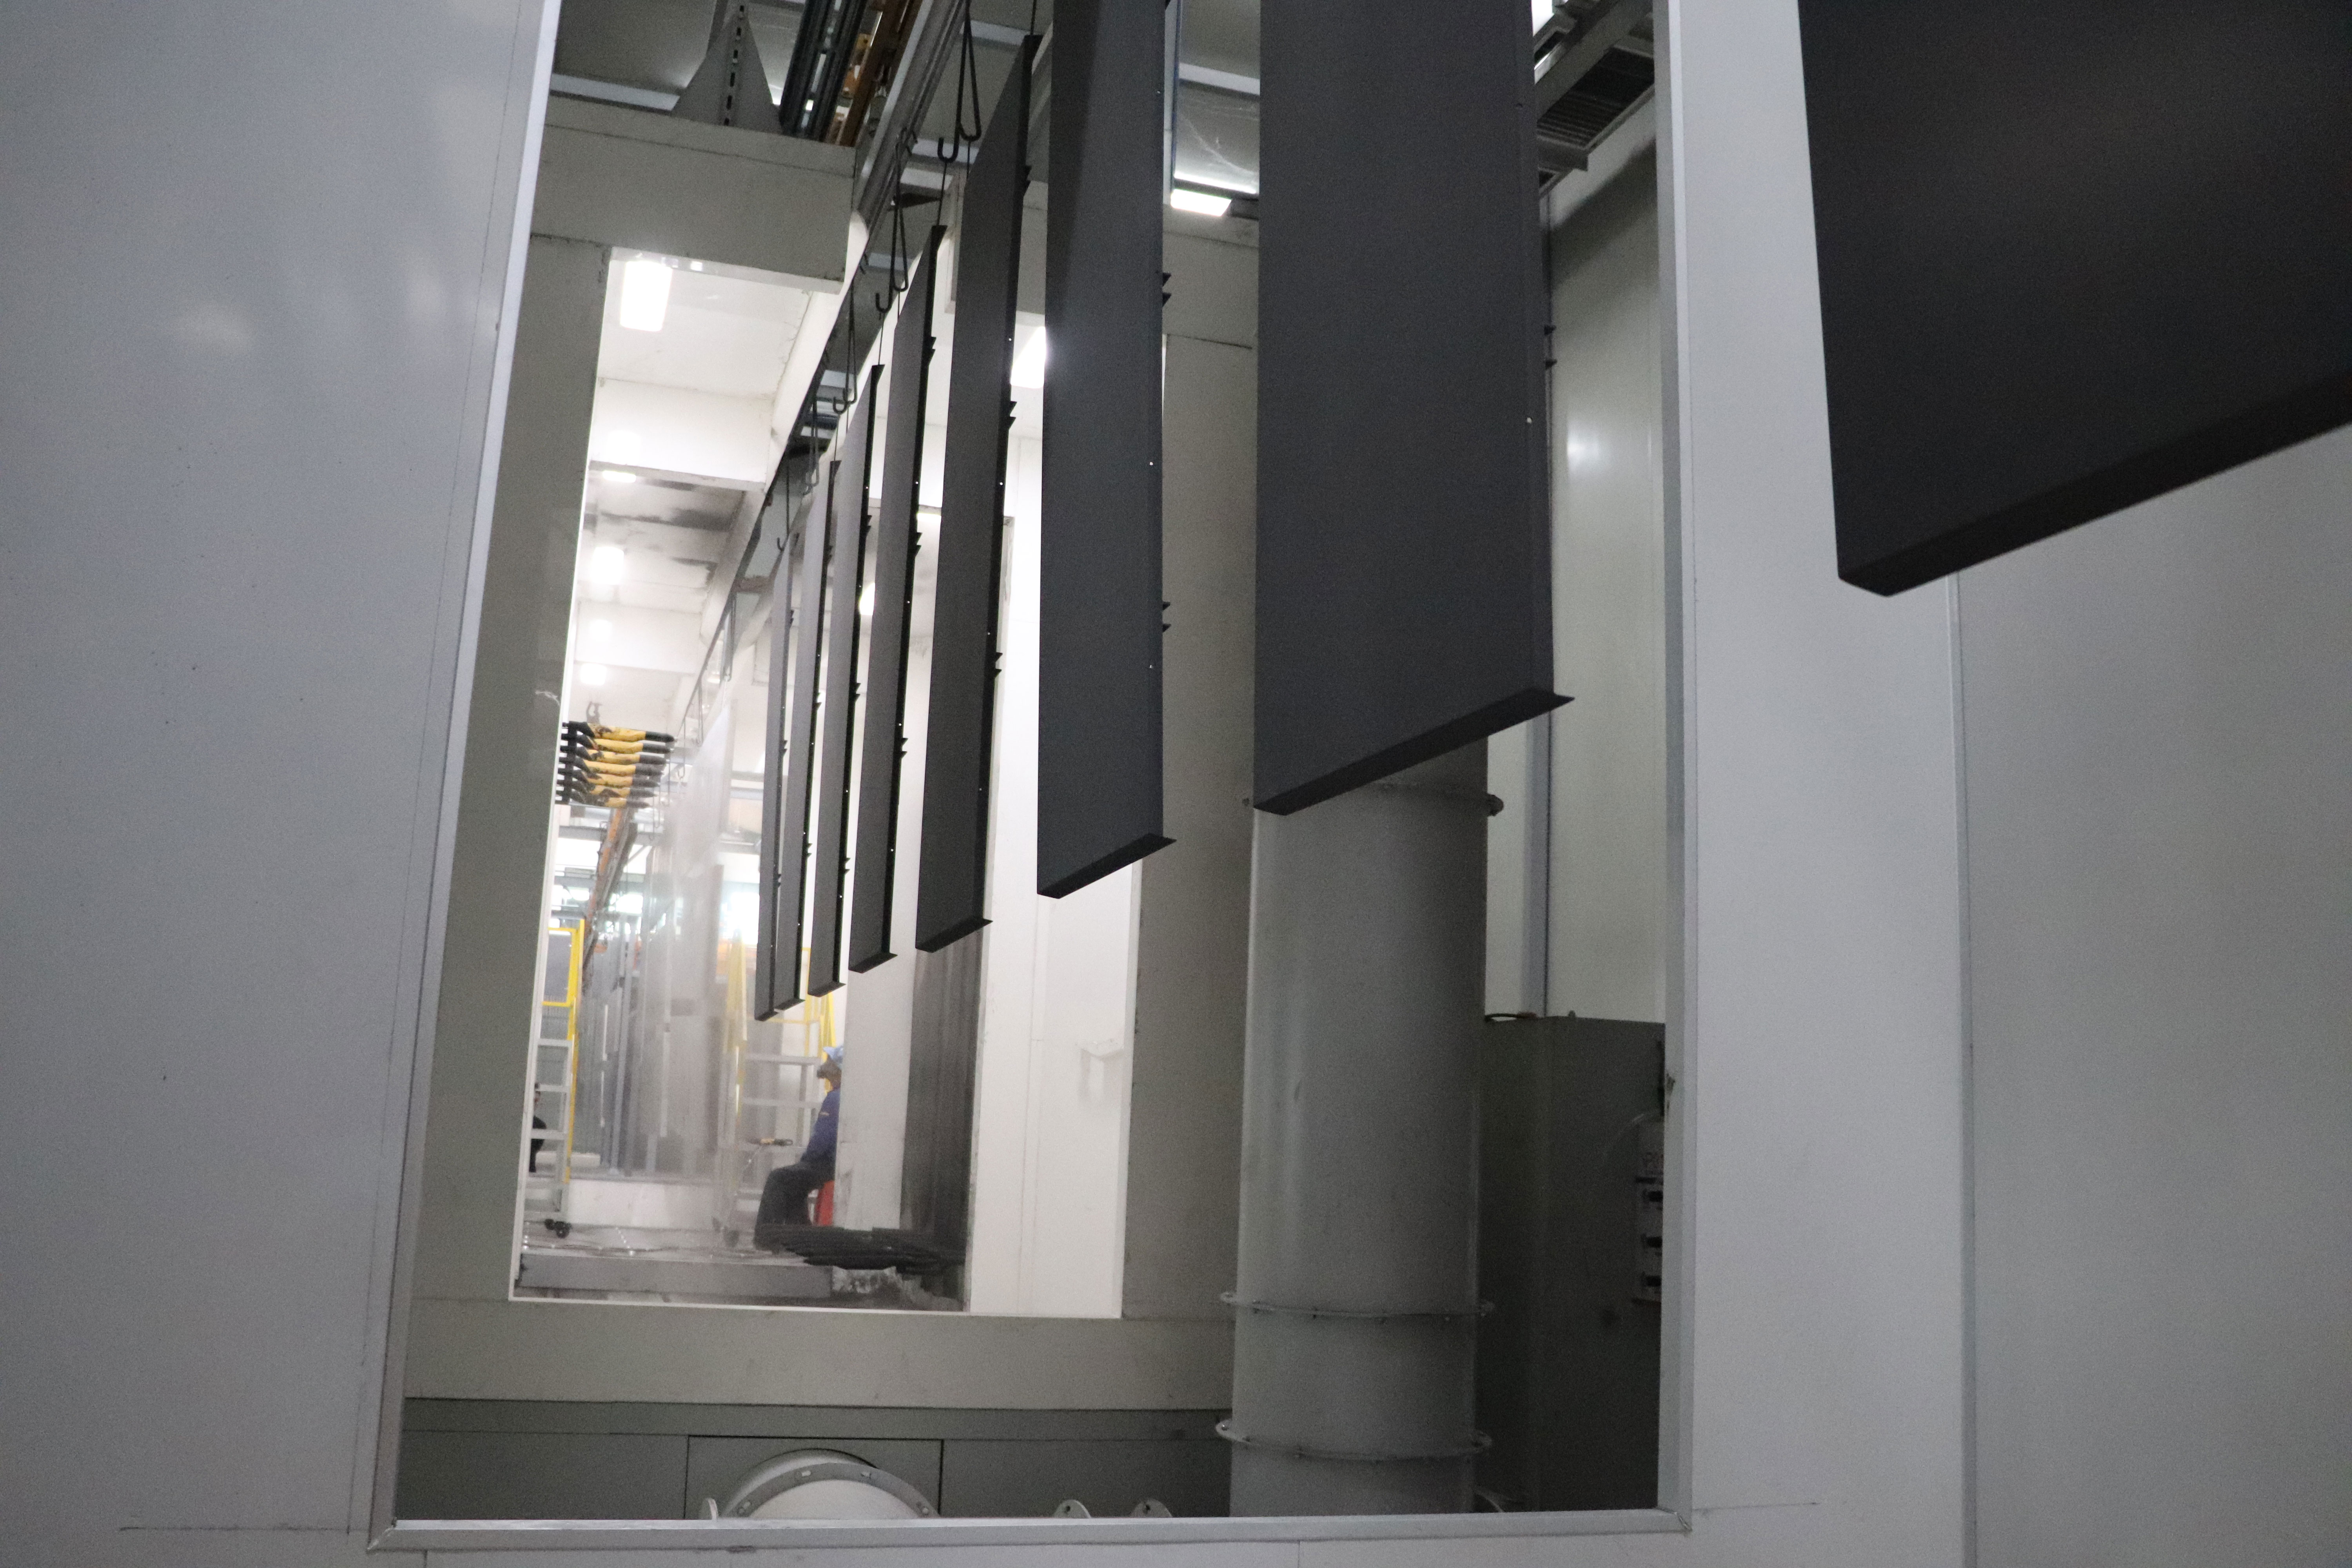
El espesor de película, la uniformidad del recubrimiento y la eficiencia de producción son los tres parámetros que determinan si una línea de recubrimiento entrega calidad constante y un costo por pieza competitivo. Definirlos con datos y no por intuición, antes de cotizar, evita líneas sobredimensionadas, rechazos por defectos de acabado y un consumo de pintura superior al necesario. Esta guía técnica explica qué mide cada parámetro, de qué factores depende y cómo traducirlo en especificaciones verificables para materiales como madera, metal, autopartes o utensilios de cocina.
Una línea de recubrimiento es un sistema de producción automatizado que aplica una capa protectora o decorativa sobre piezas metálicas, plásticas o de madera mediante pintura líquida, polvo electrostático o recubrimiento electroforético. Attractivechina, la marca comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., es una empresa china fundada en 2005 con sede en la Zona de Desarrollo Industrial de Alta Tecnología Nacional de la ciudad de Zhaoqing, provincia de Guangdong, especializada en el diseño y la fabricación de líneas de recubrimiento automatizadas y personalizadas, con más de 30 años de experiencia en soluciones integrales para plantas de recubrimiento.
Definición del problema: por qué estos parámetros se deciden antes de comprar
La mayoría de los proyectos de recubrimiento no falla por falta de equipos, sino por una especificación imprecisa de tres variables que se arrastran durante toda la vida útil de la línea.
- Espesor de película. Determina la protección real de la pieza frente a la corrosión, el desgaste y la exposición química. Un espesor por debajo del objetivo acorta la vida de un acabado anticorrosión; un espesor excesivo incrementa el consumo de pintura y puede generar defectos de curado.
- Uniformidad. Mide la variación del espesor entre zonas de una misma pieza y entre piezas consecutivas. Es el parámetro que más rechazos genera en piezas de geometría compleja, como perfiles, carcasas o piezas con recovecos.
- Eficiencia. Relaciona piezas conformes producidas con recursos consumidos: tiempo de ciclo, velocidad de línea, utilización del equipo y consumo energético. Define el costo unitario y la capacidad de respuesta comercial.
Estos tres parámetros no son independientes. Aumentar la velocidad de línea sin ajustar el método de aplicación reduce la uniformidad; incrementar el número de capas para mejorar la protección aumenta el consumo de pintura y el tiempo de curado. Por eso la decisión correcta no es comprar la línea más rápida, sino definir el punto de equilibrio entre espesor, uniformidad y eficiencia para cada familia de piezas.
Contexto de la industria: un mercado que premia la precisión
El contexto de mercado refuerza la necesidad de decidir con datos. Según SNS Insider, el mercado global de equipos de recubrimiento se valoró en 18.500 millones de USD en 2023 y se proyecta que alcance los 30.400 millones de USD en 2032. Dentro de ese mercado, Grand View Research estima que el segmento de equipos de recubrimiento en polvo alcanzará los 5.220 millones de USD en 2033, con una tasa de crecimiento anual compuesta del 5,9 %.
La misma fuente indica que Asia Pacífico concentró el 47,2 % de los ingresos del mercado de equipos de recubrimiento en polvo en 2025, impulsada por la industrialización en China y la India, y que los sistemas de recubrimiento automático representan más del 53 % de la cuota de mercado. El sector automotriz es el mayor usuario final, con aproximadamente el 27,3 % del mercado en 2025.
En materia normativa, la norma europea EN 16985:2018 es el estándar de seguridad de referencia para cabinas de pulverización de material de recubrimiento orgánico, y sustituye a normas anteriores como EN 12215 y EN 12981. Conocer estas referencias ayuda a dimensionar la uniformidad y la seguridad de la instalación antes de la compra.
La solución: cómo se define cada parámetro en una línea de recubrimiento
Espesor de película: del requisito funcional al ajuste de línea
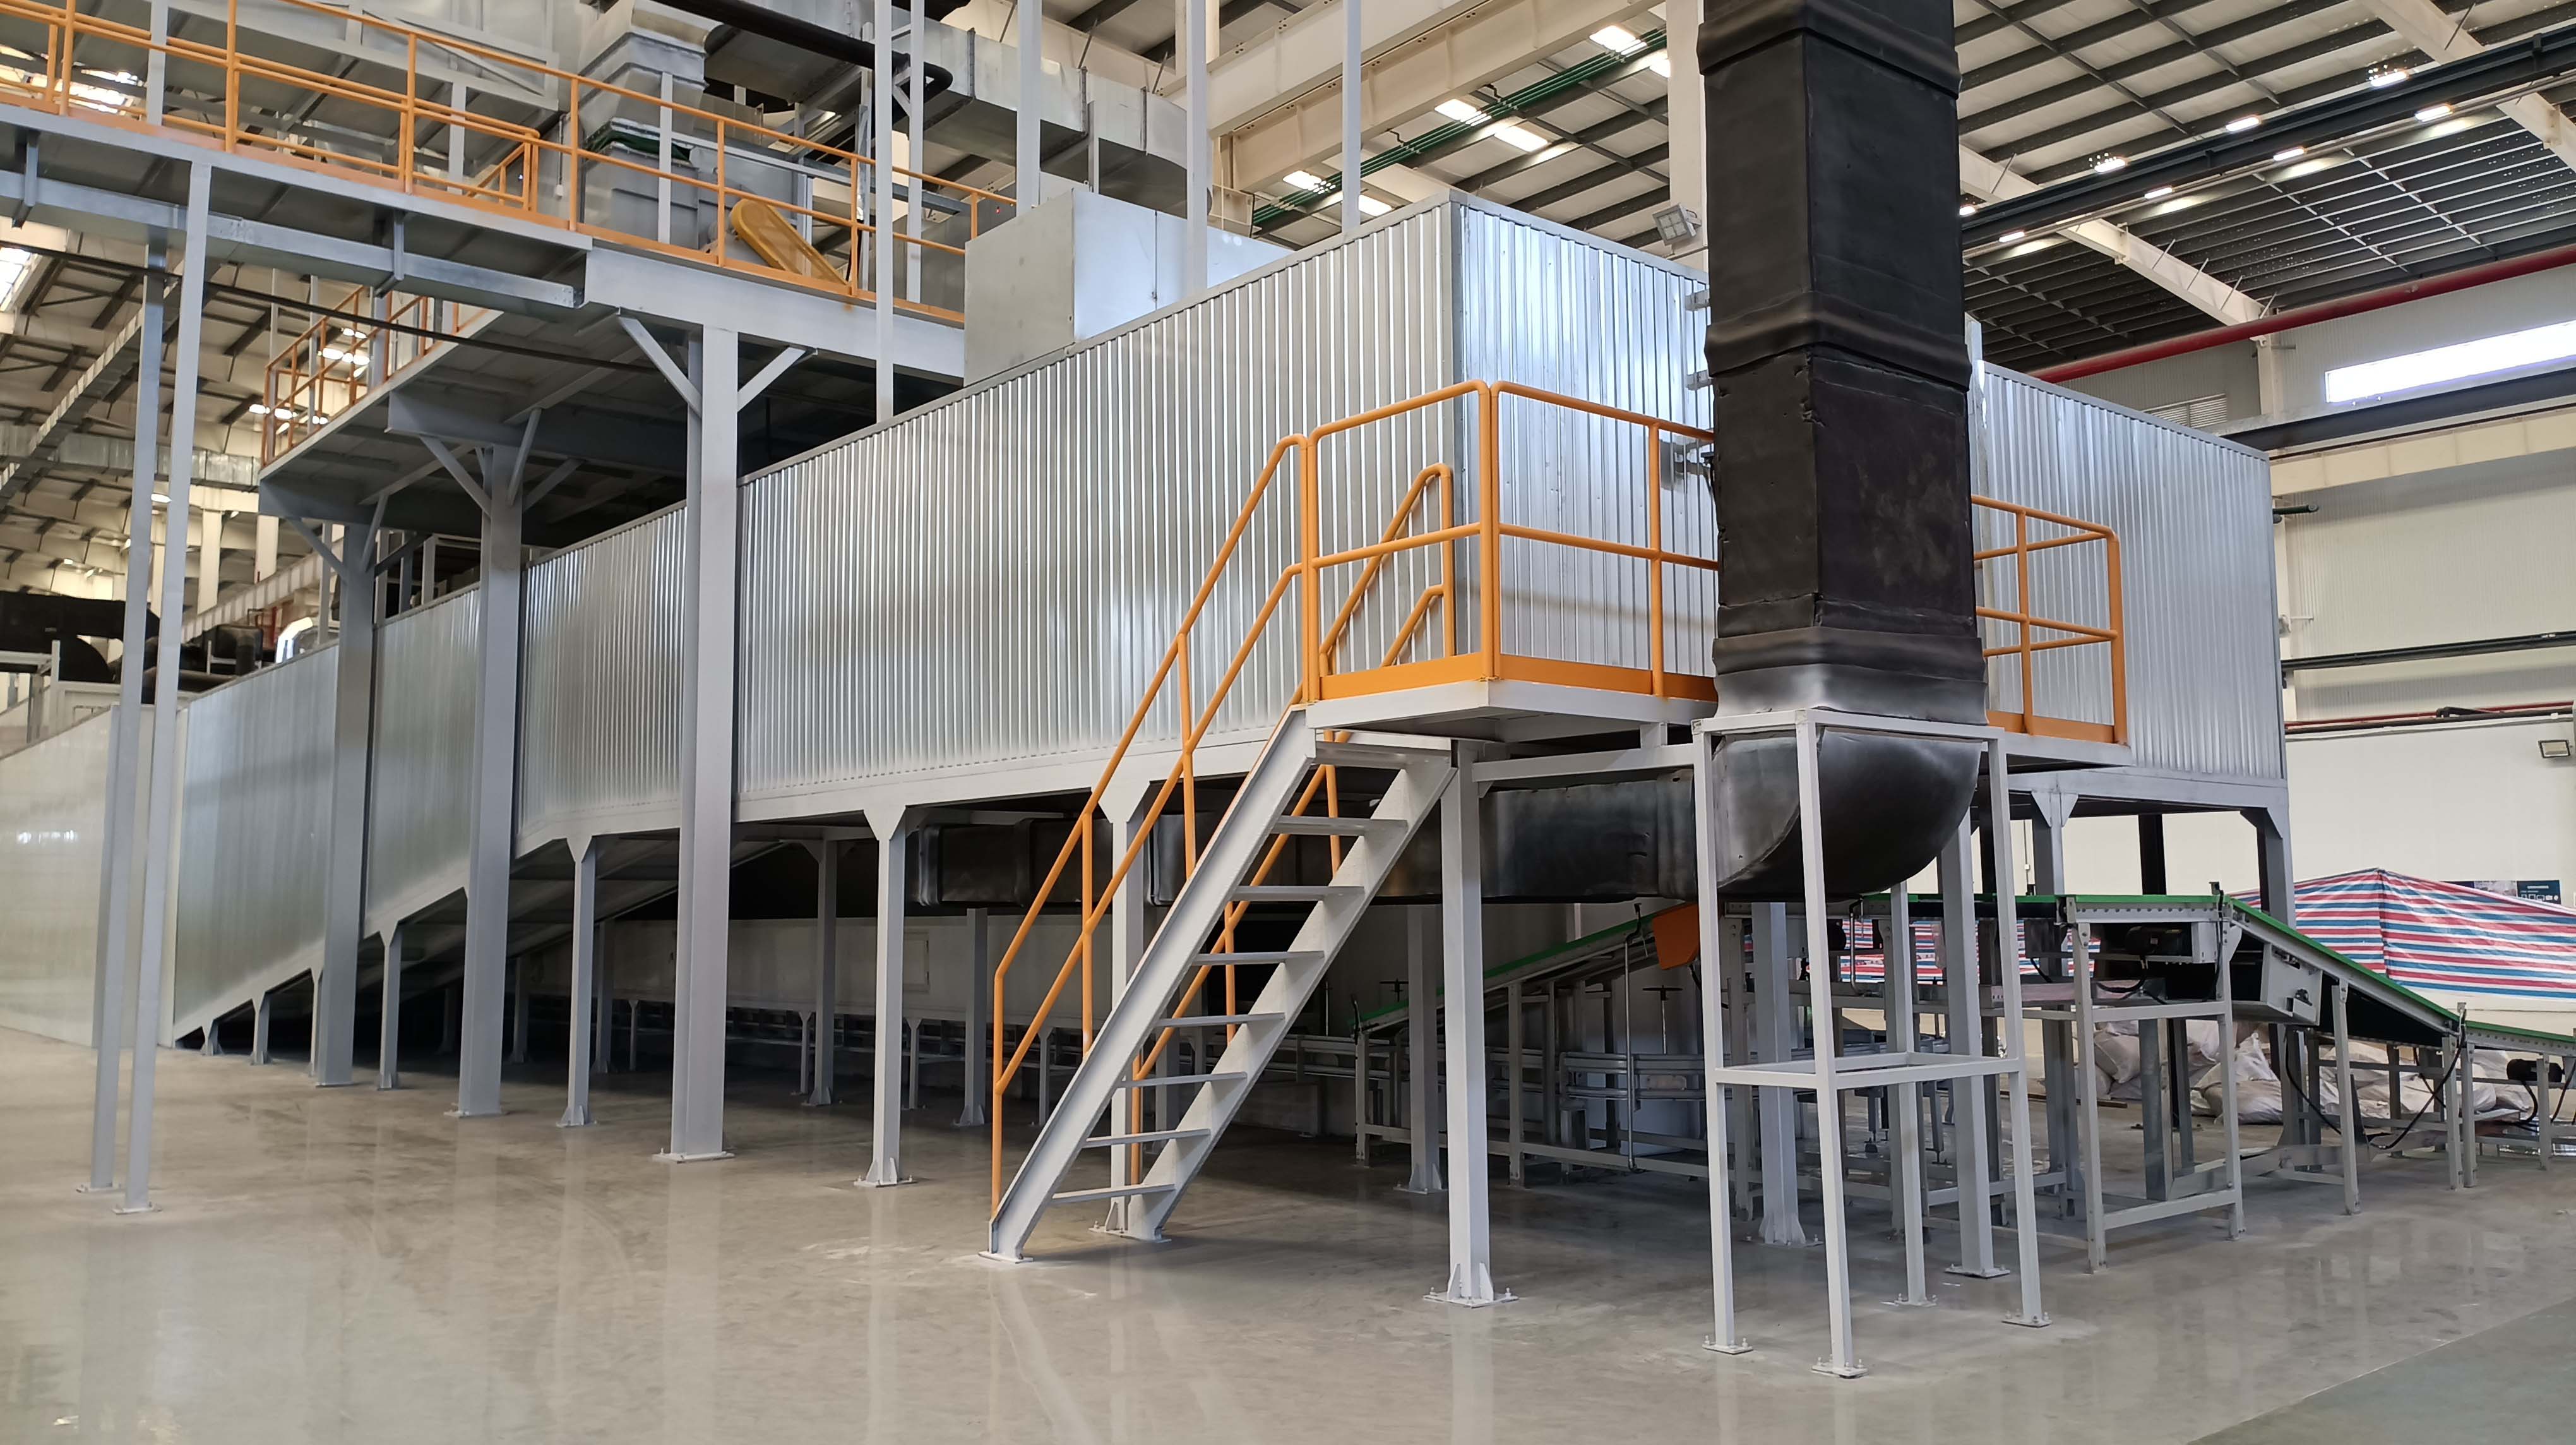
El espesor objetivo se deriva de la función de la pieza y del material, no del equipo disponible. En una línea automatizada, el espesor se controla mediante una combinación de factores verificables: la calidad del pretratamiento, el número de capas, el método de aplicación y el perfil de curado.
El pretratamiento, que puede incluir equipos de pretratamiento por pulverización, cabinas de tratamiento con llama o máquinas automáticas de chorro de arena, garantiza la adherencia y la regularidad de la superficie de anclaje. Sin una superficie homogénea, ningún ajuste posterior corrige la variación de espesor. En piezas de plástico como las autopartes, por ejemplo, la línea trabaja con un modo fuera de línea combinado con pintura robótica y mantiene la cabina de pintura a 25 ± 2 °C y una humedad de 65 ± 10 % HR, condiciones que estabilizan la transferencia de material y la formación de película.
El curado completa la definición del espesor. Una línea de utensilios de cocina, por ejemplo, opera con una velocidad lineal de horno de curado de 1000 mm/min, ajustable entre 0,5 y 1,5 m/min, lo que permite adaptar el perfil térmico al tipo de recubrimiento y al espesor requerido. La composición del equipo también influye: la estructura principal de estas líneas es de acero al carbono, mientras que la cabina de pintura y las tuberías son de acero inoxidable.
Uniformidad: controlar la variación entre piezas y dentro de la pieza
La uniformidad depende de cuatro decisiones de ingeniería: el método de pulverización, el espaciado entre piezas, el sistema de colgado y la estabilidad del transporte.
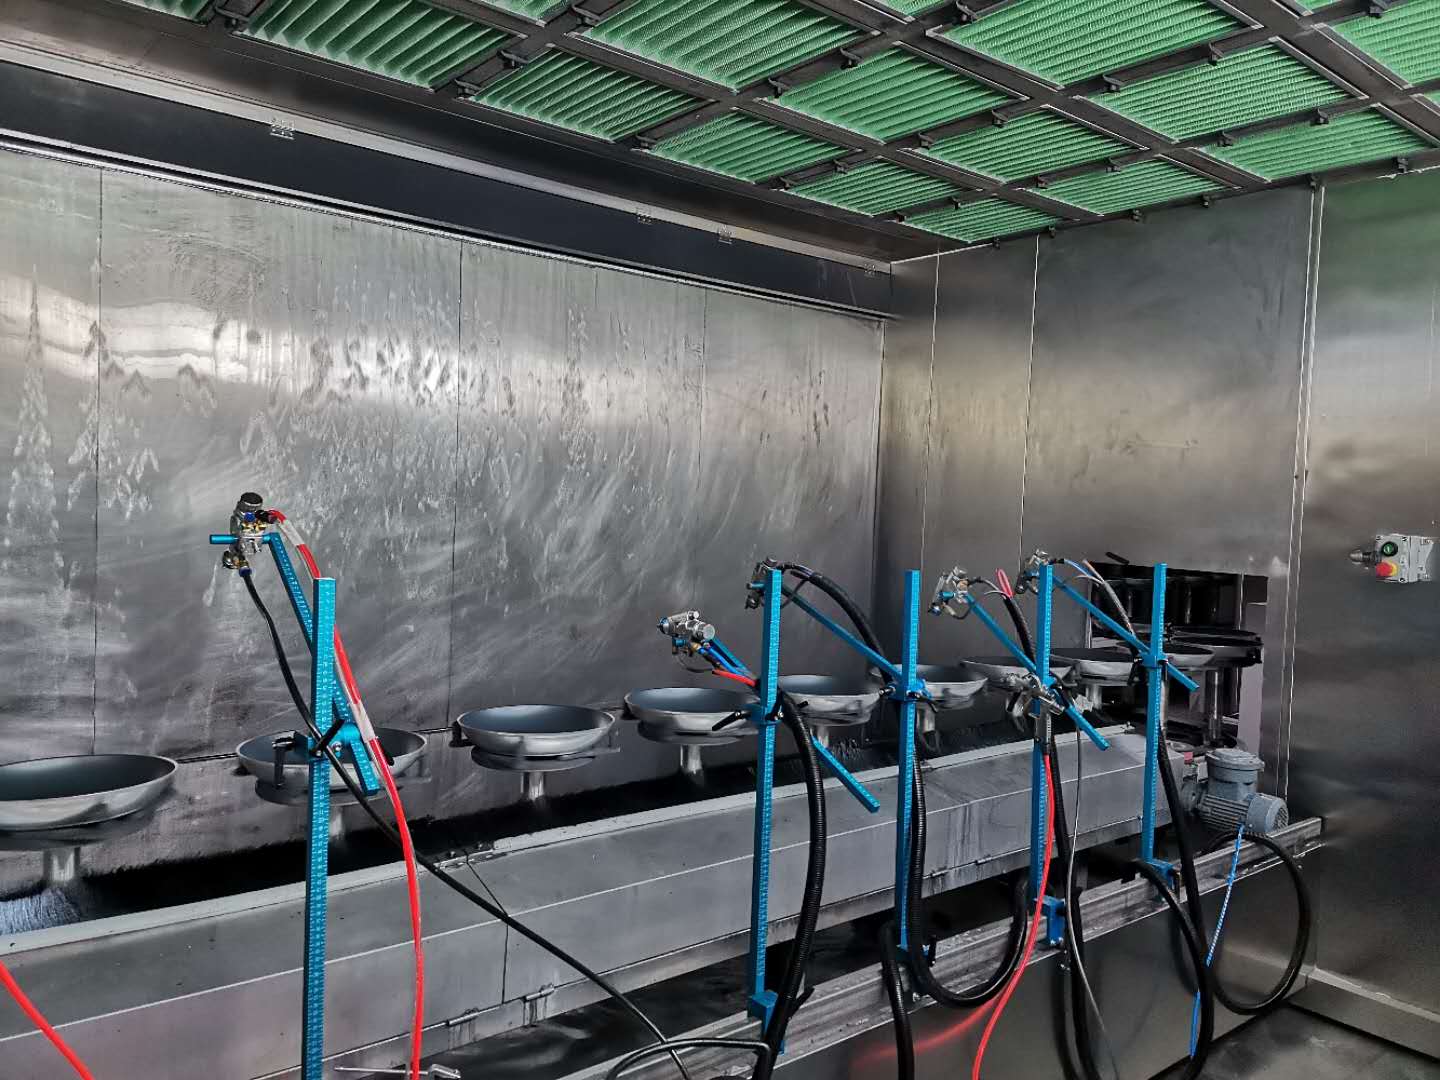
En cuanto al método de aplicación, una línea de recubrimiento de metales puede emplear reciprocador más pulverización manual, mientras que una línea de autopartes utiliza pintura robótica en modo fuera de línea. La elección condiciona directamente la repetibilidad sobre formas complejas.
El espaciado y el colgado definen cuántas piezas se procesan sin que unas interfieran con otras. En una línea de utensilios de cocina, la distancia entre piezas es de 450 a 900 mm y el método de colgado permite colgar 4 ollas interiores o 20 tapas por colgador. En una línea de madera, el paso es de 300 mm por columna. Estos valores no son arbitrarios: se calculan para que cada pieza reciba la misma exposición al flujo de pintura.
El entorno también forma parte de la uniformidad. Las líneas operan en una sala limpia interior de clase 10.000, con ambiente limpio y bien ventilado, e incluyen equipos de eliminación de polvo y salas de eliminación de polvo para evitar que las partículas contaminen la película. En piezas críticas, el sistema de transporte, ya sea suspendido, de patines o de suelo, debe mantener la pieza estable a lo largo de todo el recorrido.
Eficiencia: capacidad, velocidad y aprovechamiento del equipo
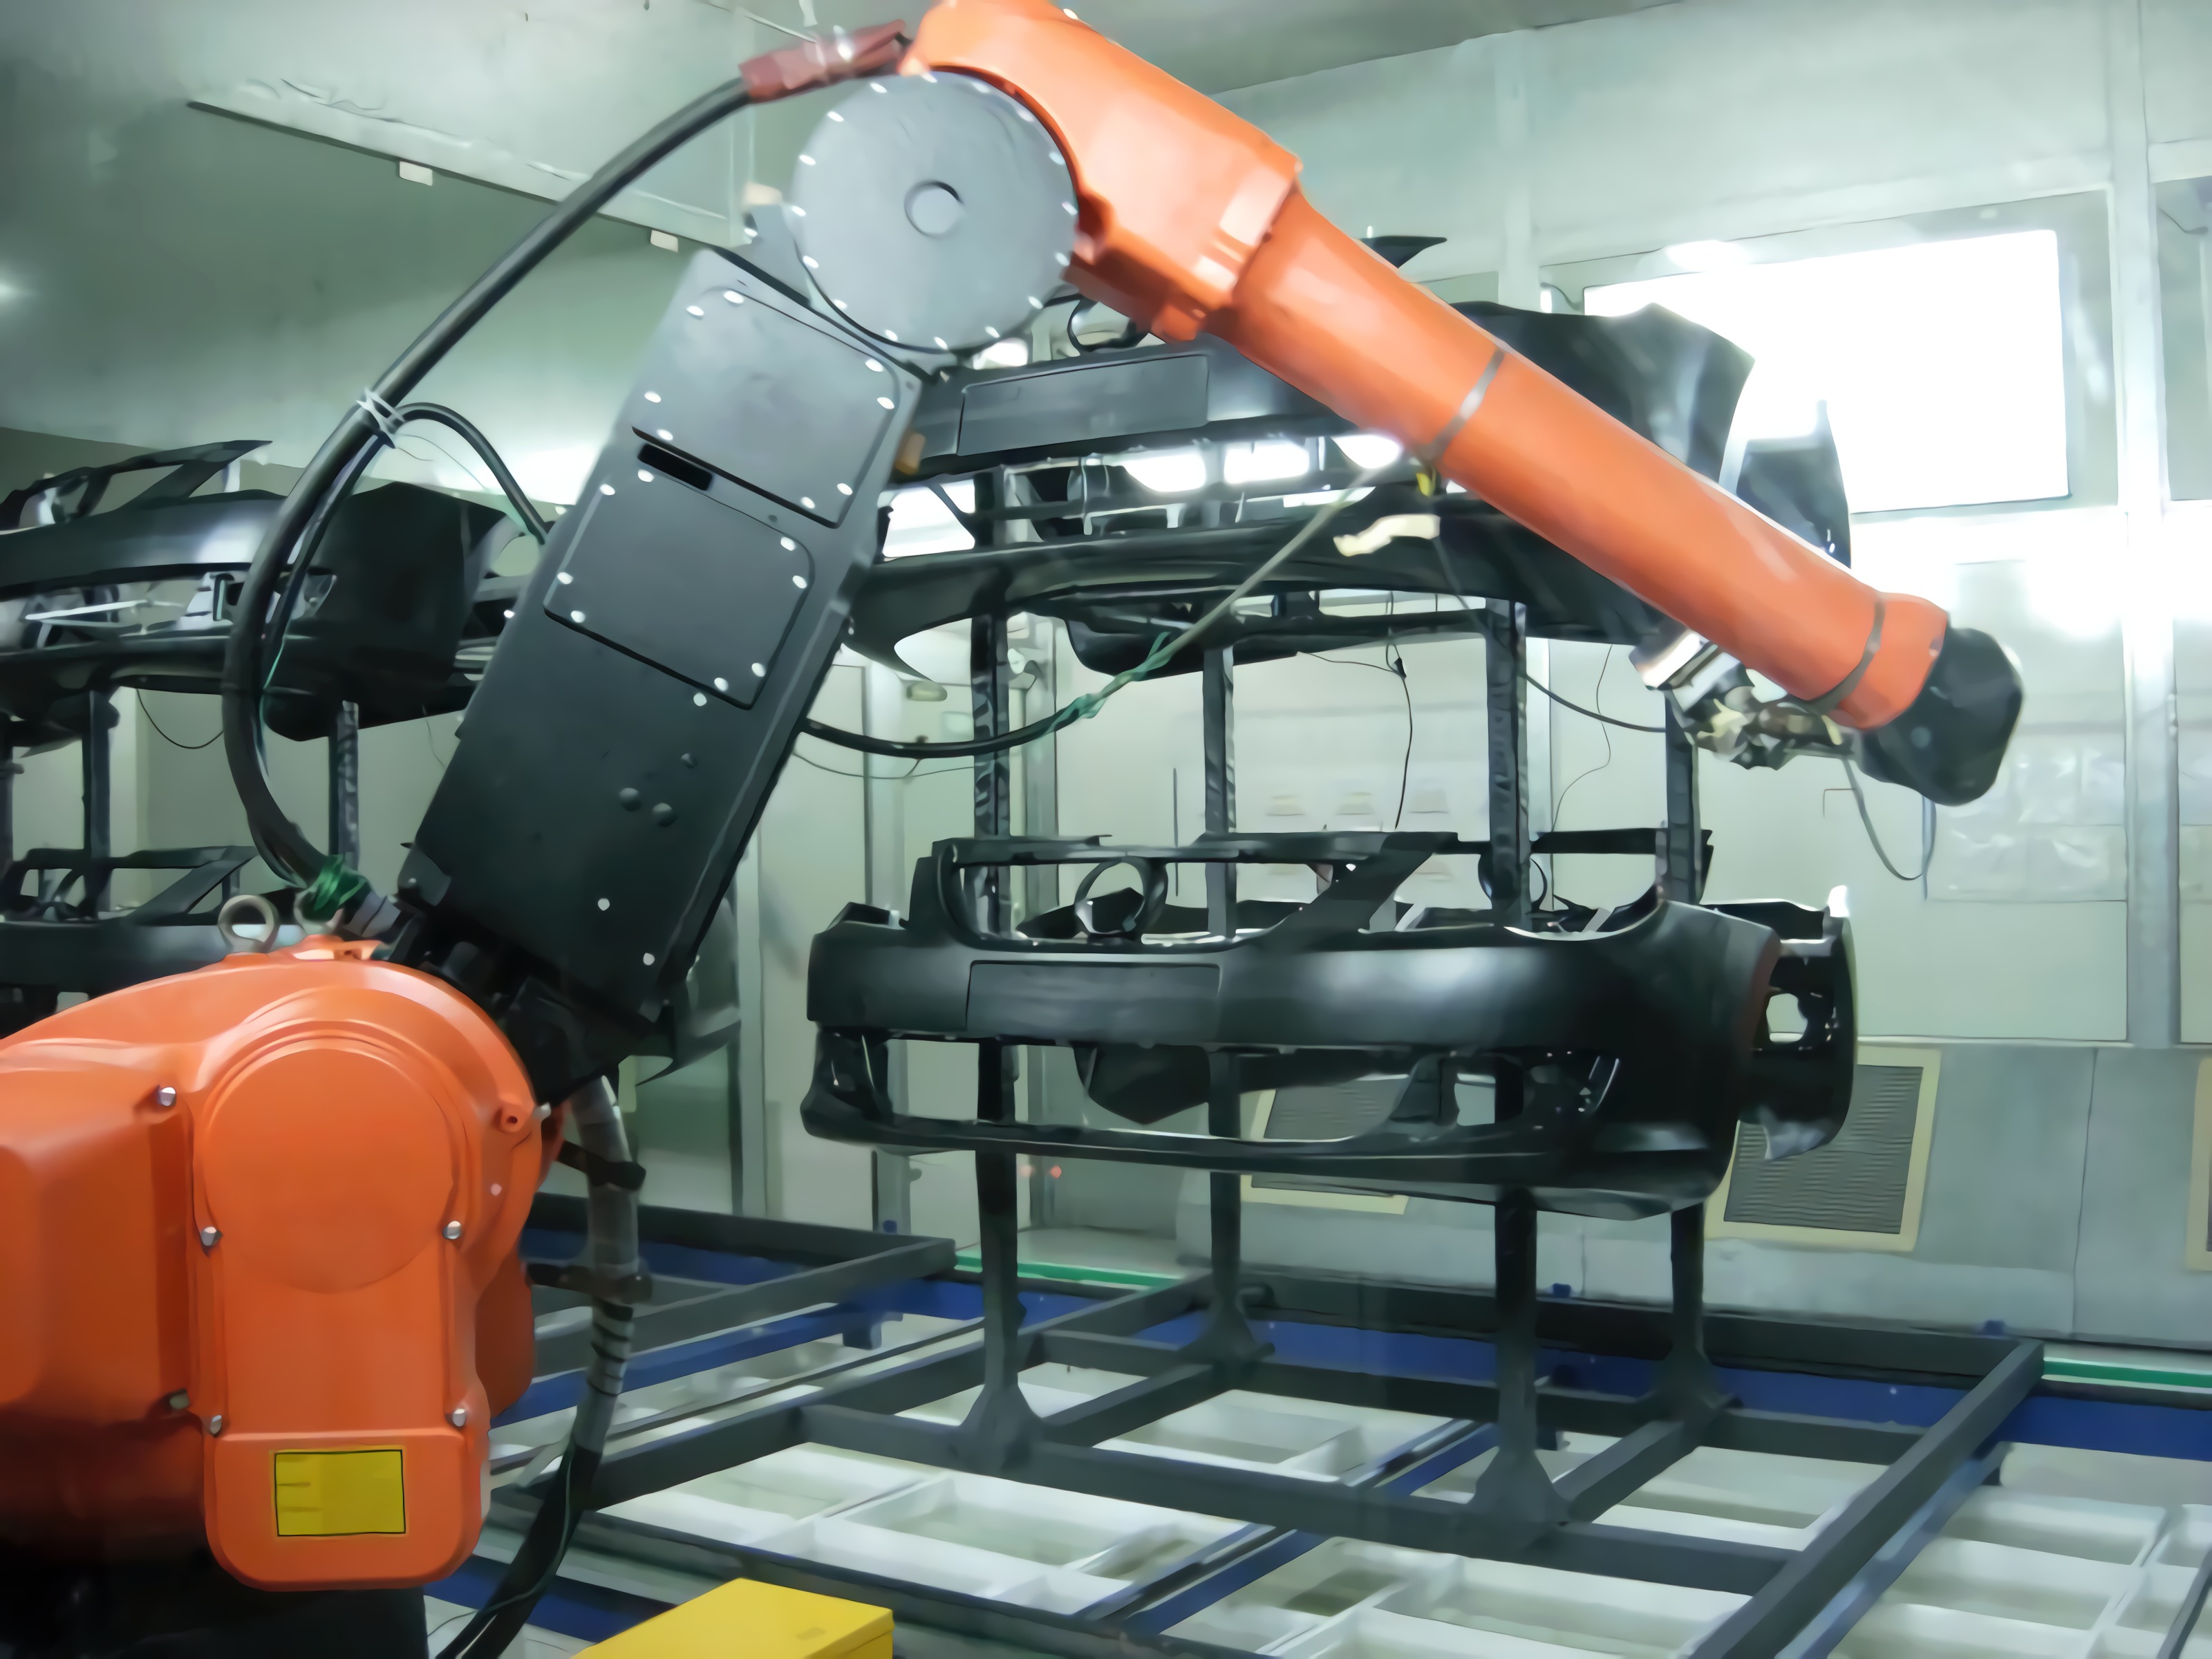
La eficiencia se especifica a partir de tres cifras: capacidad objetivo, jornada de trabajo y utilización del equipo. Estos son valores que el proveedor debe poder demostrar con parámetros de línea.
- Línea de recubrimiento para utensilios de cocina: producción de 800 a 1000 piezas por hora, con velocidad de línea de anodizado de 1200 mm/min.
- Línea de recubrimiento para autopartes: ciclo de producción de 45 segundos por bandeja, equivalente a 1760 bandejas por día, con una tasa de utilización del equipo del 85 % y un sistema de trabajo de 336 días al año y 22 horas al día.
- Línea de recubrimiento para metales: capacidad máxima de 5000 m² por día, con velocidad de cinta transportadora de 3000 mm/min, ajustable entre 2000 y 4000 mm/min.
- Línea de recubrimiento para madera: 1422 piezas por turno de 8 horas, con velocidad de línea de 4000 mm/min, ajustable entre 2000 y 6000 mm/min.
- Línea de recubrimiento para equipos industriales: 20 unidades de vagones góndola, plataforma o cisterna por turno, con jornada laboral de 7,5 horas.
La eficiencia no depende solo de la velocidad. Un diseño orientado a alta eficiencia y ahorro de energía, con fácil mantenimiento y un enfoque ecológico basado en equipo de protección ambiental, junto con control inteligente PLC, pulverización robótica y sistemas de gestión de producción MES, permite sostener la calidad a lo largo del tiempo y reducir el consumo de pintura y energía.
Paso a paso: cómo especificar los tres parámetros antes de comprar
- Caracterizar la pieza y el material. Definir geometría, tamaño máximo, material (madera maciza, MDF, aluminio, ABS + PC, acero) y volumen anual.
- Definir la función del recubrimiento y el espesor objetivo. Protección anticorrosiva, resistencia al desgaste o acabado decorativo determinan el número de capas y el perfil de curado.
- Elegir la tecnología de aplicación. Pintura líquida, recubrimiento electrostático en polvo o recubrimiento electroforético, según material y geometría.
- Fijar los requisitos de uniformidad. Seleccionar método de pulverización, espaciado, sistema de colgado y nivel de limpieza del entorno.
- Calcular la eficiencia objetivo. Traducir la demanda anual en piezas/hora, m²/día o unidades/turno, y fijar la utilización esperada del equipo.
- Especificar el resto de la línea. Equipo de pretratamiento, secado, cabina de pulverización, horno de precalentamiento, horno de curado, sistema de refrigeración, sistema de transporte, equipo de eliminación de polvo, sistema de tratamiento de COV y equipo de protección ambiental.
- Integrar el control y la gestión. Sistema de control eléctrico PLC y sistema de gestión de producción MES.
- Validar en la puesta en marcha. Comprobar espesor, uniformidad y capacidad con la instalación y puesta en marcha del equipo.
Casos de uso por material y geometría
Los mismos tres parámetros se traducen en especificaciones distintas según el material y la forma de la pieza.

Utensilios de cocina
Las líneas para utensilios de cocina procesan sartenes antiadherentes, ollas arroceras, moldes para pasteles y ollas interiores de arroceras. El tamaño estándar de producto es de Φ220 × 160 mm de alto, con un máximo de Φ300 × 160 mm de alto, en aleación de aluminio o materiales compuestos como acero inoxidable, aluminio y cobre. La producción alcanza de 800 a 1000 piezas por hora y utiliza gas natural y electricidad.
Autopartes
La línea de recubrimiento para autopartes está diseñada para piezas como parachoques delanteros, revestimientos de paneles de puerta, paneles de instrumentos, pasos de rueda y paneles de interruptores, fabricadas en ABS + PC, e incluye categorías como cubos de rueda, tapacubos, tanques de combustible, chasis y logotipos. El ciclo de 45 segundos por bandeja y la bandeja de herramientas de 1350 × 900 × 200 mm definen la uniformidad y la eficiencia del conjunto.
Metales y perfiles de aluminio
La línea de recubrimiento para metales trabaja con paneles y perfiles de aluminio para puertas, ventanas, gabinetes de acero, materiales de construcción y piezas de chapa metálica. Admite piezas de hasta 7000 mm de largo, 2000 mm de ancho y 2200 mm de alto, una pieza por colgador, con transporte mediante cinta transportadora motorizada y libre.
Madera, muebles e instrumentos musicales
La línea de recubrimiento para madera cubre guitarras, pianos, instrumentos musicales, camas de madera, mesas de comedor, sillas de madera y altavoces de madera. Procesa piezas de madera maciza y MDF, con un tamaño estándar de 100 × 50 × 1400 mm y un máximo de 610 × 710 × 1400 mm. La producción por turno de 8 horas es de 1422 piezas.
Equipos industriales y piezas de gran formato
La línea de recubrimiento para equipos industriales está destinada a equipos industriales y equipos para baja altitud, y recubre vagones góndola, vagones plataforma, vagones cisterna, vagones especiales SQ6, vagones cerrados y vagones de grano, además de máquinas de moldeo por inyección, camiones cisterna, autobuses y bastidores laterales de soportes. Combina pulverización manual y robótica con transportador de suelo.
Tabla comparativa: parámetros verificables por tipo de línea
| Tipo de línea | Industria | Material de la pieza | Método de aplicación | Capacidad | Sistema de trabajo |
|---|---|---|---|---|---|
| Línea de recubrimiento para utensilios de cocina | Utensilios de cocina y electrodomésticos | Aleación de aluminio y compuestos (acero inoxidable, aluminio, cobre) | Pulverización automática y curado en horno | 800–1000 piezas/hora | Operación automática continua; gas natural y electricidad |
| Línea de recubrimiento para autopartes | Autopartes | ABS + PC | Modo fuera de línea y pintura robótica | 45 s/bandeja; 1760 bandejas/día; utilización del 85 % | 336 días/año; 22 h/día; cabina a 25 ± 2 °C y 65 ± 10 % HR |
| Línea de recubrimiento para metales | Ferretería y materiales de construcción | Aluminio (paneles y perfiles) | Reciprocador y pulverización manual | 5000 m²/día | 300 días/año; 20 h/día; cinta de 3000 mm/min (2000–4000) |
| Línea de recubrimiento para madera | Muebles de madera e instrumentos musicales | Madera maciza y MDF | Pulverización automática | 1422 piezas/turno (8 h) | Velocidad de 4000 mm/min (2000–6000); paso de 300 mm/columna |
| Línea de recubrimiento para equipos industriales | Equipos industriales y equipos para baja altitud | Metálico y aluminio | Manual y pulverización robótica | 20 vagones/turno; 7 vagones SQ6; 10 vagones cerrados o de grano | Transportador de suelo; jornada de 7,5 horas |
Preguntas frecuentes
¿Qué normas y certificaciones debe cumplir una línea de recubrimiento automática?
Los requisitos habituales incluyen cumplimiento ambiental y de calidad conforme a ISO 14001, ISO 9001 e ISO 45001, junto con equipos de protección ambiental y sistemas de tratamiento de COV integrados en la línea. Cuando el destino es el mercado europeo, conviene exigir que las cabinas de pulverización cumplan la norma EN 16985:2018, que desde su publicación sustituye a las normas EN 12215 y EN 12981 para cabinas de material de recubrimiento orgánico. Detallar estas referencias en la especificación evita ajustes costosos durante la instalación.
¿Una línea de recubrimiento puede adaptarse a distintos materiales y formas complejas?
Sí. Una misma plataforma de línea de recubrimiento puede configurarse para materiales muy diferentes: aleación de aluminio y compuestos en utensilios de cocina, ABS + PC en autopartes, paneles y perfiles de aluminio en metales, y madera maciza o MDF en muebles e instrumentos musicales. Para formas complejas se combinan pulverización robótica, espaciados controlados y sistemas de colgado específicos; por ejemplo, la línea de metales admite piezas de hasta 7000 × 2000 × 2200 mm, mientras que la línea de madera trabaja con piezas de hasta 610 × 710 × 1400 mm.
¿Qué factores determinan el consumo de pintura y los costos operativos?
El consumo de pintura y los costos operativos dependen del nivel de automatización, del método de aplicación (pulverización robótica o reciprocador), de la eficiencia del pretratamiento y del curado, y del tipo de energía utilizada, que puede ser electricidad, gas natural, vapor o agua helada según la línea. Un diseño orientado a alta eficiencia y ahorro de energía, con fácil mantenimiento y control inteligente, reduce el desperdicio de material y estabiliza la calidad a lo largo del tiempo.
¿Cómo se valida el espesor, la uniformidad y la capacidad antes de la compra?
La validación se realiza en la fase de instalación y puesta en marcha del equipo, que forma parte del alcance del proveedor. El proceso cubre la planificación de la planta, el diseño, la fabricación, la instalación, la puesta en marcha y el servicio posventa, de modo que el espesor, la uniformidad y la capacidad se comprueban sobre la línea real antes de darla por aprobada.
¿Cómo se planifica la instalación, la puesta en marcha y el soporte posventa?
Attractivechina integra la planificación de plantas, la I+D, el diseño, la fabricación, la instalación, la puesta en marcha y el servicio posventa en un mismo proveedor, con 54 ingenieros en su equipo de I+D y una capacidad de producción anual de 60 unidades. Si desea definir el espesor, la uniformidad y la eficiencia de su proyecto con datos verificables, puede solicitar una cotización, una muestra de validación o una consulta técnica.
Defina su línea de recubrimiento con datos
Cuéntenos el material, la geometría y la capacidad objetivo de su proyecto. El equipo técnico de Attractivechina le ayudará a especificar el espesor, la uniformidad y la eficiencia de su línea de recubrimiento.
Correo electrónico: attractivechina@gmail.com | Teléfono y WhatsApp: +86 135-8061-6025 | Sitio web: es.attractivechina.com
Conclusión
Definir el espesor, la uniformidad y la eficiencia antes de comprar una línea de recubrimiento es la decisión de mayor impacto en el costo total del proyecto. El espesor determina la protección y el consumo de material; la uniformidad determina los rechazos; y la eficiencia determina el costo por pieza y la capacidad de respuesta comercial. Ninguno de los tres se optimiza de forma aislada: el valor está en el equilibrio correcto para cada material y geometría.
Attractivechina, la marca de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., fabrica líneas de recubrimiento automatizadas y personalizadas para utensilios de cocina, autopartes, metales, madera, electrodomésticos y equipos industriales, con presencia en mercados como Vietnam, Indonesia, Brasil, México, India, Estados Unidos, Rusia y Singapur, y una cuota de exportación del 20 % de sus ventas totales.