Cómo reducir defectos por polvo en líneas de recubrimiento de madera y muebles
Los defectos por polvo en una línea de recubrimiento para madera y muebles no se corrigen al final del proceso: se evitan en el diseño. La reducción sostenida de partículas depende de tres decisiones que se toman antes de comprar el equipo: una estructura de pulverización cerrada con gestión de aire, una aplicación automatizada con monitorización del espesor de película en tiempo real y un módulo de monitorización PLC que detecta la desviación antes de que llegue al acabado. Attractivechina, marca comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., fabricante de líneas de recubrimiento automatizadas y personalizadas con sede en Zhaoqing (Guangdong, China), estructura sus líneas de recubrimiento para madera y muebles alrededor de esos tres criterios.
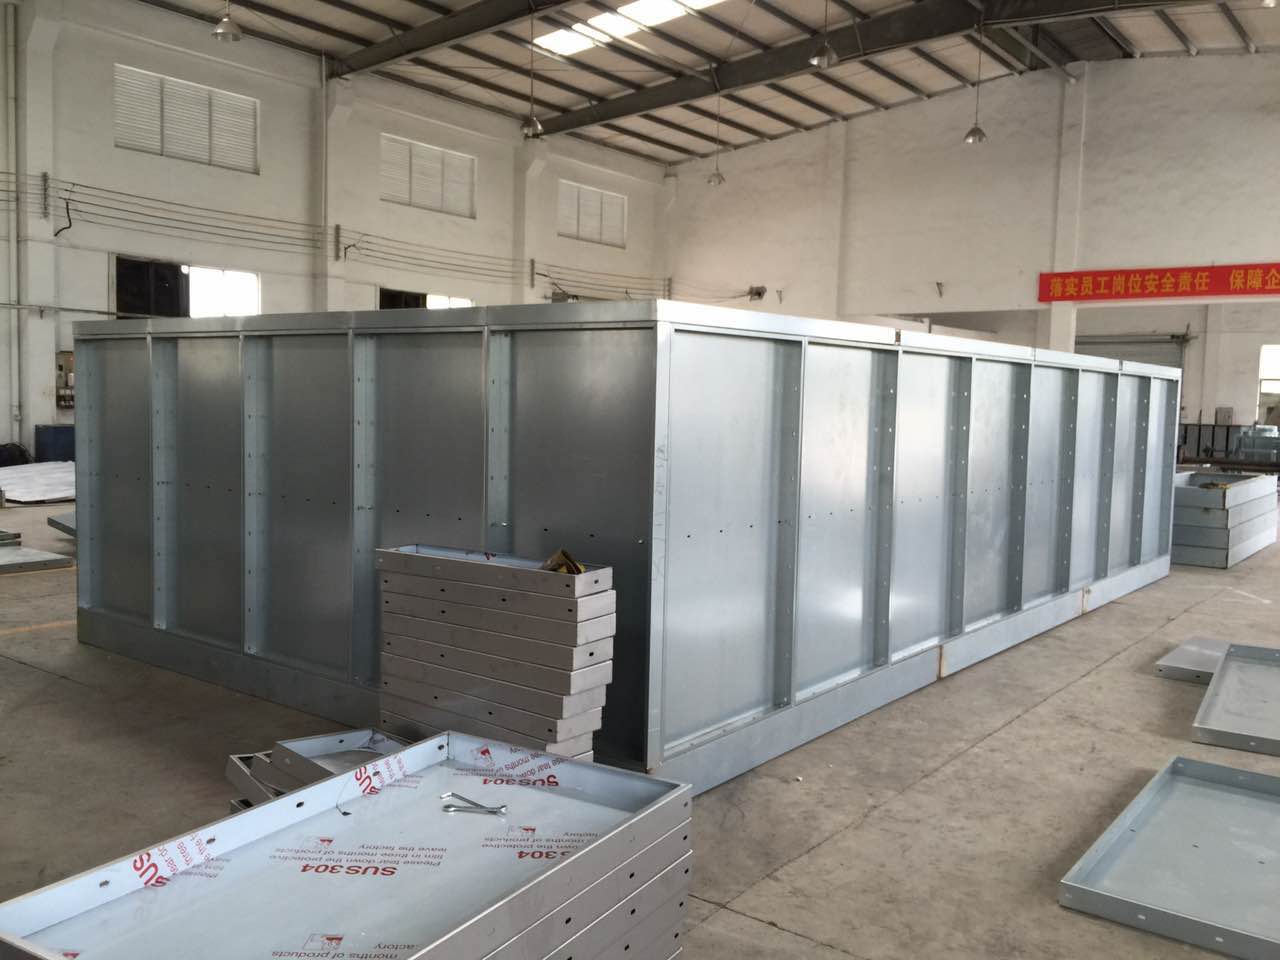
Taller de producción de Attractivechina: cada línea de recubrimiento se monta y se inspecciona antes del envío.
Qué es un defecto por polvo en un acabado de madera
Un defecto por polvo es una partícula sólida —fibra de madera, polvo de lijado, residuo de cabina o suciedad introducida durante la manipulación— que queda atrapada en la película de recubrimiento y sobresale de la superficie. En un acabado mate puede pasar desapercibido; en un acabado liso y brillante, como el de puertas, frentes de armario y paneles vistos, se convierte en el defecto más visible y en el que más retrabajo genera: lijado local, repintado y una segunda inspección.
En una línea de recubrimiento, el polvo no aparece por una sola causa. Aparece por una combinación de cuatro fuentes que se refuerzan entre sí:
- Aire de cabina. Si el aire que rodea la pieza durante la pulverización no está confinado y filtrado, las partículas en suspensión se depositan sobre la película húmeda, que actúa como captador.
- Transferencia entre etapas. Cada movimiento de una pieza entre preparación, pulverización, secado y acabado es una oportunidad de reintroducir polvo.
- Manipulación manual. La carga, descarga, el traslado y la inspección manuales son fuentes de partículas y de variabilidad en la aplicación.
- Limpieza y mantenimiento. Una línea que obliga a limpiezas frecuentes y a paradas por mantenimiento manual expone el proceso a contaminación y a reinicios inestables.
La consecuencia práctica es que el defecto por polvo rara vez se resuelve con una acción puntual. Se resuelve cuando la línea está diseñada para que el polvo no llegue a la película húmeda.
Contexto industrial: por qué el acabado de madera exige más control de partículas
El segmento de líneas de acabado —categoría que incluye las líneas de recubrimiento— sigue ganando inversión. Datos de mercado recogidos por The Business Research Company (publicados a través de openPR) sitúan el mercado de líneas de acabado en 8.000 millones de USD en 2025 y en 8.470 millones de USD en 2026. Ese crecimiento no proviene de añadir capacidad con la misma tecnología, sino de sustituir líneas con alta intervención manual por configuraciones automatizadas y gestionadas digitalmente.
La madera y el mueble son un caso especialmente sensible a ese cambio por tres razones:
- La superficie es el producto. En un mueble, un armario o una puerta, el acabado es la parte del producto que el usuario final evalúa directamente. Un acabado liso y brillante expone cualquier partícula; no hay margen para el retoque discreto.
- El retrabajo es caro en tiempo, no solo en material. Un defecto detectado al final del ciclo obliga a lijar, volver a aplicar y volver a inspeccionar, con el consumo de mano de obra y de consumibles que eso implica.
- El polvo compite con la sostenibilidad. Las líneas que generan emisiones de COV y residuos de pulverización necesitan sistemas de recogida y tratamiento de gases residuales; una línea mal confinada obliga a sobredimensionar el tratamiento y a limpiar más.
En este contexto, la automatización no es solo una decisión de productividad. Reduce la manipulación, el traslado y la inspección manuales, que son precisamente las etapas donde se introducen partículas en el proceso.
La solución: control inteligente y diseño que minimiza partículas
La respuesta al defecto por polvo en una línea de recubrimiento para madera y muebles combina cuatro capas: confinamiento, aplicación controlada, monitorización y mantenimiento. Cada capa responde a una fuente de contaminación distinta, y ninguna sustituye a las demás.
1. Estructura de pulverización cerrada: el polvo no llega a la película
El primer criterio de diseño es encerrar la aplicación. La línea utiliza una estructura de pulverización cerrada que separa la zona de aplicación del entorno de planta y limita la entrada de partículas externas. El confinamiento es también la base del control ambiental: un sistema profesional de recogida y tratamiento de gases residuales solo es eficaz si el aire está canalizado y no disperso por la nave.
Este mismo principio de cierre es el que permite, en líneas para utensilios de cocina, utilizar materiales de recubrimiento aptos para uso alimentario y cumplir con las normas de seguridad alimentaria. En madera y muebles, el objetivo equivalente es que la pieza recorra el proceso sin exposición al aire de planta entre etapas.
2. Pulverización robótica con monitorización del espesor en tiempo real
La segunda capa es la aplicación. La línea emplea pulverización robótica automatizada con monitorización del espesor de la película en tiempo real. Para el problema del polvo, esto tiene dos efectos concretos:
- El robot aplica con una trayectoria repetible, de modo que la película no depende de la pericia del operario ni del tiempo que la pieza permanece expuesta.
- La lectura de espesor en tiempo real permite detectar una desviación de aplicación en el momento en que se produce, no en la inspección final.
El sistema se apoya en un sistema de control digital programable, pulverización robótica, producción flexible y control en tiempo real, orientados a un proceso de fabricación inteligente con alto grado de automatización.
3. Monitorización PLC y autodiagnóstico de fallos
La tercera capa es la detección. La línea incorpora un módulo de monitorización inteligente PLC y autodiagnóstico de fallos. En la práctica, esto significa que las condiciones del proceso —las que determinan si el acabado sale bien o sale con retrabajo— se vigilan de forma continua en lugar de comprobarse al final del turno.
Este punto es el que separa una línea automatizada de una línea inteligente. Automatizar sin monitorizar traslada el problema: el defecto sigue apareciendo, solo que más rápido.
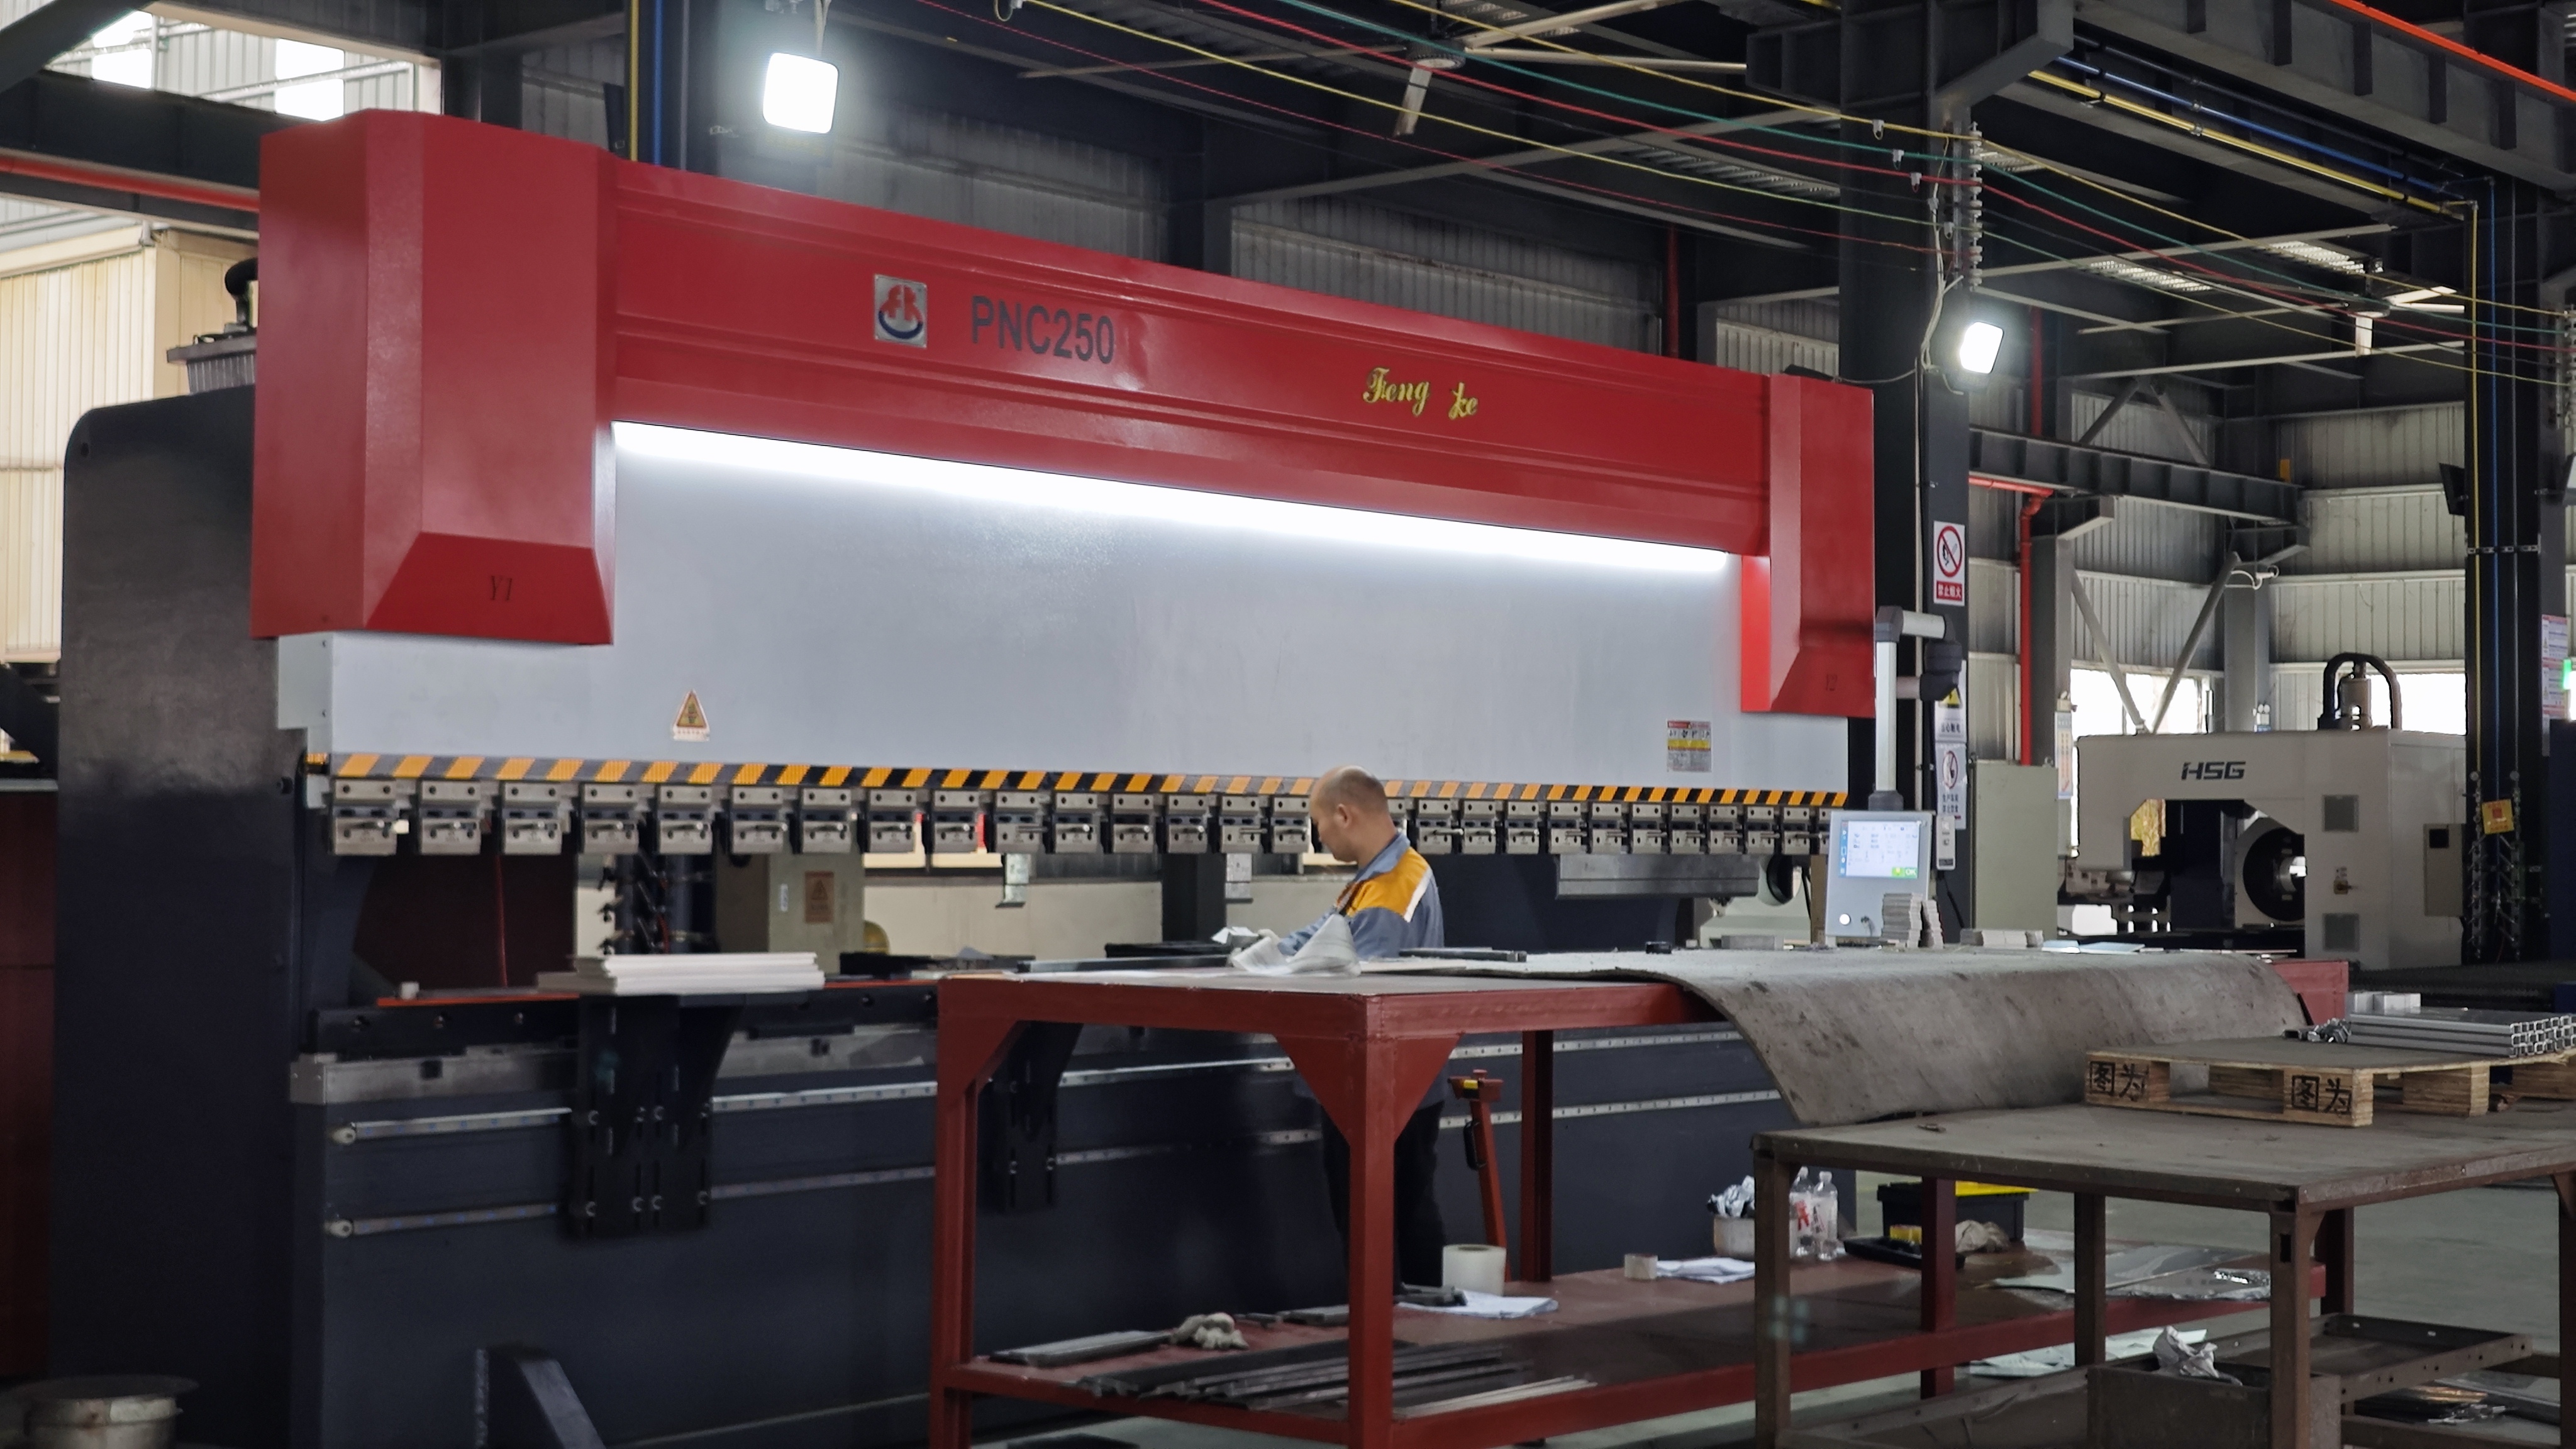
Equipos de la línea de recubrimiento: la aplicación y el secado se integran en un recorrido confinado.
4. Producción continua y mantenimiento: menos paradas, menos reinicios
La cuarta capa es la operación. La producción continua automatizada reduce los riesgos de inactividad causados por el mantenimiento manual, la limpieza y la escasez de repuestos, lo que contribuye a una mayor fiabilidad en operación continua. Menos paradas significa menos reinicios de línea, y menos reinicios significa menos ventanas en las que el polvo puede entrar en el proceso.
En mantenimiento, la línea requiere menos intervención que una línea tradicional. El sistema de diagnóstico remoto permite una resolución rápida de problemas y el servicio de respuesta es de 4 horas. Frente a una línea de recubrimiento tradicional, el fabricante reporta una mejora del 10 % en eficiencia energética, una vida útil tres veces mayor y menores requisitos de mantenimiento, apoyados en tecnologías patentadas propias.
Cómo se implementa paso a paso
Reducir defectos por polvo no es una compra, es una secuencia. Este es el orden que sigue un proyecto de línea de recubrimiento para madera y muebles cuando el objetivo declarado es el acabado:
- Mapa de fuentes de polvo. Antes de definir la máquina se identifican las etapas donde la pieza queda expuesta: preparación, entrada a cabina, salida, secado y transferencia al acabado. Sin este mapa, cualquier inversión en filtración se aplica en el punto equivocado.
- Planificación de planta. La disposición de la línea define la distancia entre etapas y el número de transferencias. Cada transferencia eliminada es una fuente de contaminación eliminada.
- Diseño del confinamiento. Se define la estructura de pulverización cerrada y la canalización del aire hacia el sistema de recogida y tratamiento de gases residuales.
- Configuración de la aplicación. Se selecciona la pulverización robótica y se parametriza la monitorización del espesor de película en tiempo real según la geometría de la pieza: paneles planos, puertas con moldura o frentes de armario se comportan de forma distinta frente al aire.
- Integración del control. Se configura el módulo PLC con autodiagnóstico de fallos y se definen las alarmas que detienen o corrigen el proceso antes de que el defecto se propague.
- Inspección completa antes del envío. Todas las materias primas y componentes se someten a inspección completa antes de su almacenamiento, el proceso de producción es estandarizado y la máquina completa se inspecciona antes del envío.
- Puesta en marcha, formación y validación. La instalación y puesta en marcha incluyen formación profesional en operación y seguridad para el personal de planta, además de la validación del acabado sobre piezas reales antes de la producción en serie.
La configuración de la línea se define en la fase de diseño, antes de fabricar el equipo.
Casos de uso: dónde pesa más el defecto por polvo
La línea es adecuada para las industrias automotriz, de utensilios de cocina, muebles de madera, instrumentos musicales, maquinaria pesada y electrodomésticos, así como para líneas de producción que requieren fabricación automatizada y gestión digital. Dentro de ese conjunto, el problema del polvo se concentra en las aplicaciones donde la superficie es visible y el acabado es exigente:
- Muebles y armarios. Frentes vistos, paneles horizontales y superficies amplias donde una sola partícula se percibe al tacto y a la luz rasante.
- Puertas. Geometrías con molduras y bordes: la pieza retiene polvo en las zonas de sombra de pulverización si la aplicación no es repetible.
- Instrumentos musicales. El acabado forma parte del producto y del valor percibido; el retrabajo sobre una caja acústica o una tapa es especialmente costoso.
- Utensilios de cocina. Aquí el confinamiento cumple una doble función: control de partículas y uso de materiales de recubrimiento aptos para uso alimentario con estructura de pulverización cerrada.
Caso de referencia en China: menos defectos por polvo en un horizonte de 5 a 10 años
El escenario que mejor ilustra el problema es un proyecto de línea de recubrimiento para madera y muebles en China, planificado con un horizonte de operación de 5 a 10 años. El punto de partida no era la capacidad, sino la tasa de retrabajo por partículas: el acabado liso y brillante hacía visible cualquier contaminación, y la línea acumulaba lijado y repintado.
El proyecto se resolvió desde el diseño y no desde la inspección final: estructura de pulverización cerrada, aplicación robótica con monitorización del espesor de película en tiempo real, módulo PLC con autodiagnóstico de fallos y una secuencia de producción continua que redujo las paradas por limpieza y mantenimiento manual. Según los datos del proyecto presentados por el fabricante, el resultado fue una reducción del 90 % en defectos por polvo, con un acabado liso y brillante sostenido a lo largo del horizonte de operación previsto.
El resultado es coherente con el resto de la evidencia operativa del fabricante: en un proyecto de línea de recubrimiento inteligente para parachoques automotrices de Plastimat LLC (Rusia), el rendimiento reportado alcanzó el 98 %. En ambos casos, la conclusión es la misma: la calidad del acabado se decide en la arquitectura de la línea, no en el último puesto de inspección.
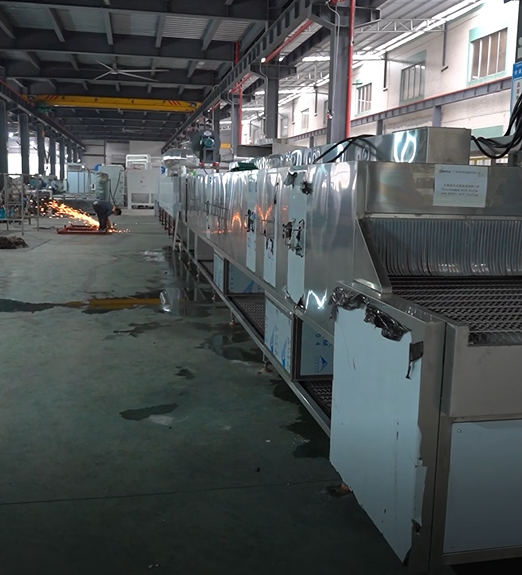
Instalación y puesta en marcha: la validación del acabado se realiza sobre piezas reales antes de la producción en serie.
Comparación: línea con control inteligente frente a línea de recubrimiento tradicional
La comparación relevante para un comprador en fase de decisión no es la del catálogo, sino la del coste total de propiedad. La tabla siguiente recoge los criterios que el fabricante compara de forma explícita entre su línea y una línea de recubrimiento tradicional:
| Criterio | Línea de recubrimiento con control inteligente | Línea de recubrimiento tradicional |
|---|---|---|
| Eficiencia energética | Un 10 % superior a la línea tradicional, con tecnologías patentadas propias como el horno de secado con deshumidificación de bajo consumo | Referencia base de comparación |
| Vida útil | Tres veces mayor que la de la línea tradicional | Referencia base de comparación |
| Mantenimiento | Menor; diagnóstico remoto para resolución rápida y servicio de respuesta en 4 horas | Mayor dependencia de mantenimiento manual |
| Riesgo de parada | Menor: la producción continua automatizada reduce las paradas por mantenimiento manual, limpieza y escasez de repuestos | Mayor exposición a paradas por mantenimiento y limpieza manual |
| Control de aplicación | Pulverización robótica con monitorización del espesor de película en tiempo real y autodiagnóstico PLC | Mayor intervención manual en la aplicación |
| Rendimiento reportado | Hasta 98 % (caso de línea para parachoques automotrices, reportado por el fabricante) | No comparable con los datos disponibles |
| Coste inicial | Puede ser ligeramente superior al de algunos competidores | Inferior |
| Coste total de propiedad | Menor: ahorro energético, reducción de mano de obra por automatización y menor consumo de consumibles | Mayor a lo largo del ciclo de vida |
| Retorno de la inversión | Periodo medio de recuperación de 2 a 3 años | No aplica como referencia comparativa |
| Aplicación | Automoción, utensilios de cocina, muebles de madera, instrumentos musicales, maquinaria pesada y electrodomésticos | Depende de la configuración de cada equipo |
Fuente: datos comparativos del fabricante frente a una línea de recubrimiento tradicional. Los valores son relativos a esa referencia y no deben extrapolarse a otros equipos.
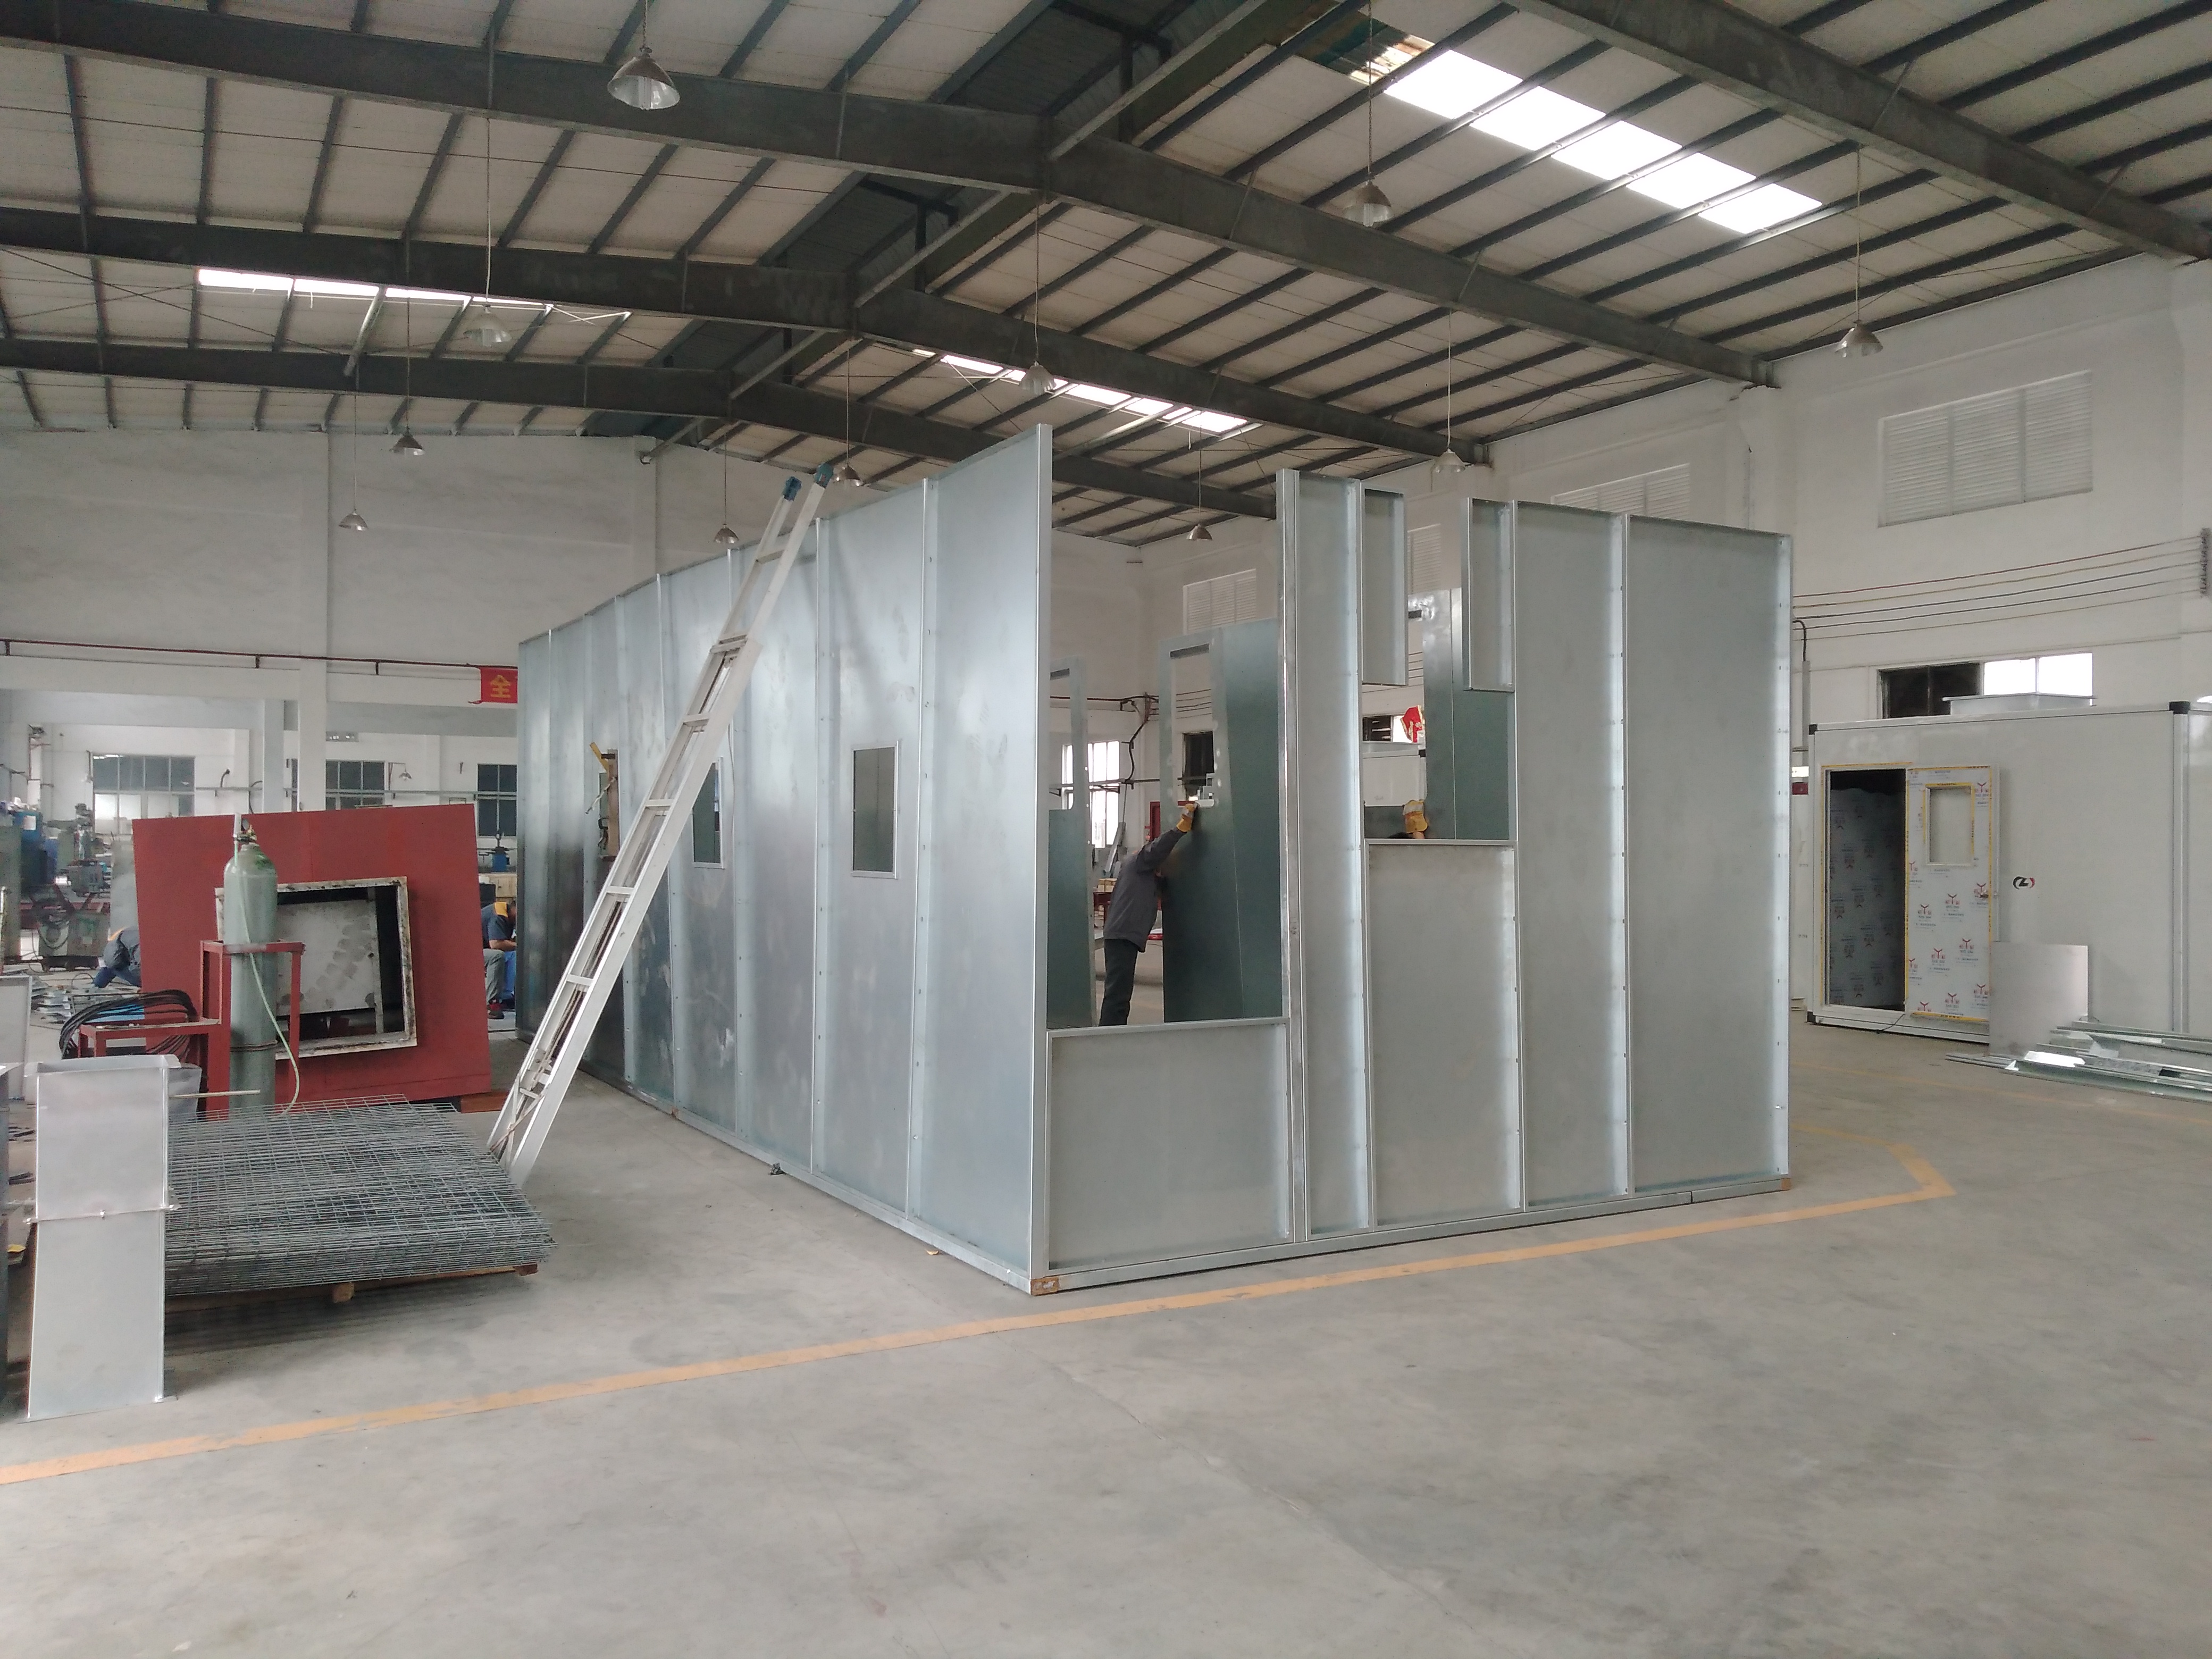
La estructura de la línea se fabrica y se verifica en planta antes de la instalación en el sitio del cliente.
Quién fabrica esta línea de recubrimiento
Attractivechina es la marca comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., empresa fundada en 2005 y ubicada en la Zona Nacional de Desarrollo Industrial de Alta Tecnología de Zhaoqing, provincia de Guangdong (China). Cuenta con una superficie propia de aproximadamente 35.548 m², 280 empleados y un equipo de I+D de 54 ingenieros. Dispone de 79 patentes de invención en los campos de equipos de recubrimiento y equipos de protección ambiental, con un total de más de 300 patentes, y acumula más de 30 años de experiencia en soluciones integrales para líneas de producción de recubrimiento. Su cartera incluye líneas de recubrimiento para autopartes, utensilios de cocina, madera, metales y equipos industriales, y exporta a mercados como Vietnam, Indonesia, Brasil, México, Turquía, India, Rusia o Estados Unidos.
La empresa integra planificación de planta, I+D, diseño, fabricación, instalación, puesta en marcha y servicio posventa, lo que permite que el criterio de reducción de partículas se defina en el diseño y se verifique en la puesta en marcha, no que se improvise en la operación.
Preguntas frecuentes
¿Qué requisitos ambientales y de trazabilidad conviene verificar en una línea de recubrimiento para madera?
Conviene verificar tres elementos. Primero, que la línea incorpore un sistema profesional de recogida y tratamiento de gases residuales, porque las emisiones de COV son uno de los riesgos que el fabricante declara abordar de forma explícita. Segundo, que el fabricante emita informes de pruebas conformes y los certificados de cualificación correspondientes. Tercero, que la línea incluya enclavamientos de seguridad, parada de emergencia y dispositivos de aislamiento, dado que la seguridad operativa es uno de los riesgos identificados en el propio diseño. En el plano aduanero, las máquinas de recubrimiento se clasifican bajo el código HS 8479.89.
¿Una línea de recubrimiento personalizada puede adaptarse a piezas de madera de distintas geometrías?
Sí, siempre que la personalización se defina en la fase de diseño. La línea utiliza un sistema de control digital programable, pulverización robótica, producción flexible y control en tiempo real, lo que permite ajustar trayectorias y parámetros a paneles, puertas y frentes de armario. La condición es que la configuración se establezca a partir de la planificación de planta y de la geometría real de las piezas, no de un modelo estándar. El fabricante ofrece líneas automatizadas y personalizadas, incluyendo líneas de recubrimiento para madera, muebles e instrumentos musicales.
¿Cuál es el coste total de propiedad y en cuánto tiempo se recupera la inversión?
El coste inicial de la línea puede ser ligeramente superior al de algunos competidores, pero el coste total de propiedad es menor. La diferencia se explica por tres factores: un 10 % más de eficiencia energética, una vida útil tres veces mayor y menores requisitos de mantenimiento, apoyados en el diagnóstico remoto y en la producción continua automatizada. El periodo medio de recuperación de la inversión es de 2 a 3 años, y el rendimiento reportado en proyectos del fabricante alcanza hasta el 98 %. Para un cálculo aplicado a su planta, lo correcto es solicitar una cotización con el alcance concreto de su línea.
¿Cómo se valida el acabado antes de confirmar la compra?
La validación se apoya en tres mecanismos verificables. El primero es la definición técnica: planificación de planta, diseño y parametrización de la aplicación antes de fabricar. El segundo es la inspección completa antes del envío, ya que todas las materias primas y componentes se inspeccionan antes de su almacenamiento y la máquina completa se inspecciona antes de salir de fábrica. El tercero es la puesta en marcha en su instalación, que incluye formación profesional en operación y seguridad para el personal de planta. Puede consultar la configuración disponible en el catálogo corporativo antes de iniciar la conversación técnica.
¿Qué incluye el plazo del proyecto, desde el diseño hasta la puesta en marcha?
El alcance del proyecto abarca planificación de planta, I+D, diseño, fabricación, instalación, puesta en marcha y servicio posventa, además del soporte técnico posterior mediante diagnóstico remoto y servicio de respuesta en 4 horas. La duración concreta depende de la configuración de la línea y de la geometría de las piezas, por lo que se define en la propuesta técnica. Para recibir un calendario ajustado a su proyecto, puede solicitar una cotización o descargar el catálogo y enviar los datos de su aplicación al equipo técnico.
Conclusión: el defecto por polvo se decide antes de la primera pieza
En una línea de recubrimiento para madera y muebles, el polvo no es un problema de limpieza: es un problema de arquitectura. La evidencia operativa apunta siempre a las mismas tres decisiones —confinar la aplicación, automatizar con monitorización del espesor en tiempo real y vigilar el proceso con PLC y autodiagnóstico— y a un cuarto factor que las sostiene: una producción continua que reduce las paradas por mantenimiento manual y limpieza.
Cuando esas decisiones se toman en la fase de diseño, el resultado es un acabado liso y brillante sostenido en el tiempo, con menor retrabajo, menor coste total de propiedad y un periodo de recuperación de la inversión de 2 a 3 años. Cuando se posponen a la inspección final, el defecto por polvo se convierte en un coste recurrente que ninguna inspección puede eliminar.
Defina su línea de recubrimiento para madera con datos de su propia planta
Comparta la geometría de sus piezas, el volumen previsto y el nivel de acabado requerido, y el equipo técnico de Attractivechina evaluará la configuración adecuada: estructura de pulverización cerrada, aplicación robótica con monitorización de espesor y control PLC.
Catálogo corporativo: descargar en PDF
Sitio web: es.attractivechina.com
Correo: attractivechina@gmail.com · Teléfono / WhatsApp: +86 135-8061-6025
Dirección: No.2 Yingbin Avenue, High-tech District, Zhaoqing City, Guangdong Province, China
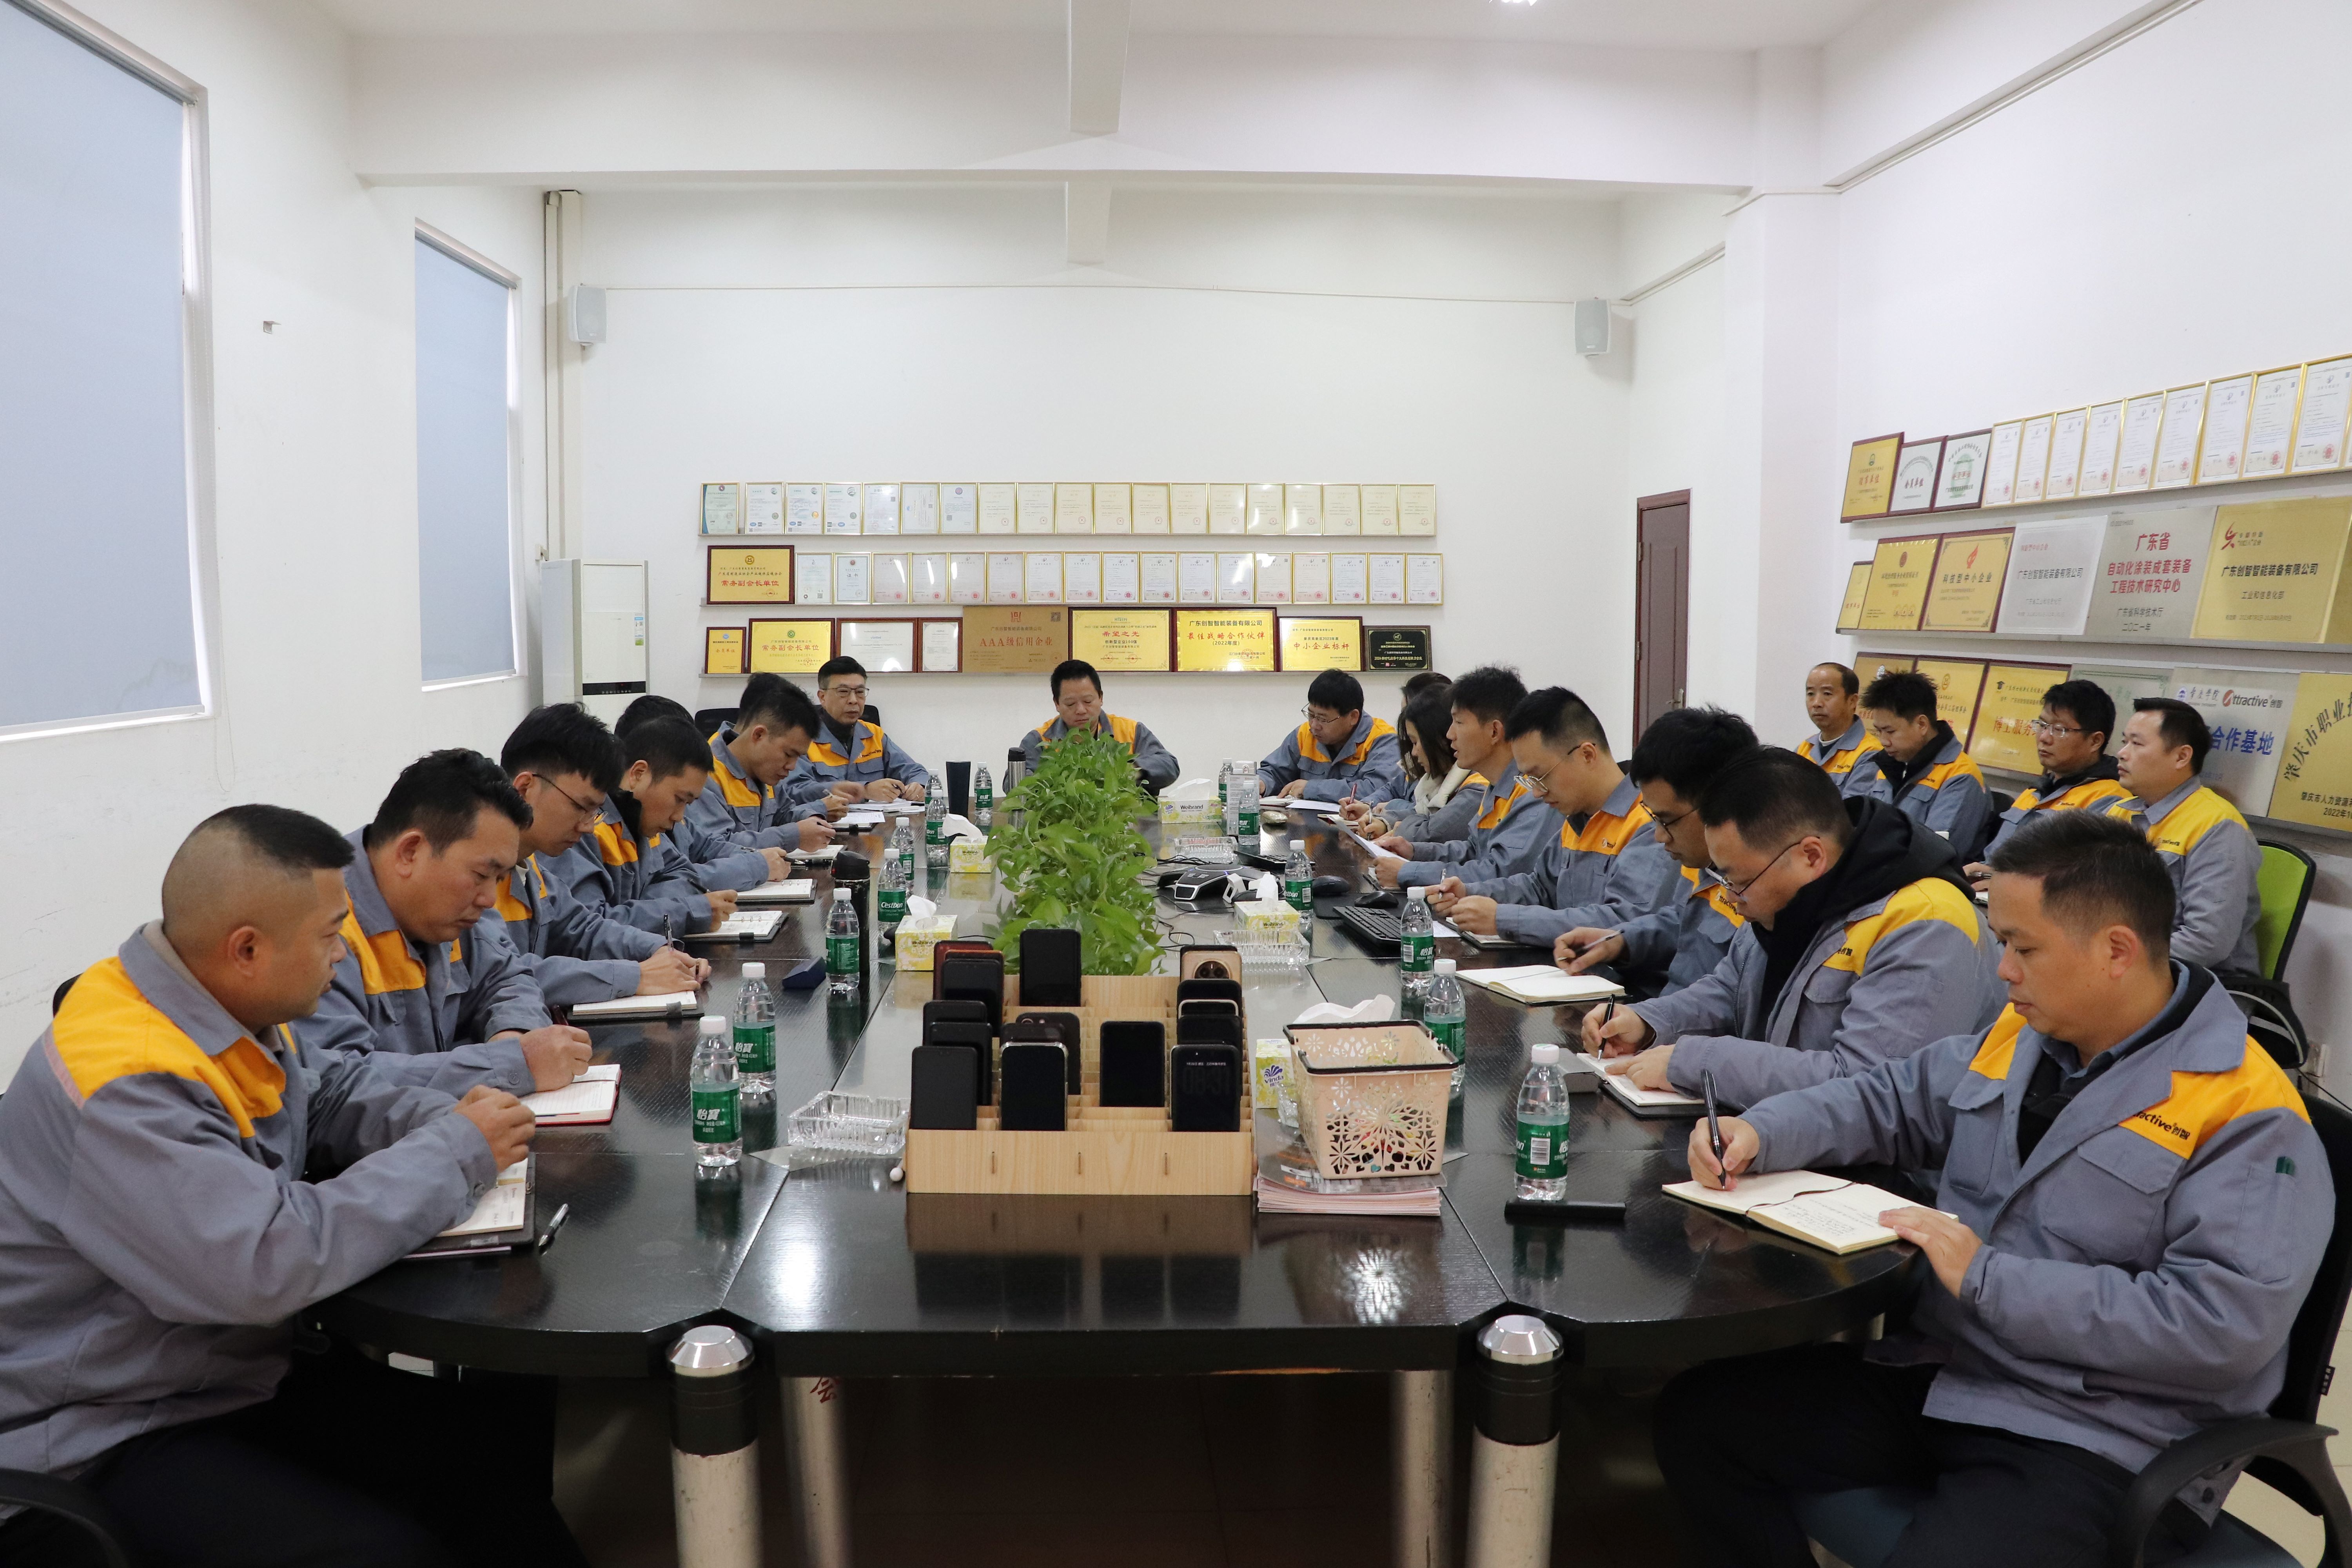
Equipo de Attractivechina: planificación de planta, diseño, fabricación, instalación y servicio posventa en un mismo proveedor.
¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.